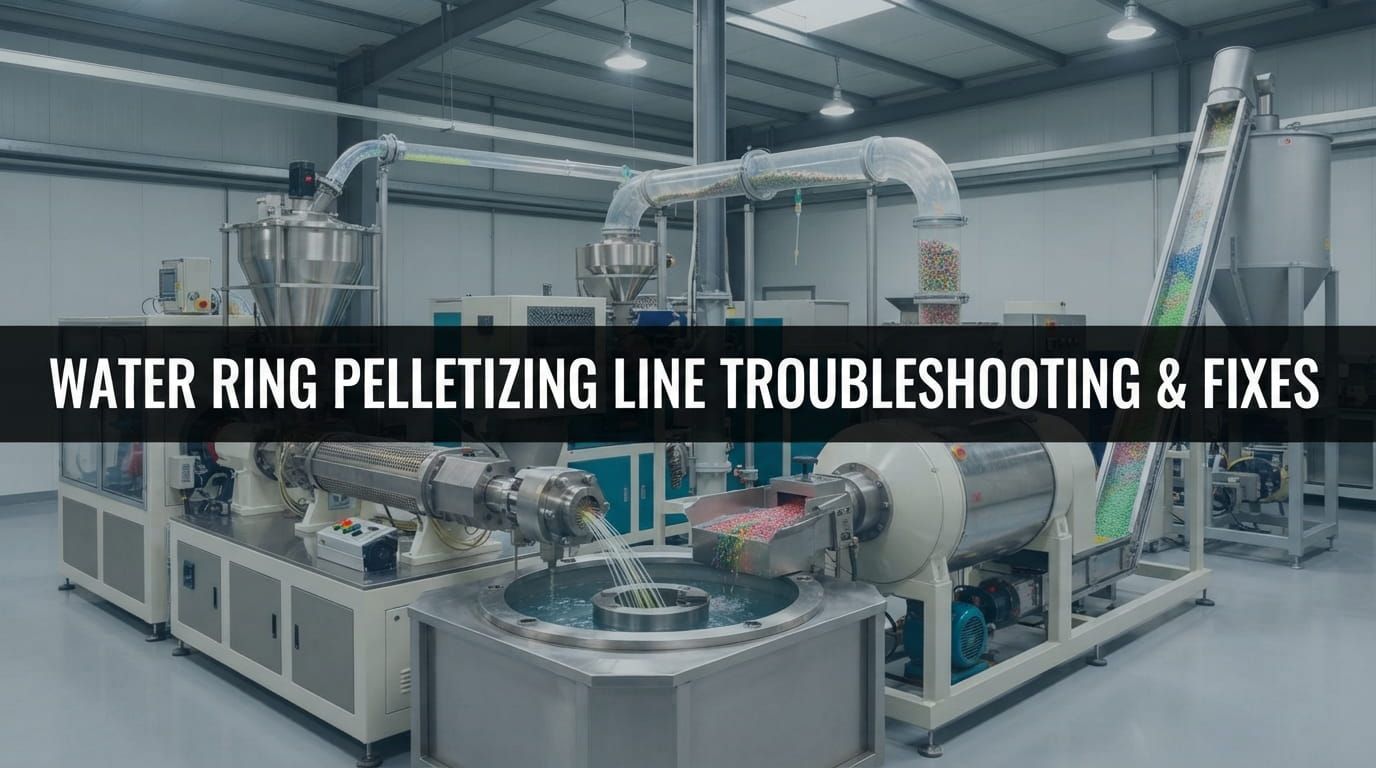
L'exploitation d'une ligne de production de granulation à anneau d'eau nécessite un contrôle précis de la température, de l'alignement mécanique et de l'alimentation en matériau pour garantir un rendement stable. Lors du traitement de broyats de polyoléfines tels que des flocons de PEHD ou de PP, des imprévus opérationnels peuvent perturber l'efficacité de l'usine et réduire la qualité des granulés.
Ce guide technique présente les pannes courantes, leurs causes profondes et des solutions d'ingénierie pratiques pour le système de granulation à anneau d'eau afin d'aider les opérateurs d'usine à minimiser les temps d'arrêt.
1. L'extrudeuse ne tourne plus
Lorsque l'extrudeuse principale s'arrête soudainement de tourner, la production s'interrompt immédiatement. Ignorer ce problème risque d'endommager gravement la boîte de vitesses et le moteur d'entraînement.
- Causes profondes : Présence de corps étrangers métalliques non fondus dans les filets de la vis, ou zones de température du fourreau réglées trop bas pour plastifier correctement le matériau.
- Solutions d'ingénierie : Arrêtez le système en toute sécurité, retirez et nettoyez la vis contaminée, et assurez-vous que les détecteurs de métaux en amont sont pleinement opérationnels. Augmentez la température de chauffage jusqu'au point de traitement spécifié avant de tenter un redémarrage.
2. La température ne monte pas à la valeur cible
Une zone de chauffage de l'extrudeuse qui n'atteint pas sa température cible crée une fusion inégale et déclenche des fluctuations de pression.
- Causes profondes : Bagues chauffantes endommagées, interrupteur monophasé éteint dans l'armoire électrique ou capteur thermocouple défectueux.
- Solutions d'ingénierie : Testez et remplacez immédiatement les bagues chauffantes endommagées. Vérifiez l'armoire électrique pour vous assurer que l'interrupteur monophasé est fermé. Remplacez les thermocouples défectueux pour rétablir un retour d'information précis sur la température.
3. Débordement de matériau au niveau de l'évent
La matière fondue qui s'échappe par l'évent de vide indique une restriction sévère du flux ou une accumulation de matières volatiles à l'intérieur du fourreau.
- Causes profondes : Matières premières impures, changeur de filtre colmaté, température de la tête de filière trop basse ou lèvre de filière obstruée.
- Solutions d'ingénierie : Remplacez le filtre colmaté pour réduire la contre-pression. Augmentez la température de la tête de filière et nettoyez soigneusement la lèvre de la filière. Si la contamination est importante, retirez et nettoyez la vis principale.
4. Les granulés s'agglutinent et ne se séparent pas
Lorsque les granulés en sortie collent ensemble au lieu de se séparer en granulés propres, l'efficacité du refroidissement et de l'emballage en aval en pâtit.
- Causes profondes : Jeu mécanique excessif entre le couteau rotatif et la lèvre de la filière, encoches sur la lame du couteau, température de l'eau trop élevée ou débit d'eau insuffisant.
- Solutions d'ingénierie : Démontez et réajustez l'ensemble de coupe afin que les lames soient bien ajustées contre la lèvre de la filière. Abaissez la température de l'eau de refroidissement ou augmentez l'alimentation en eau pour assurer une solidification rapide des granulés.
5. Taille de granulés inégale
Des dimensions de granulés incohérentes entraînent des refus de contrôle qualité et compliquent les processus ultérieurs de moulage par injection ou de soufflage de film.
- Causes profondes : Vitesse de l'extrudeuse principale trop élevée entraînant une décharge instable du matériau et une sous-alimentation au niveau de la trémie.
- Solutions d'ingénierie : Réduisez la vitesse de la machine principale pour correspondre au taux d'alimentation stable. Maintenez un niveau de matériau constant et suffisant au niveau de la trémie pour stabiliser le rendement.
Protocoles de sécurité essentiels pour la maintenance et l'exploitation
Le dépannage doit toujours être conforme aux règles de sécurité strictes de l'usine pour protéger les opérateurs contre les risques thermiques et mécaniques :
- Sécurité électrique : Coupez complètement toutes les alimentations électriques pertinentes avant d'entrer dans le compacteur ou d'inspecter les composants électriques. Nettoyez soigneusement les contacteurs si la machine est restée inactive pour éviter les étincelles dues à la poussière.
- Protection individuelle : Les opérateurs doivent porter des gants, des lunettes de protection et des équipements résistants aux hautes températures lors du remplacement des filtres, de l'inspection des évents sous vide ou du démontage des moules et des vis pour éviter les brûlures thermiques et à la vapeur.
- Détection de métaux : Lorsque le détecteur de métaux se déclenche, inspectez immédiatement le convoyeur à bande et ne redémarrez la ligne qu'après avoir retiré tous les contaminants métalliques.
Optimisez les performances de votre ligne de recyclage avec Retech Machine
La prévention des pannes d'équipement fréquentes commence par le choix de machines de recyclage robustes et bien conçues pour les environnements industriels exigeants.
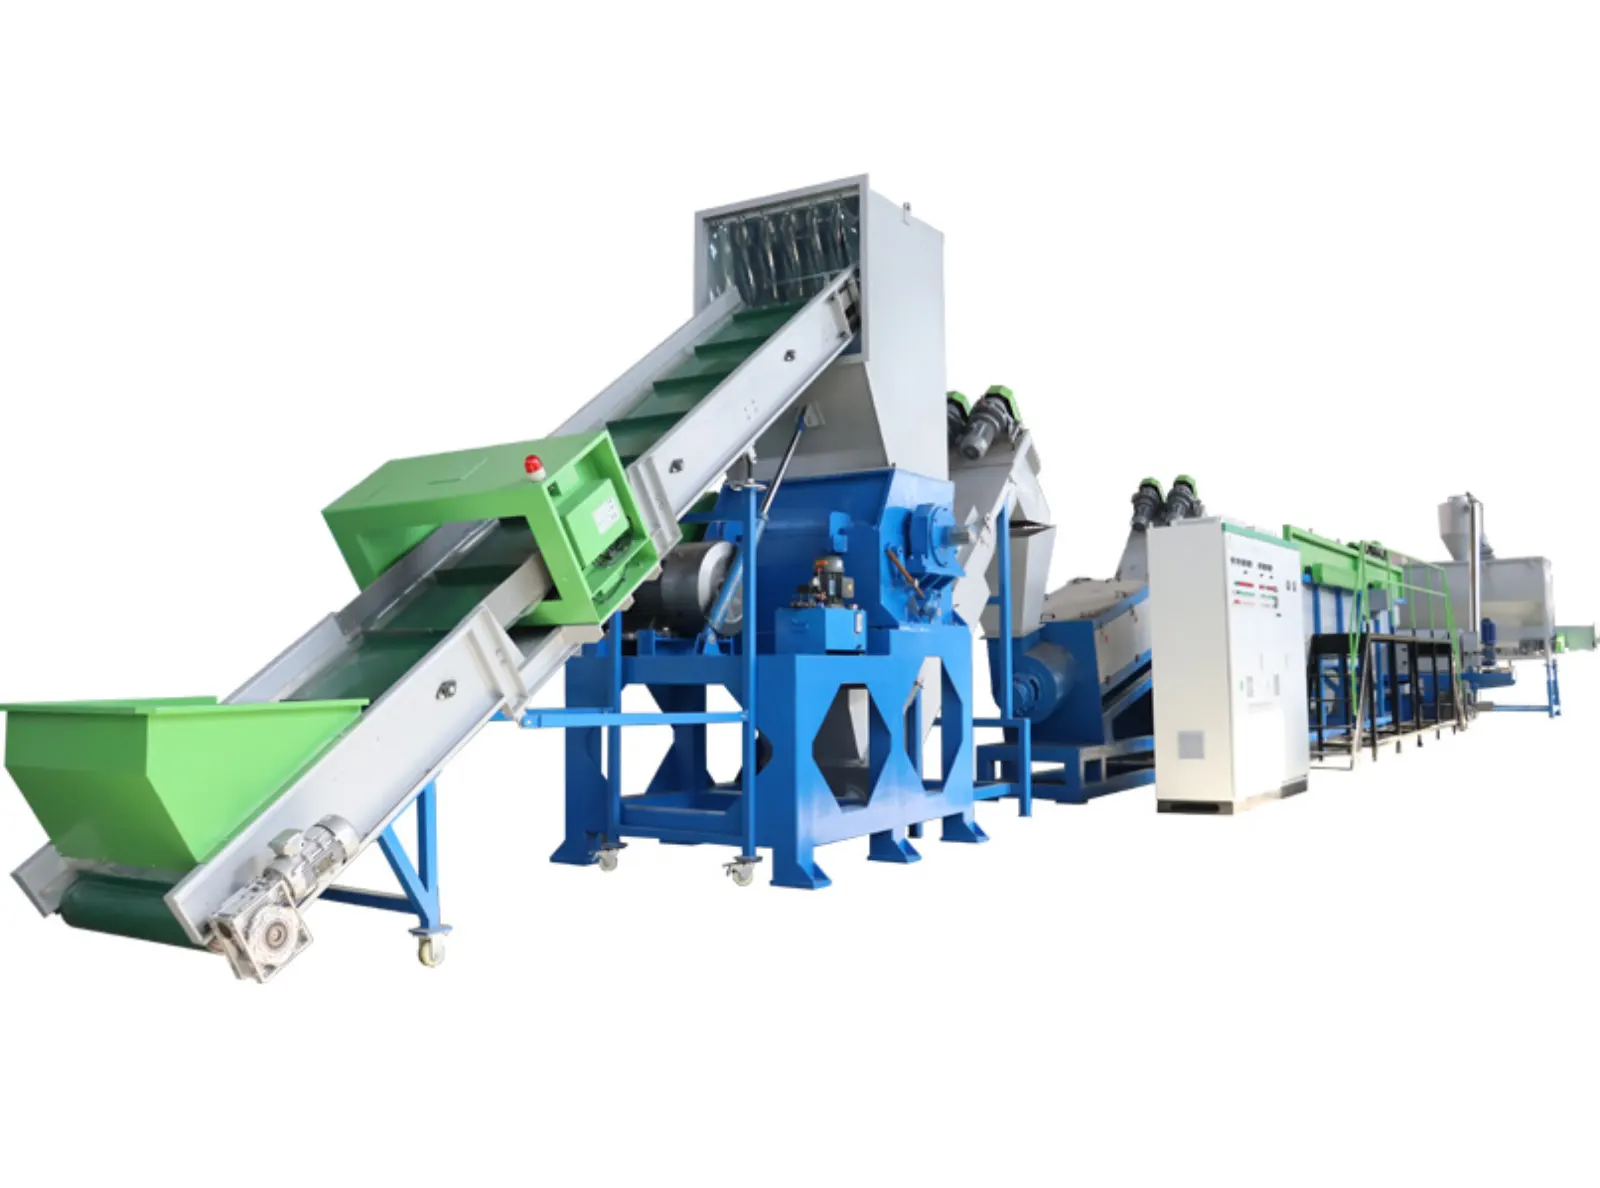
Retech Machine fabrique des systèmes de recyclage de plastique haute performance, y compris des lignes de granulation de plastique, avancées, des broyeurs robustes et des extrudeuses industrielles conçues pour une stabilité opérationnelle à long terme.
Contactez l'équipe d'ingénierie de Retech Machine contactez-nous dès aujourd'hui pour obtenir une assistance technique, des pièces de rechange ou des configurations d'usine personnalisées afin de maintenir votre installation de recyclage à une efficacité maximale.
À PROPOS DE CETTE MISE À JOUR
Publié par l'équipe Marketing & Communications de Retech
L'équipe marketing et communication de Retech publie les actualités officielles de l'entreprise, des informations sur les salons, des mises à jour sur les usines, les étapes importantes des projets et les annonces de produits.
Pour des questions techniques sur les systèmes de recyclage des plastiques, veuillez contacter notre équipe d'ingénierie.