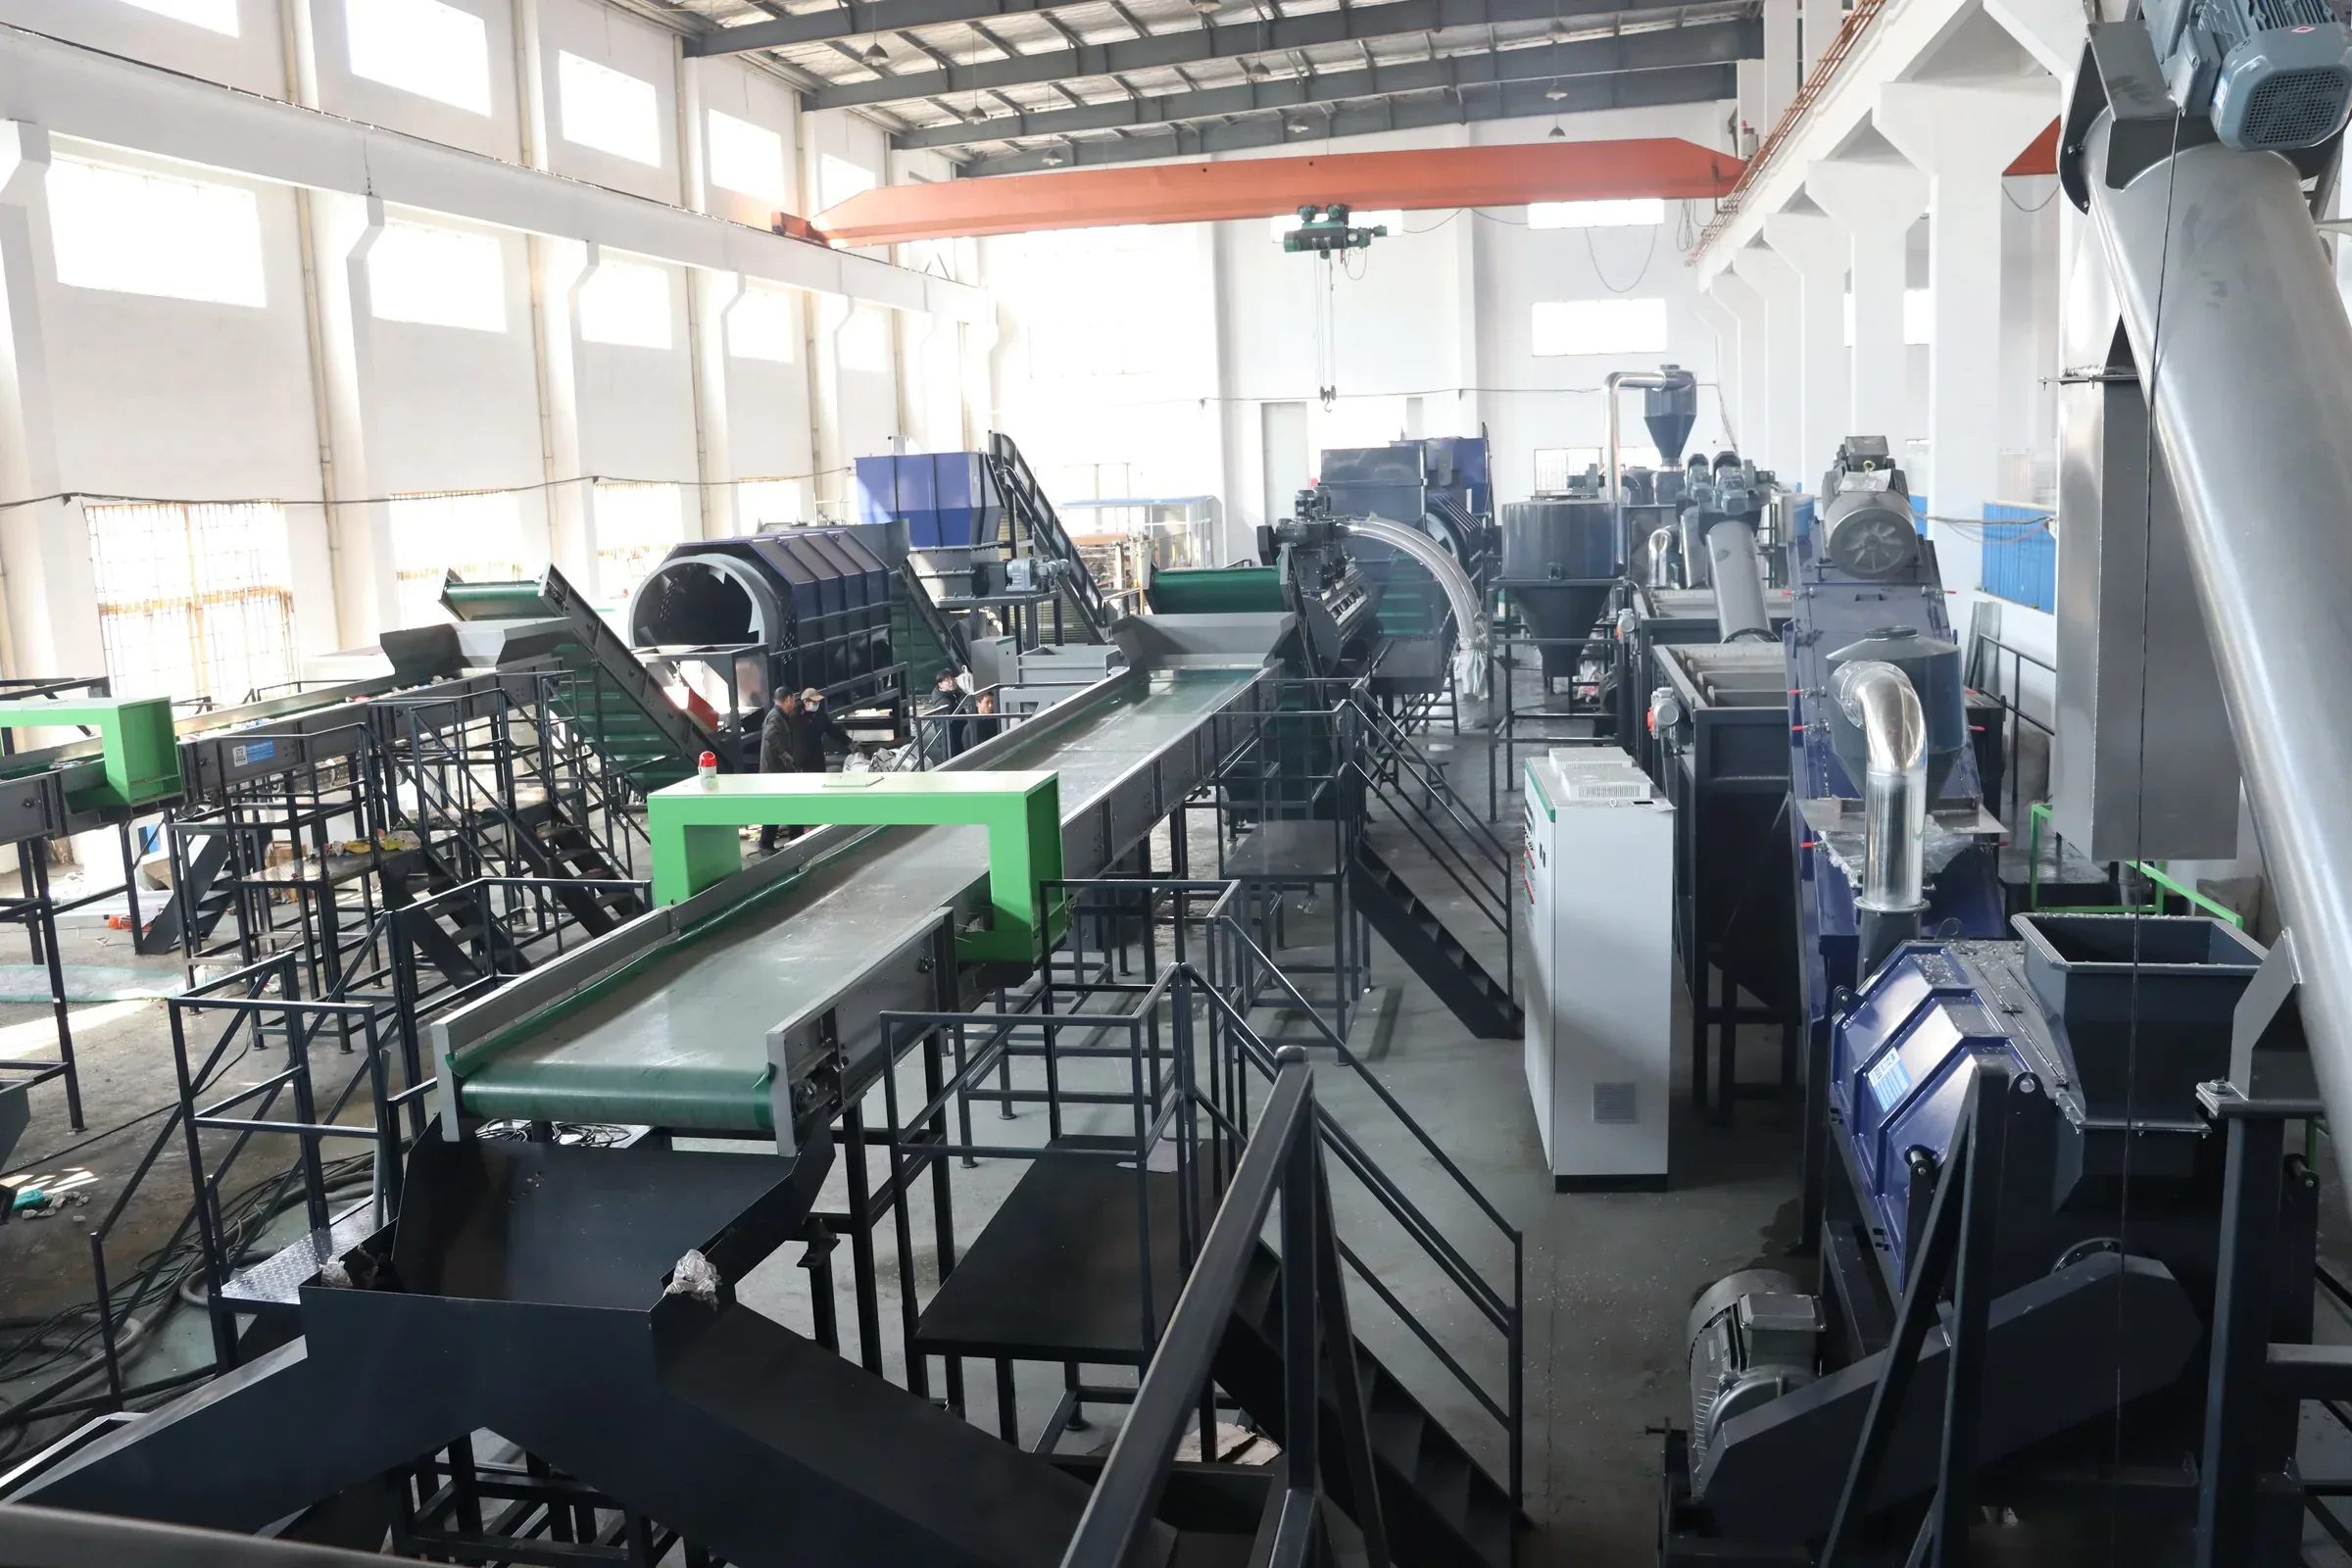
Une ligne de lavage de bouteilles en PET représente un investissement en capital à long terme. La configuration que vous choisissez détermine la qualité de votre production, vos coûts d'exploitation et les marchés sur lesquels vous pouvez vendre pendant toute la durée de vie de l'équipement. Le défi réside dans le fait que la " capacité " et la " configuration " signifient des choses différentes selon les fournisseurs.
Le processus de sélection suit cinq étapes successives :
- Définissez votre marché cible : fibre, qualité alimentaire ou bouteille à bouteille.
- Évaluez votre matière première : niveau de contamination, mélange de couleurs et humidité.
- Calculez la capacité d'entrée nominale correspondant à votre production commercialisable requise.
- Choisissez entre le lavage à froid et le lavage à chaud.
- Vérifiez les services publics et les conditions du site, puis préparez la demande de devis.
Ce guide détaille chaque étape, avec les paramètres et les listes de contrôle dont vous avez besoin pour prendre votre décision.
Que signifie " capacité " pour une ligne de lavage de bouteilles en PET ?
La capacité n'est pas un chiffre unique. Les fournisseurs utilisent ce terme pour décrire au moins cinq chiffres différents, et un seul d'entre eux vous indique ce que l'usine peut réellement vendre. La production commercialisable est la masse de paillettes de PET sèches qui répond aux spécifications écrites de votre acheteur, et c'est le seul chiffre de capacité qui compte pour la planification de projet.
Les cinq termes de capacité ont des significations distinctes, et les confondre conduit à des lignes mal chiffrées et à des objectifs de production non atteints.
- Débit d'alimentation nominal: la masse de bouteilles en PET reçues entrant dans le périmètre du processus, incluant l'humidité, les liquides, les bouchons, les étiquettes et la saleté.
- Capacité intermédiaire: la masse passant par une machine ou une étape donnée, qui peut être humide ou sèche et peut encore contenir des contaminants.
- Production commercialisable: paillettes de PET sèches conformes aux spécifications écrites de l'acheteur, mesurées selon une méthode d'échantillonnage et de test convenue.
- Capacité nominale: la valeur nominale du fabricant pour une machine dans des conditions données, que les étapes adjacentes peuvent ne pas supporter.
- Production planifiée: production commercialisable sur un quart de travail, une journée ou une année planifié(e), après prise en compte de la disponibilité, du nettoyage et du changement de série.
Lorsque vous demandez un devis, demandez au fournisseur d'indiquer à la fois le débit d'alimentation nominal et la production commercialisable garantie, ainsi que la composition supposée de la matière première et les spécifications de sortie. Une ligne dimensionnée sur la base d'hypothèses de bouteilles propres peut manquer son objectif de production lorsqu'elle reçoit des balles humides contenant des bouchons, des étiquettes, des liquides, de la saleté et des éléments autres que le PET.
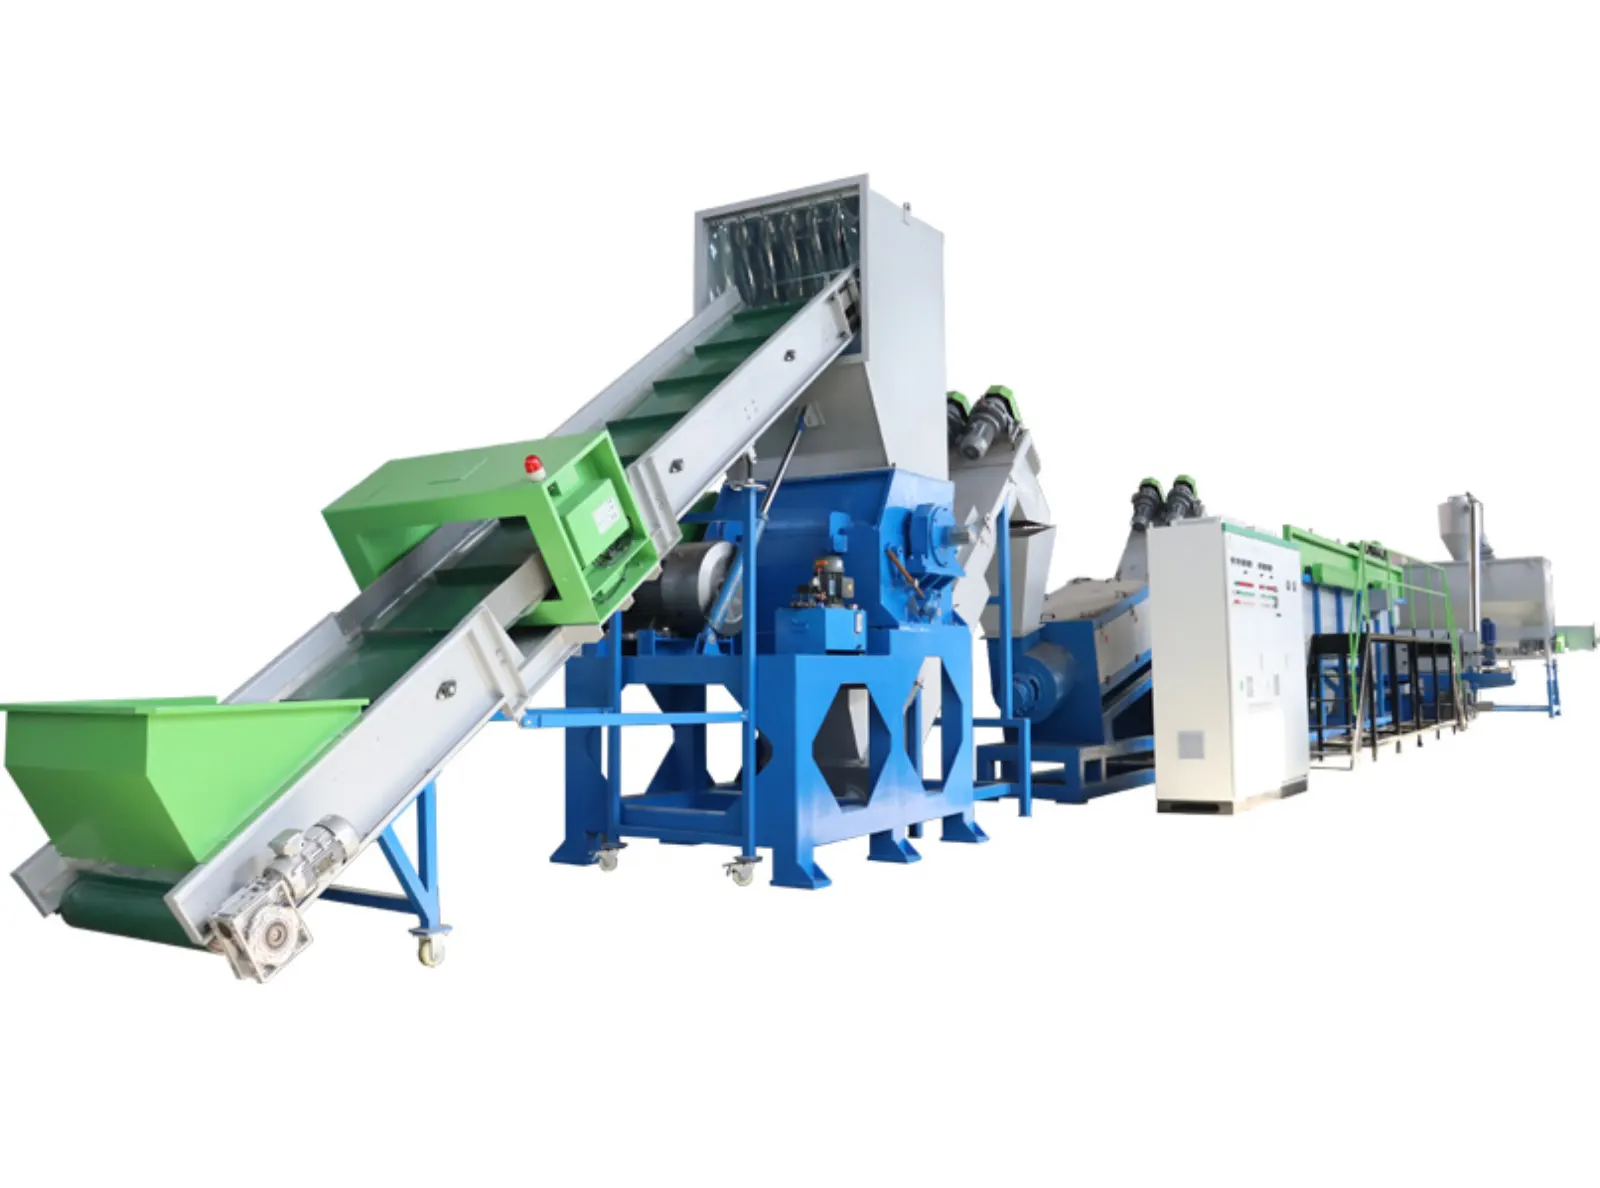
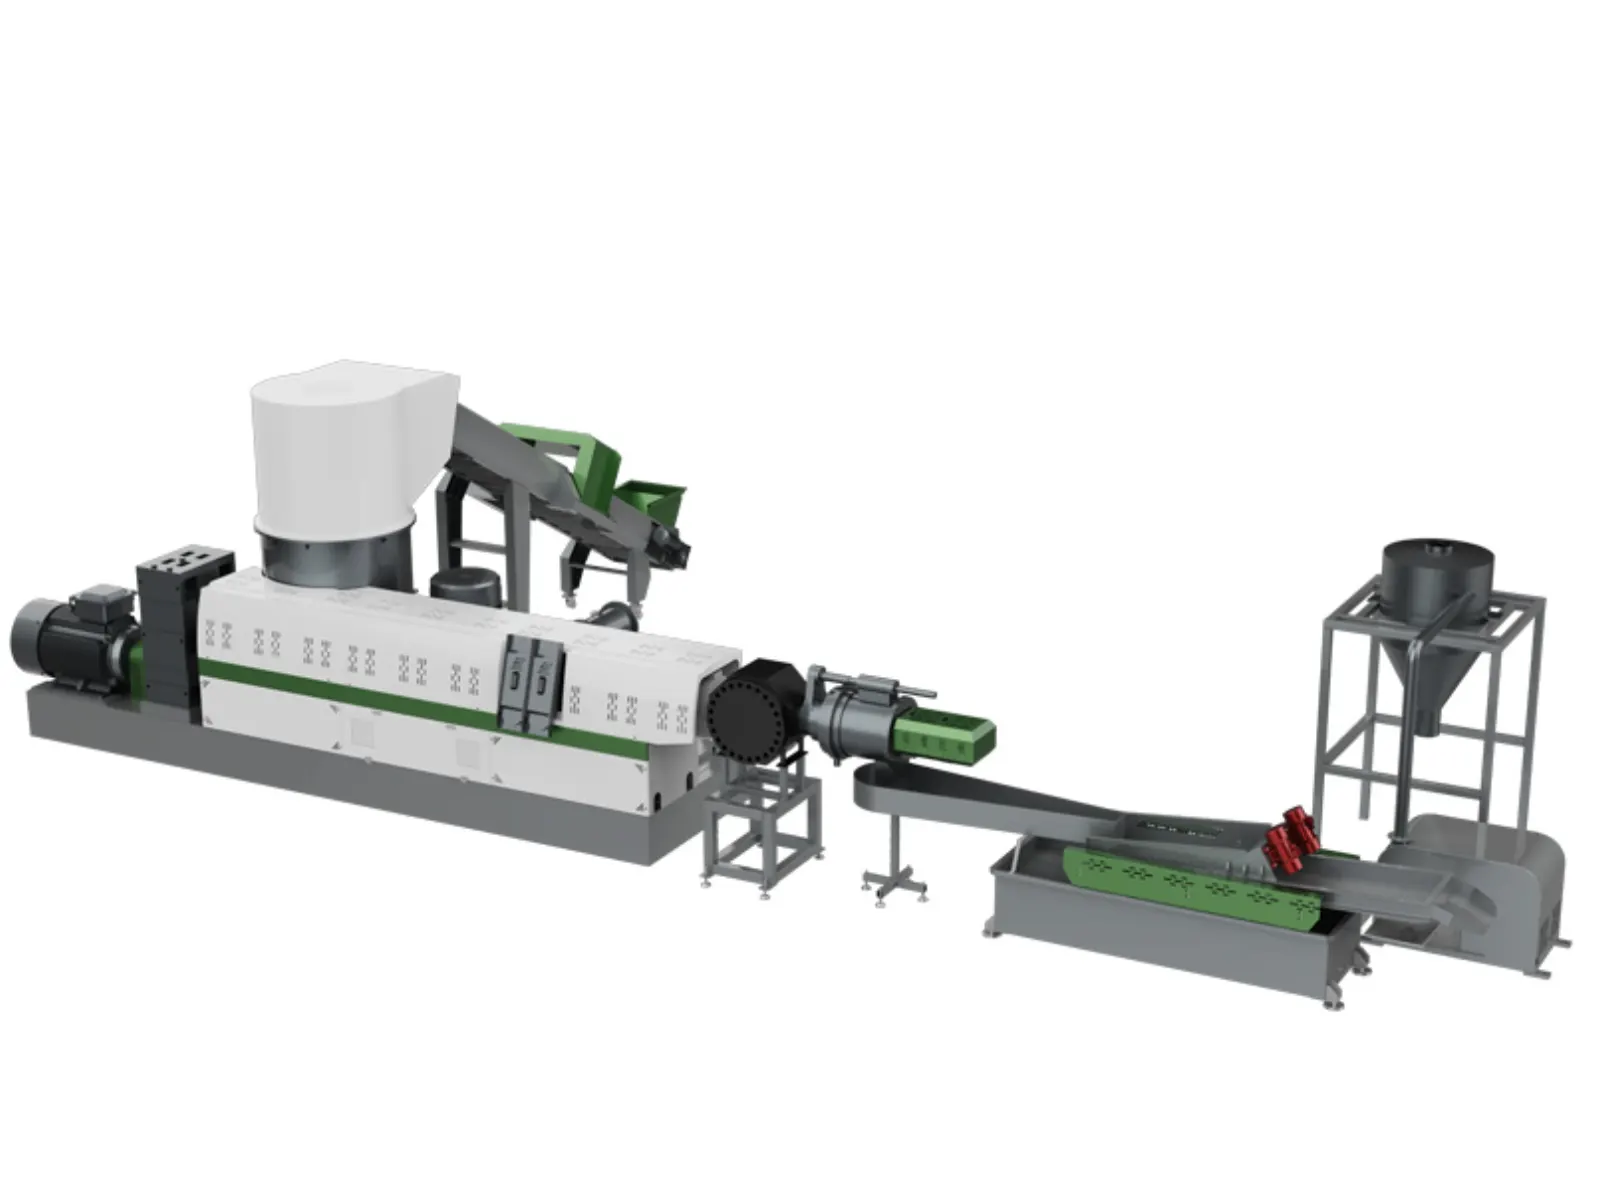
La gamme de Retech Ligne de lavage de bouteilles PET couvre des capacités standard de 1 000, 3 000 et 5 000 kg/h (RM-1000, RM-3000, RM-5000), avec une personnalisation possible de 500 à 6 000 kg/h. Ces chiffres se réfèrent à la capacité de la ligne. La production commercialisable garantie dépend de la matière première et des spécifications de sortie convenues pour chaque projet.
Comment évaluer la matière première de bouteilles en PET ?
Collectez des échantillons représentatifs auprès des fournisseurs, selon les saisons et les systèmes de collecte, puis mesurez la composition en poids avant de comparer les configurations d'équipement. La composition de la matière première détermine la configuration de l'équipement, et non l'inverse.
Mesurez les éléments suivants :
- Contenu en bouteilles PET par poids
- Bouchons et bagues
- Étiquettes et matériaux de manchons
- Conteneurs autres que le PET, y compris le PVC et le PEHD
- Métaux
- Fines et saleté
- Liquide retenu et humidité
- Couleur et PET opaque, enregistrés séparément si votre acheteur exige un flux de paillettes spécifique
La composition des balles affecte à la fois le bilan massique et la charge de l'équipement. Deux tonnes de balles entrantes ne produisent pas nécessairement deux tonnes de paillettes de PET. La différence correspond à l'eau éliminée des matériaux humides et aux contaminants rejetés par la ligne. Une masse de sortie inférieure peut refléter une élimination correcte de la saleté et des matériaux autres que le PET plutôt qu'une mauvaise récupération.
La contamination de la matière première détermine également si vous avez besoin d'un lavage à chaud. Les bouteilles légèrement souillées provenant d'un système de consigne peuvent être traitées sur une ligne de lavage à froid. Les balles fortement contaminées par de l'huile, des résidus d'adhésif et des couleurs mélangées peuvent nécessiter un lavage à chaud, un dosage chimique et des étapes de rinçage supplémentaires.
Comment calculer la capacité requise ?
Utilisez la formule ci-dessous avec vos propres chiffres de rendement mesuré et de disponibilité :
Entrée de conception requise = production commercialisable cible ÷ rendement commercialisable ÷ disponibilité planifiée
Par exemple, supposons que la cible soit de 800 kg de paillettes conformes aux spécifications par heure programmée, que les données d'essai montrent un rendement commercialisable de 0,75 et que la disponibilité planifiée sur le programme soit de 0,85. L'entrée de conception calculée est de 800 ÷ 0,75 ÷ 0,85, soit environ 1 255 kg/h. Ces hypothèses sont fournies à titre d'illustration uniquement et doivent être remplacées par vos propres données d'essai et d'exploitation.
Gardez l'eau extraite des matériaux humides et les contaminants rejetés de la ligne séparés dans le bilan massique. Une ligne qui élimine davantage de saletés et de matériaux non-PET affichera une masse de sortie inférieure, mais il s'agit d'une élimination correcte plutôt que d'une perte de récupération.
Une fois l'entrée de conception fixée, comparez-la aux plages de capacité proposées par les fournisseurs. Une usine traitant 10 000 kg par jour sur 20 heures d'exploitation a besoin d'une ligne nominale de 500 kg/h avant tampon. L'ajout d'une marge de 20 à 25 % pour les fenêtres de maintenance, les pics saisonniers et les arrêts imprévus porte le besoin à environ 625 kg/h. Une ligne de 1 000 kg/h offrirait une marge de manœuvre pour la croissance.
Le tableau ci-dessous associe le débit quotidien typique et les marchés cibles aux capacités de ligne de référence. Considérez-les comme des points de départ pour la discussion, et non comme des spécifications fixes.
| Débit quotidien | Marché cible | Capacité de référence | Configuration suggérée |
|---|---|---|---|
| 3 à 5 tonnes | Fibre, feuillard | 500 à 1 000 kg/h | Ligne de lavage à froid avec tri de base |
| 8 à 12 tonnes | Fibre ou feuille non alimentaire | 1 000 à 2 000 kg/h | Lavage à froid ou à chaud, selon les exigences de l'acheteur |
| 15 à 20 tonnes | rPET de qualité alimentaire | 2 000 à 3 000 kg/h | Ligne de lavage à chaud avec tri optique |
| 20 tonnes et plus | Bouteille à bouteille | 3 000 kg/h et plus | Ligne de lavage à chaud avec granulation et traitement de l'eau en circuit fermé |
Comment dimensionner chaque étape de la ligne ?
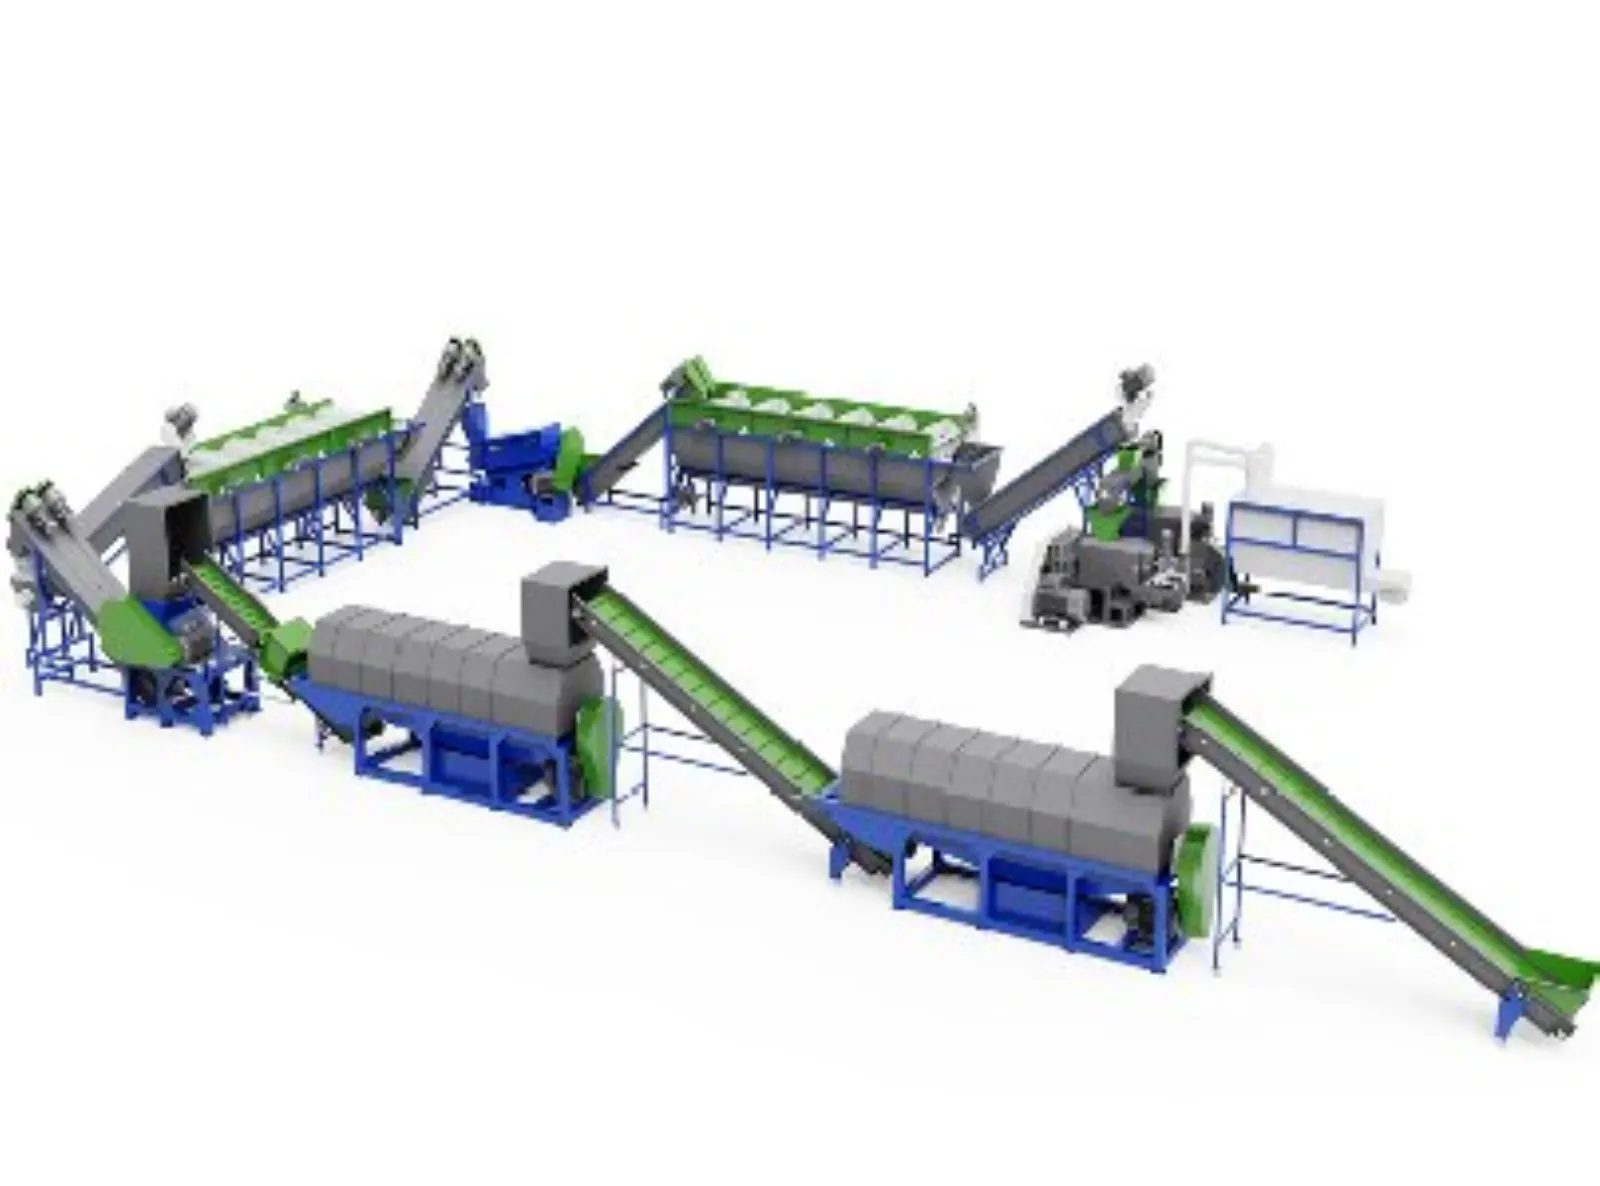
Dimensionnez chaque étape sur la même base de conception, car une ligne ne peut pas maintenir sa production cible si une seule étape devient un goulot d'étranglement continu. Le tri, l'enlèvement des étiquettes, la granulation, le lavage à chaud, la séparation, le séchage et l'ensachage doivent tous être adaptés à la même hypothèse d'alimentation et de production.
Demandez à chaque fournisseur d'indiquer le débit, l'état du matériau et la marge de sécurité à chaque étape. Le tableau ci-dessous répertorie les étapes principales et les risques de dimensionnement les plus courants.
| Étape | Facteur de capacité | Risque de dimensionnement courant |
|---|---|---|
| Ouverture et alimentation des balles | Forme, densité et mode de livraison des balles | Surcharges qui saturent le tri et la réduction de taille |
| Tri | Taux de contaminants, présentation des articles, pureté requise | Utilisation de la vitesse du convoyeur sans vérifier la charge de travail du trieur |
| Réduction de taille | Géométrie de la bouteille, état des lames, tamis, débit d'alimentation | Évaluation du granulateur sur des matériaux propres uniquement |
| Lavage | Résidus, adhésif, chimie, température, temps de séjour | Réduction du temps de séjour pour augmenter le débit |
| Séparation | Chargement du réservoir, forme en paillettes, écrémage, évacuation des rebuts | Transfert de la contamination au débit maximal |
| Séchage | Eau entrante, taille des paillettes, condition finale requise | Citer l'humidité sans méthode d'échantillonnage |
| Stockage et conditionnement | Densité apparente, volume du silo, cycle d'ensachage | Laisser un silo plein ou une station d'ensachage lente arrêter la ligne |
La ligne de lavage de bouteilles PET de Retech utilise un réservoir de séparation par densité avec un temps de séjour de 3 à 8 minutes, réglable pour optimiser l'effet de séparation. L'étape de lavage à chaud fonctionne entre 80°C et 95°C avec un dosage de soude caustique de 0,3 à 1,5 pour cent, selon le niveau de contamination.
Lavage à froid ou lavage à chaud : de quoi avez-vous besoin ?
Choisissez le lavage à chaud pour le rPET de qualité alimentaire et le recyclage bouteille-à-bouteille, et le lavage à froid pour les fibres, le feuillard ou les emballages rigides non alimentaires. Ce choix détermine vos coûts d'investissement, la puissance installée et les qualités de paillettes acceptées par vos acheteurs. Cette section couvre les critères de décision. Une comparaison détaillée de la chimie de lavage, du temps de séjour et des coûts d'exploitation est disponible dans notre guide dédié au lavage à froid par rapport au lavage à chaud.
Le lavage à froid utilise de l'eau à environ 10°C à 20°C et élimine la saleté non adhérente et les résidus de surface légers sans système de chauffage. Il convient aux paillettes destinées aux fibres, au feuillard ou aux emballages rigides non alimentaires.
Le lavage à chaud porte l'eau de lavage à 80°C à 95°C, généralement avec de la soude caustique ou un détergent de qualité alimentaire, et élimine les résidus d'adhésifs, les graisses, les huiles et les contaminations organiques que l'eau froide ne peut pas traiter. C'est la configuration standard pour le rPET de qualité alimentaire et le recyclage bouteille-à-bouteille.
| Paramètre | Ligne de lavage à froid | Ligne de lavage à chaud |
|---|---|---|
| Température de l'eau de lavage | 10°C à 20°C | 80°C à 95°C |
| Dosage chimique | Non requis | Soude caustique ou détergent de qualité alimentaire |
| Qualité de sortie typique | Fibres, feuillard, emballages non alimentaires | rPET de qualité alimentaire, bouteille-à-bouteille |
| Puissance installée | Plus faible | Plus élevée, car le chauffage augmente la charge |
| Coût d'investissement | Plus faible | Plus élevé qu'une ligne à froid |
La règle de décision est simple. Si votre acheteur en aval exige du rPET de qualité alimentaire, le lavage à chaud est la configuration minimale. Si votre marché cible est celui des fibres, du feuillard ou du thermoformage non alimentaire, une ligne de lavage à froid permet de réduire les coûts d'investissement et d'exploitation. La modernisation ultérieure d'une ligne à froid en ligne à chaud coûte plus cher que de spécifier le lavage à chaud lors de l'achat initial.
Comment adapter les étapes de lavage à la qualité de sortie ?
Sélectionnez les étapes de lavage en fonction des spécifications de sortie requises par votre acheteur, et non en fonction d'un objectif générique de " paillettes propres ". Le lavage à froid peut convenir à des matériaux relativement propres pour un débouché industriel défini. Les matières premières contenant des résidus d'adhésifs, d'huiles ou de produits difficiles peuvent nécessiter un lavage à chaud contrôlé, un dosage chimique et un rinçage supplémentaire.
L'aptitude au contact alimentaire ne peut être établie par le seul lavage à chaud. Elle nécessite un contrôle à la source, un processus de recyclage validé, des tests et une évaluation réglementaire spécifique à la juridiction. Définissez le marché visé avant de demander une configuration de ligne plutôt que d'ajouter une étiquette " qualité alimentaire " à un objectif de sortie générique.
Le tableau ci-dessous liste les valeurs de référence de l'industrie pour les paramètres de sortie. Confirmez les limites exactes avec votre acheteur en aval avant de les intégrer dans la spécification de la ligne.
| Paramètre | Référence qualité alimentaire | Référence standard |
|---|---|---|
| Taux d'humidité | Moins de 1 pour cent | Moins de 1 pour cent |
| Teneur en PVC | Moins de 30 ppm | Moins de 100 ppm |
| Contamination par les étiquettes | Moins de 15 ppm | Moins de 15 ppm |
| Résidus de colle | Moins de 10 ppm | Moins de 10 ppm |
| Teneur en PP et PE | Moins de 15 ppm | Moins de 15 ppm |
| Teneur en métaux | Moins de 10 ppm | Moins de 20 ppm |
| Impuretés totales | Moins de 100 à 250 ppm | Moins de 250 ppm |
| Taille des paillettes | 8 à 16 mm, réglable | 8 à 16 mm, réglable |
La ligne de lavage de bouteilles PET de Retech produit des paillettes séchées avec une teneur en humidité finale de 1 à 2 %. La taille des paillettes est réglable via la configuration du crible du broyeur.
De quelles utilités une ligne de lavage de bouteilles PET a-t-elle besoin ?
Une ligne de lavage de bouteilles PET nécessite une alimentation électrique, de l'eau de traitement avec recirculation, une autorisation de rejet des effluents, de l'air comprimé, une source de chaleur pour le lavage à chaud et une hauteur sous plafond suffisante. La capacité des utilités doit supporter la demande simultanée de chaque étape, car une machine correctement dimensionnée peut perdre en production si la pression de l'eau chute, si un chauffage ne peut pas maintenir la température de traitement ou si la gestion des boues interrompt la circulation.
Demandez séparément la charge connectée et la demande opérationnelle estimée. Confirmez les points suivants avant le début de la conception du site :
- Alimentation électrique: puissance installée pour la ligne complète, plus la marge du transformateur. Les modèles de lignes de lavage de bouteilles PET de Retech consomment 230 kW pour 1 000 kg/h, 420 kW pour 3 000 kg/h et 580 kW pour 5 000 kg/h.
- Eau douce et recirculation: consommation d'eau par tonne de PET traité. Les modèles Retech consomment 4 à 5 m³/h pour 1 000 kg/h, 6 à 8 m³/h pour 3 000 kg/h et 8 à 10 m³/h pour 5 000 kg/h, avant les économies liées à la recirculation.
- Rejet des effluents: l'eau de lavage transporte des adhésifs dissous, des résidus de détergent et des particules fines. Un prétraitement pour respecter les limites locales de rejet concernant la demande chimique en oxygène, le pH et les matières en suspension est requis dans la plupart des juridictions.
- Air comprimé: les trieurs optiques, les convoyeurs pneumatiques et les actionneurs de vannes nécessitent généralement 6 à 8 bars. Confirmez le débit en fonction du nombre d'éjecteurs de trieur installés.
- Source de chaleur pour le lavage à chaud: le chauffage à la vapeur ou électrique s'ajoute au périmètre des travaux de génie civil. Si la vapeur est utilisée, une tuyauterie résistante à la pression et un système de retour des condensats sont nécessaires.
- Hauteur sous plafond: les sécheurs thermiques et les silos de stockage nécessitent souvent 6 à 8 m de hauteur libre intérieure. Vérifiez cette dimension avant de signer un bail ou de commencer les travaux de génie civil.
Les insuffisances d'utilités découvertes lors de la mise en service coûtent plus cher à corriger qu'une planification préalable avant le début des travaux de génie civil.
Quelle maintenance une ligne de lavage de bouteilles PET nécessite-t-elle ?
Une ligne de lavage de bouteilles PET nécessite une attention régulière sur les lames du broyeur, les cribles du broyeur, les pales du laveur à friction, les bandes transporteuses, les buses de pulvérisation, ainsi que les roulements et les entraînements. L'usure est prévisible, et le manque de planification est ce qui rend les temps d'arrêt coûteux.
Les principaux éléments d'usure et leurs signaux de diagnostic sont :
- Lames du broyeur: des lames émoussées augmentent la consommation de courant du moteur, produisent une distribution irrégulière de la taille des paillettes et génèrent plus de fines. Surveillez le courant du moteur à un taux d'alimentation constant. Une tendance à la hausse soutenue signale qu'un remplacement est nécessaire. Les intervalles de référence de l'industrie varient de plusieurs centaines à plusieurs milliers d'heures de fonctionnement, selon l'abrasivité de la matière première et le matériau des lames.
- Cribles du broyeur: se déforment avec le temps et altèrent la distribution de la taille des paillettes. Inspectez-les à chaque arrêt de maintenance planifié.
- Pales du laveur à friction: s'usent et réduisent l'intensité du récurage, ce qui augmente la contamination résiduelle sur les paillettes en sortie.
- Bandes transporteuses: inspectez l'effilochage des bords et le suivi irrégulier. Une bande défaillante arrête toute la ligne.
- Buses de pulvérisation: les buses obstruées créent des zones de lavage inégales. Rincez-les à chaque changement d'équipe ou après un lot à forte contamination.
- Roulements et entraînements: lubrifiez selon les intervalles recommandés par le fabricant. Un excès de graisse endommage les joints tout aussi facilement qu'un manque de graisse.
Planifiez une fenêtre de maintenance complète à intervalles réguliers, si possible en fonction des interruptions prévues de l'approvisionnement en matières premières. Stockez les consommables critiques sur site, notamment les lames, les tamis, les courroies et les buses. Les délais de livraison pour les composants usinés provenant de fournisseurs sans stock peuvent atteindre plusieurs semaines selon leur origine.
Le calendrier de maintenance de Retech pour la série RHDJ recommande de remplacer l'huile de lubrification du réducteur après les 600 à 1 000 premières heures de fonctionnement, puis à intervalles réguliers. Le calendrier comprend également l'inspection périodique du système de chauffage, des lames rotatives et fixes à l'intérieur du bac du compacteur, ainsi que le serrage des bornes de câblage à l'intérieur de l'armoire électrique.
Quels sont les facteurs déterminants du coût total d'une ligne de lavage de bouteilles en PET ?
Le prix de l'équipement ne représente qu'une partie de l'investissement total du projet. La préparation du site, le traitement de l'eau, l'infrastructure électrique, les travaux de construction et le fonds de roulement pour l'achat de matières premières pendant la période de démarrage s'ajoutent au total.
Lors de la comparaison des devis, demandez à chaque fournisseur de séparer le prix de l'équipement de l'étendue de la fourniture. Confirmez ce qui est inclus dans le devis et ce qui est exclu. Les exclusions courantes incluent le génie civil, le raccordement électrique au tableau principal, le traitement de l'eau, la main-d'œuvre d'installation et les frais de déplacement pour la mise en service.
Le coût d'exploitation comporte plusieurs variables principales :
- La consommation d'électricité, qui varie en fonction de la puissance installée et des heures de fonctionnement
- La consommation d'eau et le traitement des eaux usées
- Le coût du combustible ou de la vapeur pour le lavage à chaud
- La main-d'œuvre, qui dépend du niveau d'automatisation et de la capacité de la ligne
- Les pièces de rechange et les consommables, notamment les lames, les tamis et les buses
Demandez à chaque fournisseur de chiffrer le débit d'alimentation nominal et la production commercialisable garantie pour les mêmes matières premières et les mêmes spécifications de sortie. Comparer un devis à bas prix pour une configuration à plus faible capacité avec un devis plus coûteux pour une configuration plus importante ne constitue pas une comparaison équitable.
Les fourchettes de prix spécifiques et les périodes de retour sur investissement dépendent de la tarification régionale des équipements, des coûts locaux des services publics, du coût des matières premières et du prix de vente des paillettes propres sur votre marché. Ces chiffres sont confirmés par projet plutôt que publiés sous forme de fourchette fixe. Demandez un devis spécifique au projet en fonction de votre objectif de capacité et de vos exigences en matière de qualité de sortie.
Lorsque le budget est limité, les décisions de configuration se répartissent en trois groupes prioritaires :
- Indispensables: lavage à chaud si l'objectif est une qualité alimentaire, pré-tri, essorage et séchage, ainsi qu'un stock de pièces de rechange pour les éléments d'usure critiques.
- Peuvent être ajoutés ultérieurement: tri optique, traitement de l'eau en circuit fermé, la section de granulation, et ensachage automatique.
- Dépend du projet: température de lavage à chaud, dosage de soude caustique et niveau d'automatisation de la ligne.
Cet ordre de priorité vous aide à décider ce qu'il faut inclure dans l'achat initial et ce qu'il faut reporter à une phase ultérieure sans compromettre la qualité de la production.
Ce qu'il faut confirmer avant de demander un devis
Une demande de devis complète permet d'éviter les erreurs de chiffrage, les modifications de commande en cours de fabrication et les retards de mise en service. Préparez les informations suivantes avant de contacter les fournisseurs.
Spécifications du processus et de la production
- Qualité de sortie cible confirmée avec votre acheteur en aval, qu'il s'agisse de contact alimentaire ou non
- Plage de taille des paillettes requise
- Teneur en humidité à la sortie de la ligne
- Tolérance au PVC dans la production
- Exigence de tri colorimétrique
Capacité et services publics
- Capacité nominale en kg/h, avec indication de la marge de sécurité
- Puissance installée disponible et capacité du transformateur
- Débit d'alimentation en eau douce et autorisation de rejet
- Contraintes d'encombrement, notamment la longueur, la largeur et la hauteur sous plafond
- Heures de fonctionnement prévues et hypothèses de disponibilité
Risques mécaniques et liés à la chaîne d'approvisionnement
- Disponibilité des pièces d'usure clés auprès des distributeurs régionaux
- Délai de livraison indiqué pour les lames et les tamis de remplacement
- Compatibilité du système de contrôle avec les systèmes existants de l'usine
- Procédure de test de réception en usine et critères d'acceptation convenus par écrit
Réglementaire et commercial
- Durée, portée et exclusions de la garantie
- Jours de support de mise en service sur site inclus, frais de déplacement et procédure d'escalade
- Pour les lignes de qualité alimentaire, référence à l'autorisation réglementaire confirmée
- Options de disposition d'installation adaptées aux dimensions de votre atelier
Complétez cette liste de contrôle avant de discuter du prix. Une demande de devis incomplète entraîne des erreurs de chiffrage et des ordres de modification en cours de fabrication.
Erreurs courantes à éviter
Plusieurs erreurs évitables apparaissent de manière répétée dans les projets de lignes de lavage de bouteilles en PET.
- Spécifier un lavage à froid pour minimiser les coûts d'investissement, puis effectuer une mise à niveau vers un lavage à chaud ultérieurement. La mise à niveau nécessite de reconcevoir le traitement de l'eau, de moderniser le système électrique et souvent de réorganiser l'atelier. Le coût total dépasse celui d'une spécification de lavage à chaud dès le départ.
- Négliger l'entretien des lames du broyeur. Des lames émoussées augmentent la consommation d'énergie et produisent des paillettes irrégulières. La chaleur générée dans la chambre de coupe peut affecter la cristallinité du PET et réduire la valeur du produit.
- Pré-tri insuffisant. Les contaminants qui entrent au niveau du déballeur traversent toutes les étapes en aval. Les éliminer tôt grâce à une main-d'œuvre de pré-tri ou des trieurs automatiques évite des problèmes de qualité tout au long de la ligne.
- Budgétiser uniquement pour l'équipement. La ligne de lavage n'est qu'une partie de l'investissement total du projet. La préparation du site, le traitement de l'eau, l'infrastructure électrique et le fonds de roulement pour l'achat de matières premières lors du démarrage nécessitent tous une allocation budgétaire.
- Choisir uniquement sur la base du prix sans vérifier les garanties. Les fabricants citent des limites différentes pour les résidus de PVC acceptables et d'autres contaminants. Demandez les résultats de tests de laboratoires indépendants provenant d'installations existantes plutôt que de vous fier uniquement aux déclarations du fabricant.
Confirmez la configuration de votre ligne de lavage de bouteilles en PET avec Retech
Le choix d'une ligne de lavage de bouteilles en PET repose sur l'alignement de trois variables : le profil de contamination de votre matière première, votre engagement en matière de qualité de sortie et l'infrastructure de votre site. Les décisions que vous prenez avant la demande de devis déterminent vos coûts d'exploitation et votre accès au marché pour tout le cycle de vie de l'équipement.
Retech propose des solutions modulaires de recyclage de bouteilles en PET couvrant les lignes de lavage à froid pour les marchés de la fibre et du feuillard, et les lignes de lavage à chaud pour les applications de qualité alimentaire et bouteille-à-bouteille, avec des capacités standard de 1 000 à 5 000 kg/h et une personnalisation possible jusqu'à 6 000 kg/h.
Pour discuter de votre projet, envoyez-nous la composition de votre matière première, son niveau de contamination, votre objectif de débit et vos exigences en matière de qualité de sortie. Notre équipe d'ingénierie peut préparer une étude de processus basée sur la capacité et une configuration adaptée aux conditions de votre site.
Contacter Retech pour demander une configuration de ligne de lavage de bouteilles en PET pour votre projet.
À PROPOS DE CETTE MISE À JOUR
Publié par Équipe marketing et communication de Retech
L'équipe marketing et communication de Retech publie les actualités officielles de l'entreprise, des informations sur les salons, des mises à jour sur les usines, les étapes importantes des projets et les annonces de produits.
Pour des questions techniques sur les systèmes de recyclage des plastiques, veuillez contacter notre équipe d'ingénierie.