Una línea de lavado de botellas de PET es una inversión de capital a largo plazo. La configuración que elija determinará la calidad de su producción, el costo operativo y los mercados en los que puede vender durante la vida útil del equipo. El desafío es que "capacidad" y "configuración" significan cosas diferentes para distintos proveedores.
El proceso de selección sigue cinco pasos secuenciales:
- Defina su mercado objetivo: fibra, grado alimenticio o botella a botella.
- Evalúe su materia prima: nivel de contaminación, mezcla de colores y humedad.
- Calcule la entrada de diseño que coincida con su producción vendible requerida.
- Elija entre lavado en frío y lavado en caliente.
- Verifique los servicios públicos y las condiciones del sitio, luego prepare la solicitud de cotización.
Esta guía recorre cada paso, con los parámetros y listas de verificación que necesita para tomar la decisión.
¿Qué significa "capacidad" para una línea de lavado de botellas de PET?
La capacidad no es un número único. Los proveedores utilizan el término para describir al menos cinco cifras diferentes, y solo una de ellas le indica lo que la planta realmente puede vender. La producción vendible es la masa de escamas de PET secas que cumple con las especificaciones escritas de su comprador, y es la única cifra de capacidad que importa para la planificación del proyecto.
Los cinco términos de capacidad tienen significados distintos, y confundirlos conduce a líneas mal cotizadas y objetivos de producción incumplidos.
- Tasa de alimentación de diseño: la masa de botellas de PET recibidas que ingresan al límite del proceso, incluyendo humedad, líquidos, tapas, etiquetas y suciedad.
- Capacidad intermedia: la masa que pasa por una máquina o etapa determinada, que puede estar húmeda o seca y puede contener contaminantes.
- Producción vendible: escamas de PET secas que cumplen con la especificación escrita del comprador, medidas mediante un método de muestreo y prueba acordado.
- Tasa nominal: la clasificación del fabricante para una máquina bajo condiciones establecidas, que las etapas adyacentes pueden no soportar.
- Producción programada: producción vendible durante un turno, día o año planificado, después de contabilizar la disponibilidad, la limpieza y el cambio de formato.
Cuando solicite una cotización, pida al proveedor que indique tanto la tasa de alimentación de diseño como la producción vendible garantizada, junto con la composición de la materia prima asumida y la especificación de salida. Una línea dimensionada bajo supuestos de botellas limpias puede no alcanzar su objetivo de producción cuando recibe pacas húmedas que contienen tapas, etiquetas, líquidos, suciedad y elementos que no son de PET.
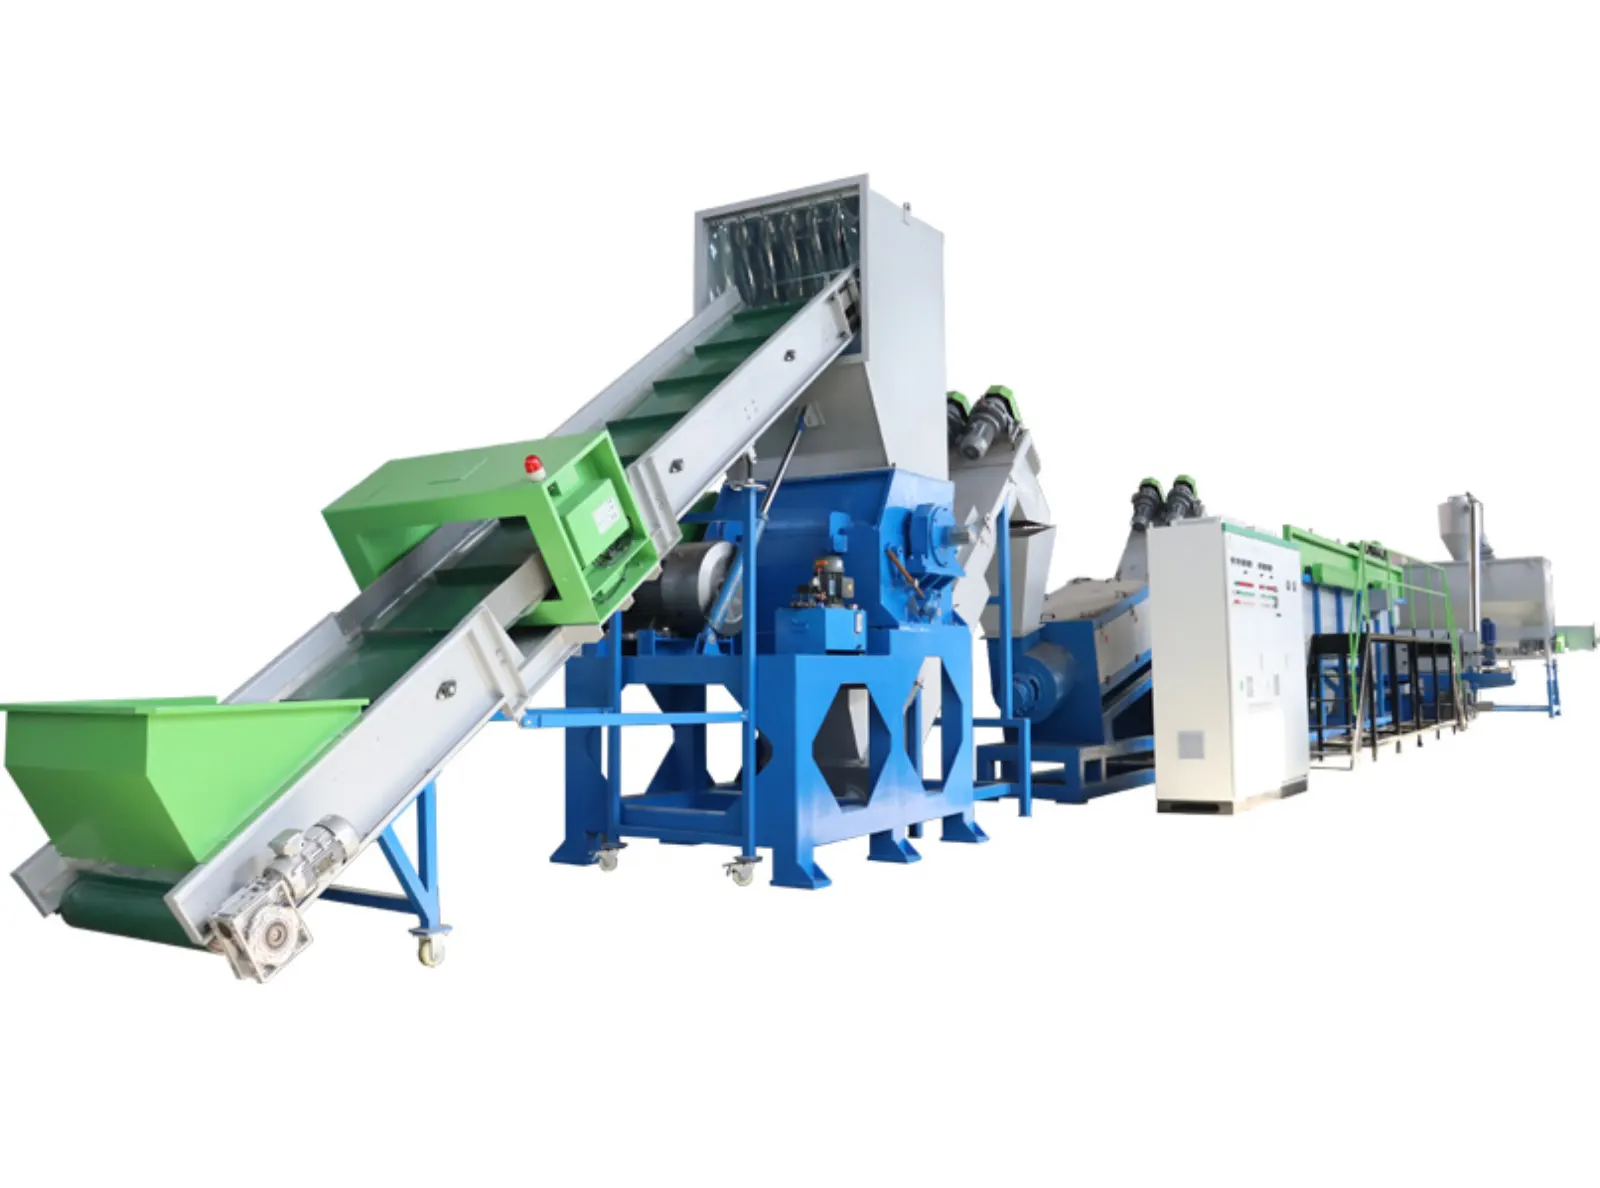
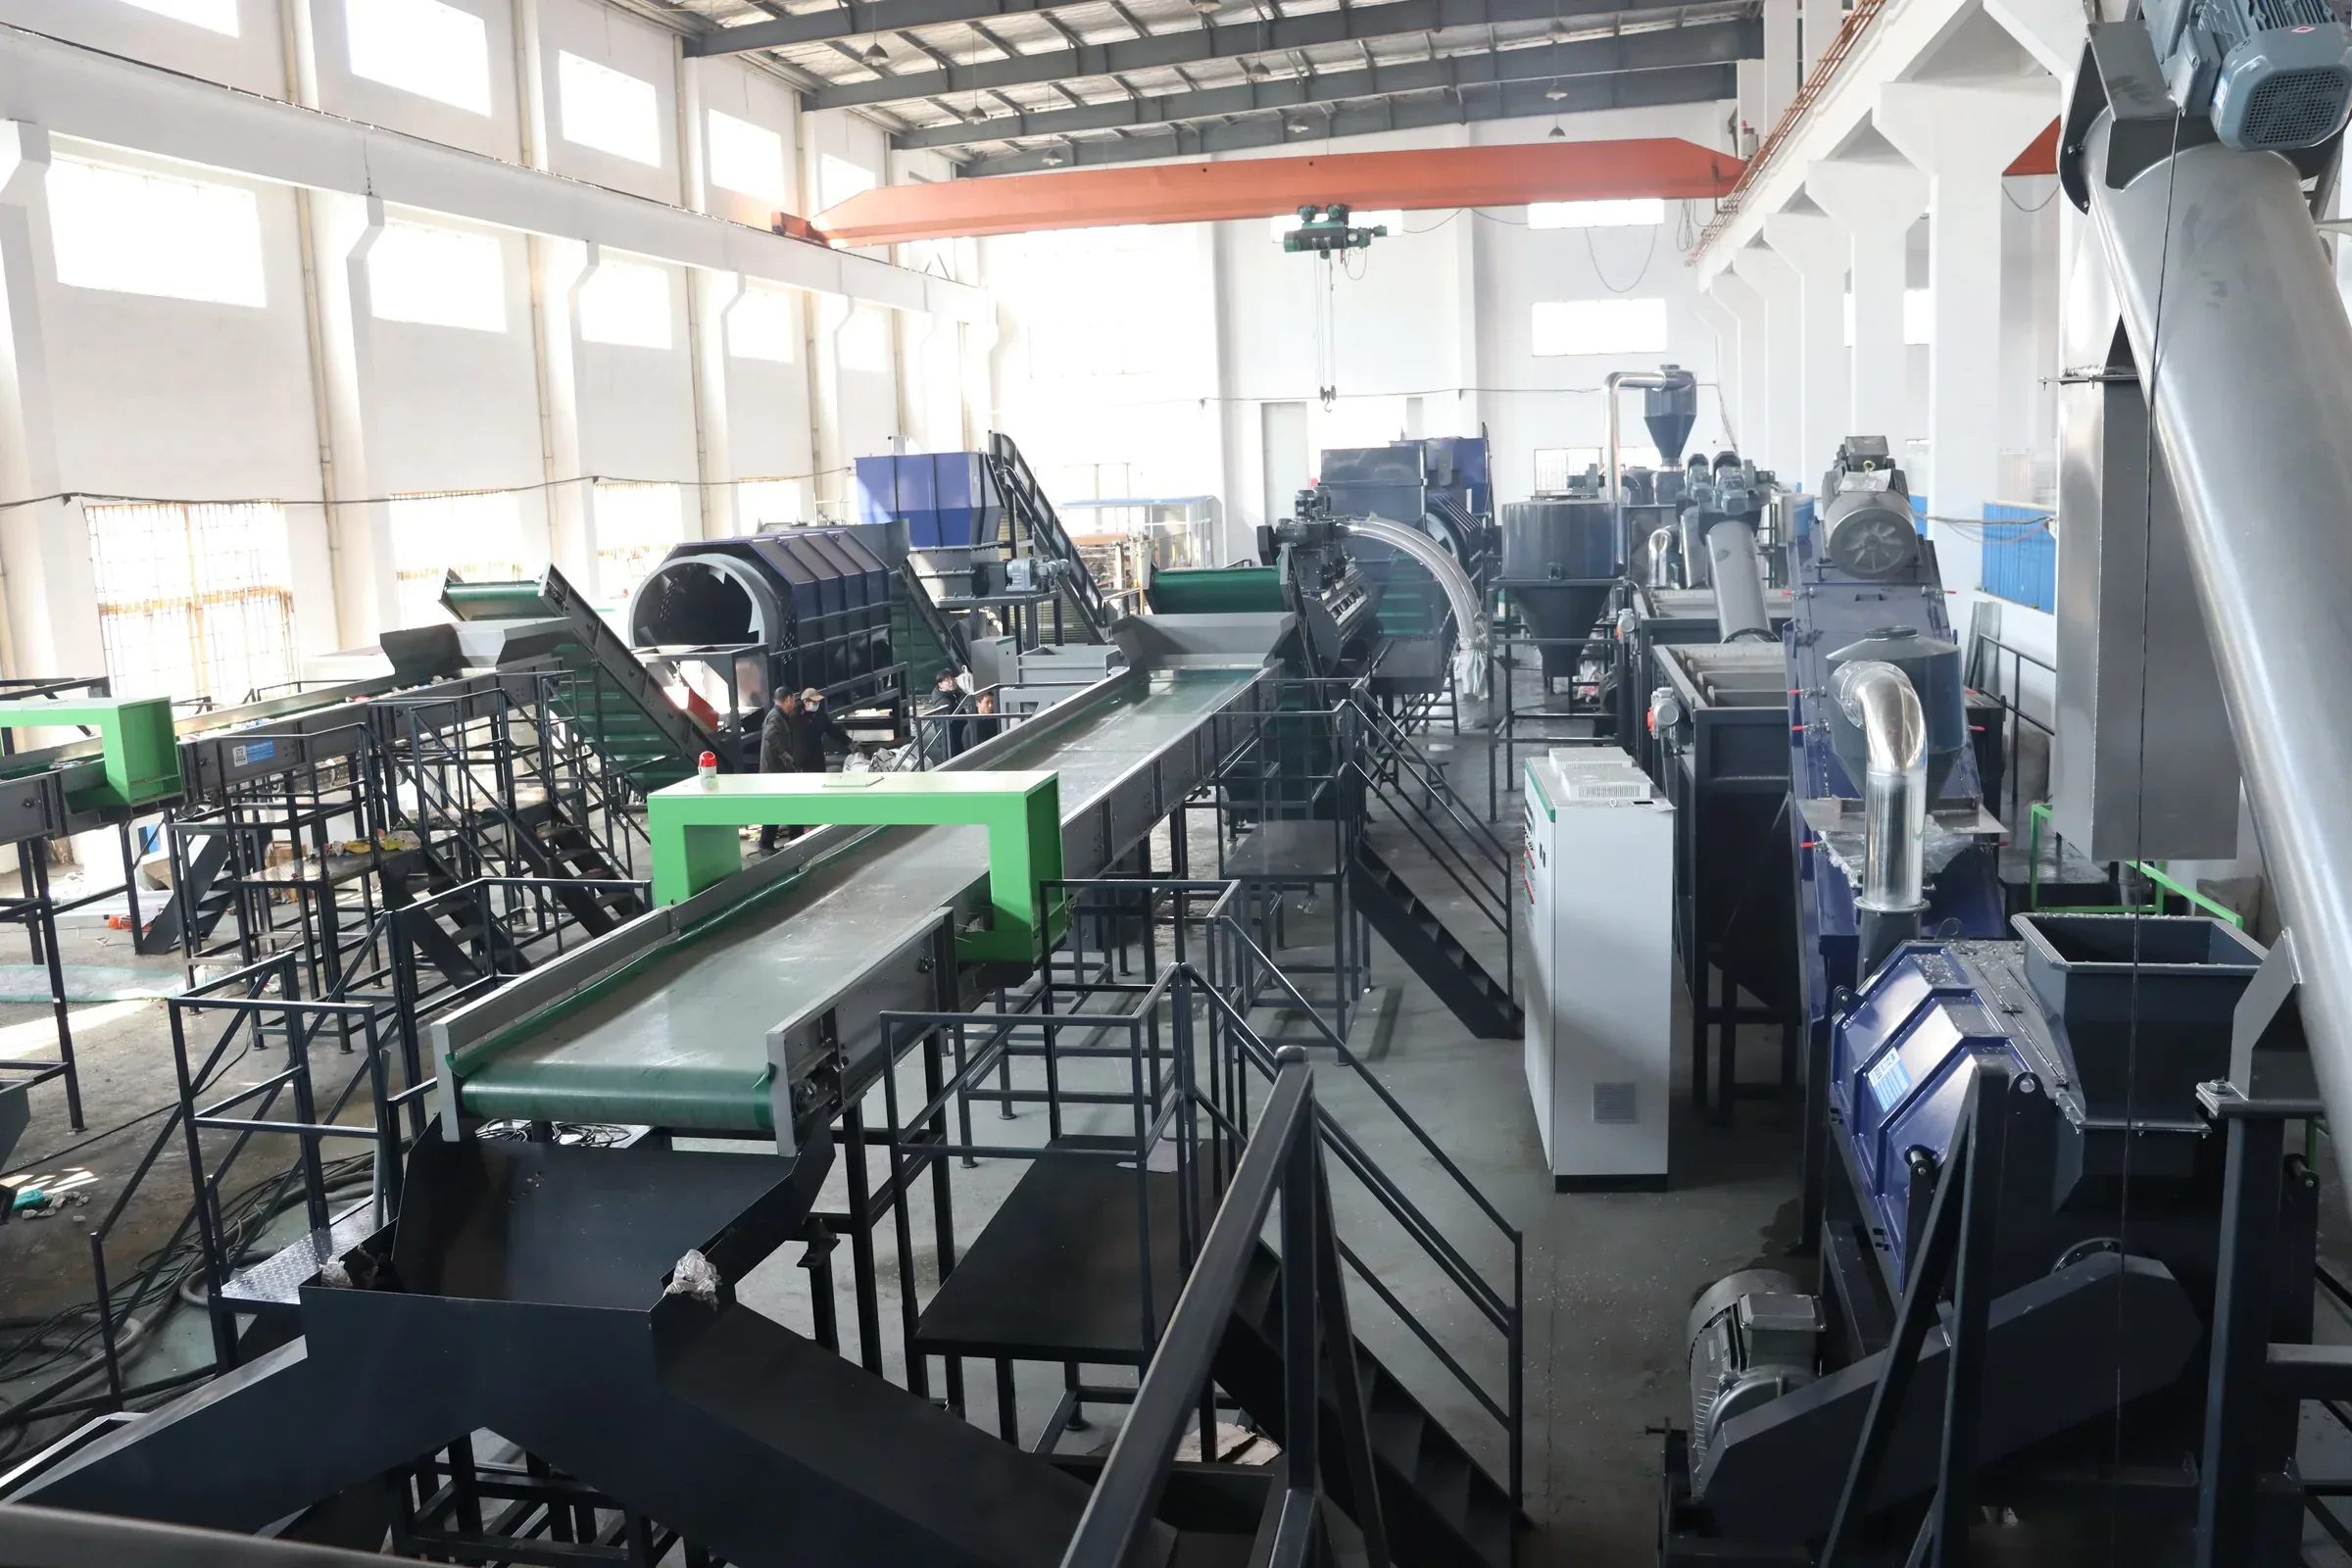
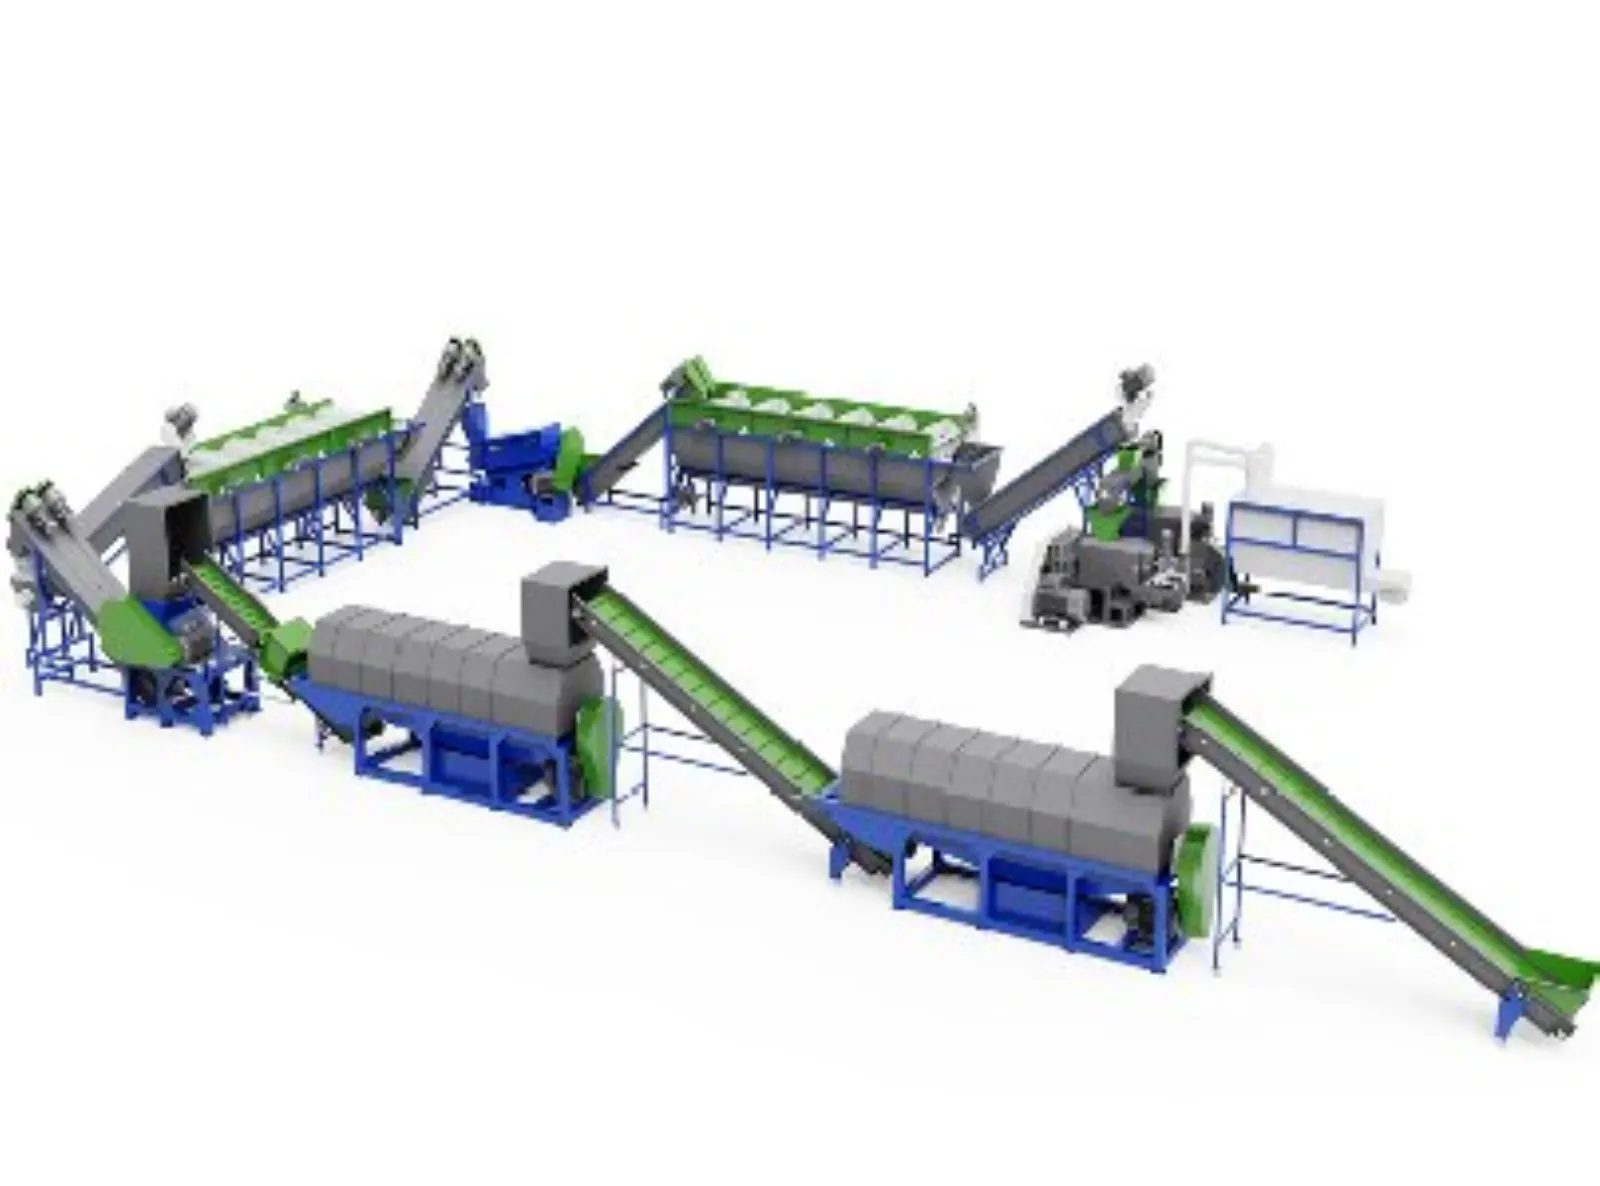
La línea de Retech Línea de lavado de botellas de PET cubre capacidades estándar de 1.000, 3.000 y 5.000 kg/h (RM-1000, RM-3000, RM-5000), con personalización disponible de 500 a 6.000 kg/h. Estas cifras se refieren a la capacidad de la línea. La producción vendible garantizada depende de la materia prima y la especificación de salida acordadas para cada proyecto.
¿Cómo se evalúa la materia prima de botellas de PET?
Recopile muestras representativas de proveedores, temporadas y sistemas de recolección, luego mida la composición por peso antes de comparar las configuraciones de los equipos. La composición de la materia prima determina la configuración del equipo, no al revés.
Mida lo siguiente:
- Contenido de botellas de PET por peso
- Tapas y anillos
- Etiquetas y material de funda
- Envases que no son de PET, incluidos PVC y HDPE
- Metales
- Finos y suciedad
- Líquido retenido y humedad
- Color y PET opaco, registrados por separado si su comprador requiere un flujo de escamas específico
La composición de la paca afecta tanto al balance de masa como a la carga del equipo. Dos toneladas de pacas entrantes no producen necesariamente dos toneladas de escamas de PET. La diferencia es el agua eliminada del material húmedo más los contaminantes rechazados de la línea. Una masa de salida menor puede reflejar la eliminación correcta de suciedad y material que no es de PET en lugar de una mala recuperación.
La contaminación de la materia prima también determina si necesita lavado en caliente. Las botellas ligeramente sucias de un sistema de depósito y retorno pueden funcionar en una línea de lavado en frío. Las pacas muy contaminadas con aceite, residuos de adhesivo y colores mezclados pueden requerir lavado en caliente, dosificación química y etapas de enjuague adicionales.
¿Cómo se calcula la capacidad requerida?
Utilice la siguiente fórmula con sus propias cifras medidas de rendimiento y disponibilidad:
Entrada de diseño requerida = producción comercializable objetivo ÷ rendimiento comercializable ÷ disponibilidad planificada
Por ejemplo, supongamos que el objetivo es 800 kg de escamas con especificaciones por hora programada, los datos de prueba muestran un rendimiento comercializable de 0,75 y la disponibilidad planificada durante el programa es de 0,85. La entrada de diseño calculada es 800 ÷ 0,75 ÷ 0,85, o aproximadamente 1.255 kg/h. Estas suposiciones son solo para fines ilustrativos y deben reemplazarse con sus propios datos de prueba y operativos.
Mantenga el agua eliminada del material húmedo y los contaminantes rechazados de la línea separados en el balance de masa. Una línea que elimina más suciedad y material que no es PET mostrará una masa de salida menor, pero eso es una eliminación correcta en lugar de una pérdida de recuperación.
Una vez fijada la entrada de diseño, compárela con los rangos de capacidad ofrecidos por los proveedores. Una planta que procesa 10.000 kg por día durante 20 horas operativas necesita una línea nominal de 500 kg/h antes del margen de seguridad. Agregar un margen de 20 a 25 por ciento para ventanas de mantenimiento, picos estacionales y paradas no planificadas eleva el requisito a aproximadamente 625 kg/h. Una línea de 1.000 kg/h proporcionaría margen para el crecimiento.
La siguiente tabla relaciona el rendimiento diario típico y los mercados objetivo con las capacidades de referencia de la línea. Considérelos como puntos de partida para la discusión, no como especificaciones fijas.
| Rendimiento diario | Mercado objetivo | Capacidad de referencia | Configuración sugerida |
|---|---|---|---|
| 3 a 5 toneladas | Fibra, flejes | 500 a 1.000 kg/h | Línea de lavado en frío con clasificación básica |
| 8 a 12 toneladas | Fibra o lámina no alimentaria | 1.000 a 2.000 kg/h | Lavado en frío o en caliente, según los requisitos del comprador |
| 15 a 20 toneladas | rPET de grado alimentario | 2.000 a 3.000 kg/h | Línea de lavado en caliente con clasificación óptica |
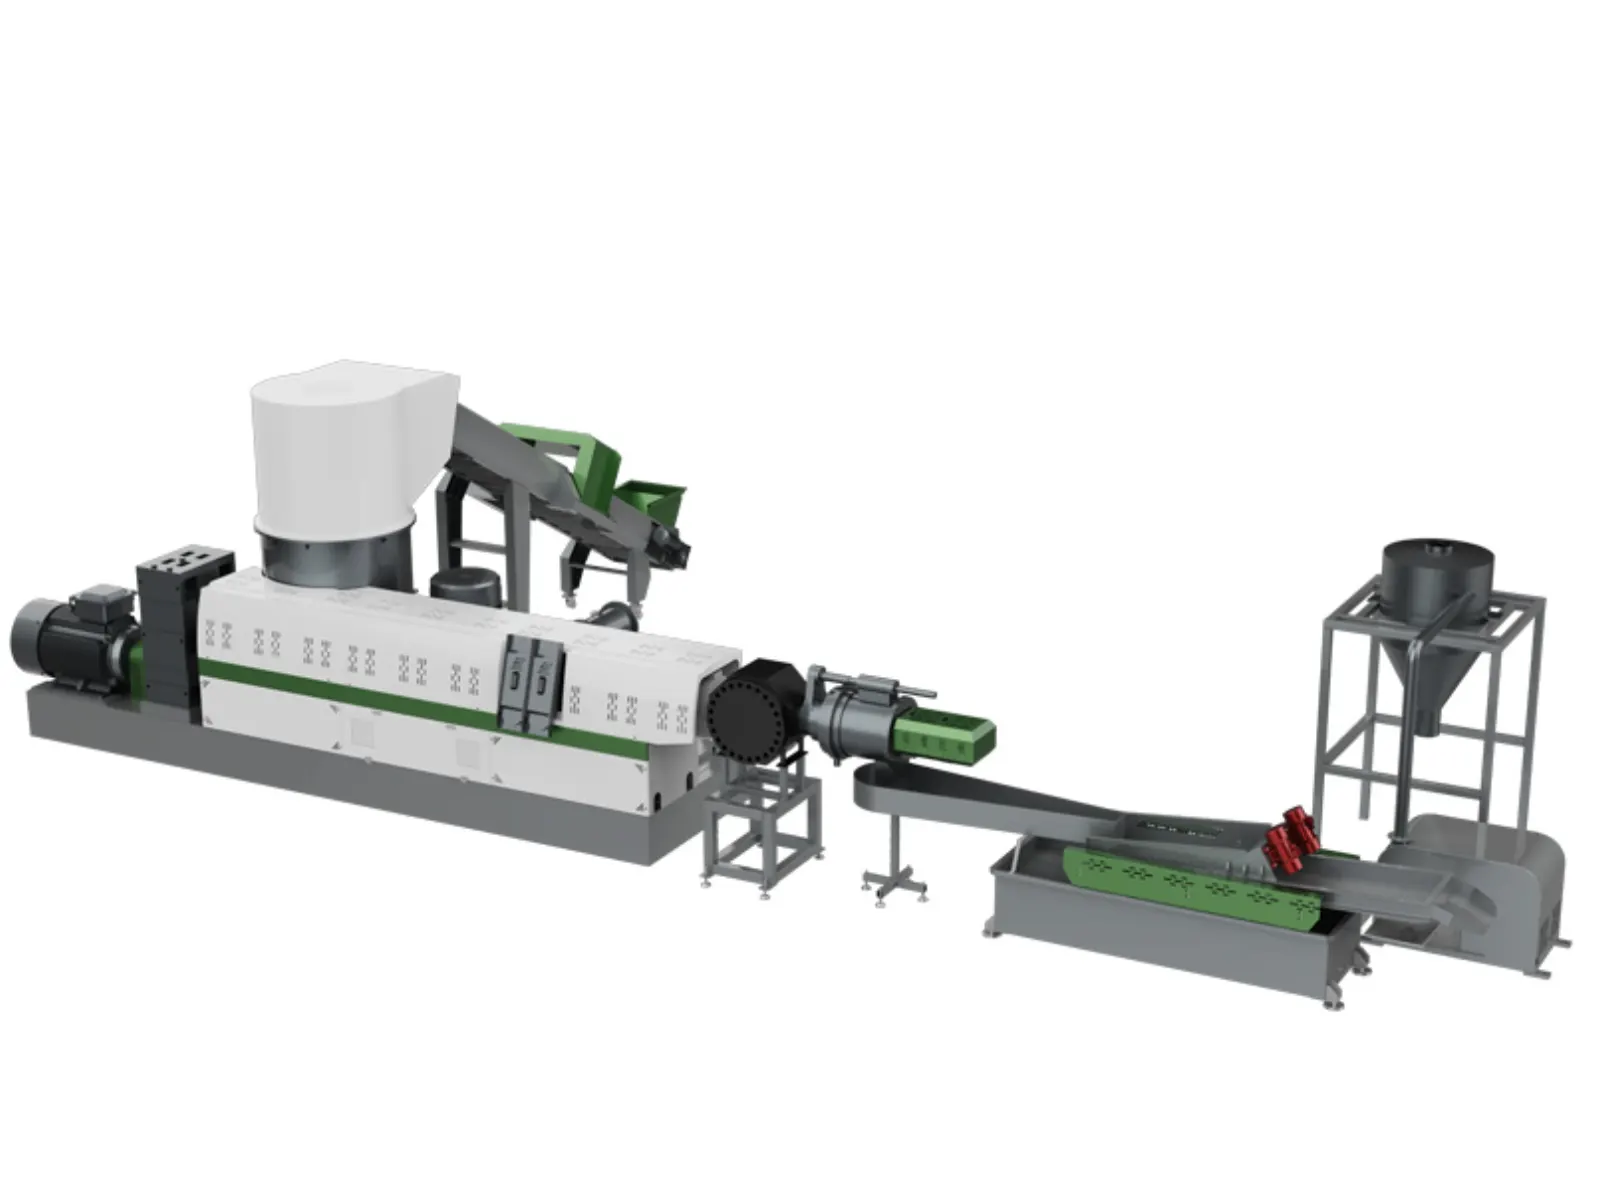
| 20 toneladas o más | Botella a botella | 3.000 kg/h o más | Línea de lavado en caliente con peletizado y tratamiento de agua en circuito cerrado |
¿Cómo dimensiona cada etapa de la línea?
Dimensione cada etapa según la misma base de diseño, porque una línea no puede mantener su producción objetivo si una sola etapa se convierte en un cuello de botella continuo. La clasificación, la eliminación de etiquetas, la granulación, el lavado en caliente, la separación, el secado y el ensacado deben ajustarse a la misma suposición de alimentación y salida.
Pida a cada proveedor que indique la tasa, la condición del material y el margen de seguridad en cada etapa. La siguiente tabla enumera las etapas principales y los riesgos de dimensionamiento más comunes.
| Etapa | Factor de capacidad | Riesgo común de dimensionamiento |
|---|---|---|
| Apertura y alimentación de balas | Forma, densidad y patrón de entrega de la bala | Sobrecargas que saturan la clasificación y la reducción de tamaño |
| Clasificación | Tasa de contaminantes, presentación del artículo, pureza requerida | Usar la velocidad de la cinta transportadora sin verificar la carga de trabajo del clasificador |
| Reducción de tamaño | Geometría de la botella, condición de la cuchilla, criba, tasa de alimentación | Calificar el granulador solo con material limpio |
| Lavado | Residuos, adhesivo, química, temperatura, tiempo de residencia | Reducir el tiempo de residencia para aumentar el rendimiento |
| Separación | Carga de tanques, forma de escamas, desnatado, descarga de rechazos | Transporte de contaminación a la tasa máxima |
| Secado | Agua entrante, tamaño de escama, condición final requerida | Cotizar humedad sin un método de muestreo |
| Almacenamiento y embalaje | Densidad aparente, volumen del silo, ciclo de ensacado | Permitir que un silo lleno o una estación de ensacado lenta detenga la línea |
La línea de lavado de botellas de PET de Retech utiliza un tanque de hundimiento-flotación con un tiempo de residencia de 3 a 8 minutos, ajustable para el efecto de separación. La etapa de lavado en caliente opera de 80°C a 95°C con una dosificación de sosa cáustica del 0,3 al 1,5 por ciento, dependiendo del nivel de contaminación.
Lavado en frío frente a lavado en caliente: ¿Cuál necesita?
Elija el lavado en caliente para rPET de grado alimentario y de botella a botella, y el lavado en frío para fibra, flejes o envases rígidos no alimentarios. La elección determina su costo de capital, la potencia instalada y los grados de escamas que aceptarán sus compradores. Esta sección cubre los criterios de decisión. Una comparación detallada de la química de lavado, el tiempo de residencia y el costo operativo se cubre en nuestra guía dedicada al lavado en frío frente al lavado en caliente.
Lavado en frío utiliza agua a aproximadamente 10°C a 20°C y elimina la suciedad suelta y los residuos superficiales ligeros sin un sistema de calefacción. Es adecuado para escamas destinadas a fibra, flejes o envases rígidos no alimentarios.
Lavado en caliente eleva el agua de lavado a 80°C a 95°C, generalmente con sosa cáustica o un detergente de grado alimentario, y elimina residuos adhesivos, grasas, aceites y contaminación orgánica que el agua fría no puede. Es la configuración estándar para rPET de grado alimentario y de botella a botella.
| Parámetro | Línea de lavado en frío | Línea de lavado en caliente |
|---|---|---|
| Temperatura del agua de lavado | 10°C a 20°C | 80°C a 95°C |
| Dosificación química | No requerida | Sosa cáustica o detergente de grado alimentario |
| Grado de salida típico | Fibra, flejes, envases no alimentarios | rPET de grado alimentario, de botella a botella |
| Potencia instalada | Más baja | Más alta, porque el calentamiento añade carga |
| Costo de capital | Más baja | Más alto que una línea en frío |
La regla de decisión es sencilla. Si su comprador final requiere rPET de grado alimentario, el lavado en caliente es la configuración mínima. Si su mercado objetivo es fibra, flejes o termoformado no alimentario, una línea de lavado en frío mantiene los costos de capital y operativos más bajos. Adaptar una línea de frío a lavado en caliente más tarde cuesta más que especificar el lavado en caliente en la compra inicial.
¿Cómo se ajustan las etapas de lavado a la calidad de salida?
Seleccione las etapas de lavado según la especificación de salida que requiere su comprador, no según un objetivo genérico de "escama limpia". El lavado en frío puede adaptarse a material relativamente limpio para una salida industrial definida. La materia prima con adhesivos difíciles, aceite o residuos de producto puede necesitar un lavado en caliente controlado, dosificación química y enjuague adicional.
La idoneidad para el contacto con alimentos no puede establecerse solo mediante el lavado en caliente. Requiere control de origen, un proceso de reciclaje validado, pruebas y una evaluación regulatoria específica de la jurisdicción. Defina el mercado previsto antes de solicitar una configuración de línea en lugar de añadir una etiqueta de "grado alimentario" a un objetivo de salida genérico.
La siguiente tabla enumera los valores de referencia de la industria para los parámetros de salida. Confirme los límites exactos con su comprador final antes de escribirlos en la especificación de la línea.
| Parámetro | Referencia de grado alimentario | Referencia estándar |
|---|---|---|
| Contenido de humedad | Por debajo del 1 por ciento | Por debajo del 1 por ciento |
| Contenido de PVC | Por debajo de 30 ppm | Por debajo de 100 ppm |
| Contaminación de etiquetas | Por debajo de 15 ppm | Por debajo de 15 ppm |
| Pegamento residual | Por debajo de 10 ppm | Por debajo de 10 ppm |
| Contenido de PP y PE | Por debajo de 15 ppm | Por debajo de 15 ppm |
| Contenido de metal | Por debajo de 10 ppm | Por debajo de 20 ppm |
| Impureza total | Por debajo de 100 a 250 ppm | Por debajo de 250 ppm |
| Tamaño de la escama | 8 a 16 mm, ajustable | 8 a 16 mm, ajustable |
La línea de lavado de botellas PET de Retech produce escamas secas con un contenido de humedad final del 1 al 2 por ciento. El tamaño de la escama es ajustable mediante la configuración de la criba de la trituradora.
¿Qué servicios necesita una línea de lavado de botellas PET?
Una línea de lavado de botellas PET necesita energía eléctrica, agua de proceso con recirculación, autorización de descarga de efluentes, aire comprimido, una fuente de calor para el lavado en caliente y suficiente altura libre en el techo. La capacidad de los servicios debe soportar la demanda simultánea de cada etapa, ya que una máquina correctamente dimensionada puede perder producción si la presión del agua cae, un calentador no puede mantener la temperatura del proceso o el manejo de lodos interrumpe la circulación.
Solicite la carga conectada y la demanda operativa estimada por separado. Confirme lo siguiente antes de que comience el diseño del sitio:
- Suministro eléctrico: potencia instalada para toda la línea, más margen del transformador. Los modelos de línea de lavado de botellas PET de Retech consumen 230 kW a 1,000 kg/h, 420 kW a 3,000 kg/h y 580 kW a 5,000 kg/h.
- Agua dulce y recirculación: consumo de agua por tonelada de PET procesado. Los modelos de Retech consumen de 4 a 5 m³/h a 1,000 kg/h, de 6 a 8 m³/h a 3,000 kg/h y de 8 a 10 m³/h a 5,000 kg/h, antes de los ahorros por recirculación.
- Descarga de efluentes: el agua de lavado transporta adhesivos disueltos, residuos de detergente y partículas finas. En la mayoría de las jurisdicciones se requiere un pretratamiento para cumplir con los límites de descarga locales para la demanda química de oxígeno, el pH y los sólidos en suspensión.
- Aire comprimido: los clasificadores ópticos, los transportadores neumáticos y los actuadores de válvulas suelen requerir de 6 a 8 bares. Confirme el caudal en función del número de eyectores del clasificador instalados.
- Fuente de calor para el lavado en caliente: la calefacción por vapor o eléctrica se suma al alcance de la obra civil. Si se utiliza vapor, se requieren tuberías con clasificación de presión y un sistema de retorno de condensado.
- Altura libre del techo: los secadores térmicos y los silos de almacenamiento a menudo requieren de 6 a 8 m de altura interna libre. Verifique esta dimensión antes de firmar un contrato de arrendamiento o comenzar las obras civiles.
Las deficiencias en los servicios descubiertas durante la puesta en marcha cuestan más de solucionar que planificarlas antes de que comiencen las obras civiles.
¿Qué mantenimiento necesita una línea de lavado de botellas PET?
Una línea de lavado de botellas PET necesita atención rutinaria en las cuchillas de la trituradora, las cribas de la trituradora, las paletas de la lavadora de fricción, las cintas transportadoras, las boquillas rociadoras, y los rodamientos y accionamientos. El desgaste es predecible y no planificarlo es lo que hace que el tiempo de inactividad sea costoso.
Los principales elementos de desgaste y sus señales de diagnóstico son:
- Cuchillas de la trituradora: las cuchillas desafiladas aumentan el consumo de corriente del motor, producen una distribución irregular del tamaño de la escama y generan más finos. Controle la corriente del motor a una velocidad de alimentación constante. Una tendencia ascendente sostenida indica que es necesario el reemplazo. Los intervalos de referencia de la industria oscilan entre varios cientos y varios miles de horas de funcionamiento, dependiendo de la abrasividad de la materia prima y el material de la cuchilla.
- Cribas de la trituradora: se deforman con el tiempo y alteran la distribución del tamaño de la escama. Inspeccione en cada parada de mantenimiento planificada.
- Paletas de la lavadora de fricción: se desgastan y reducen la intensidad del lavado, lo que aumenta la contaminación residual en las escamas de salida.
- Cintas transportadoras: inspeccione si hay deshilachado en los bordes y un seguimiento desigual. Una cinta fallida detiene toda la línea.
- Boquillas de pulverización: las boquillas obstruidas crean zonas de lavado desiguales. Lávelas en cada cambio de turno o después de un lote con alta contaminación.
- Rodamientos y accionamientos: lubrique según los intervalos del fabricante. El exceso de grasa daña los sellos con la misma facilidad que la falta de lubricación.
Programe una ventana de mantenimiento integral a intervalos operativos regulares, sincronizada con las interrupciones planificadas de materia prima siempre que sea posible. Mantenga un inventario de consumibles críticos en el sitio, incluyendo cuchillas, cribas, correas y boquillas. Los plazos de entrega de componentes mecanizados de proveedores sin stock pueden ser de varias semanas dependiendo del origen.
El programa de mantenimiento de Retech para la serie RHDJ recomienda reemplazar el aceite lubricante de la caja de cambios después de las primeras 600 a 1.000 horas de funcionamiento, y posteriormente a intervalos regulares. El programa también incluye la inspección periódica del sistema de calefacción, las cuchillas giratorias y fijas dentro del contenedor del compactador, y el apriete de los terminales de cableado dentro del gabinete eléctrico.
¿Qué determina el costo total de una línea de lavado de botellas de PET?
El precio del equipo es solo una parte de la inversión total del proyecto. La preparación del sitio, el tratamiento de agua, la infraestructura eléctrica, las obras de construcción y el capital de trabajo para la compra de materia prima durante el período de puesta en marcha se suman al total.
Al comparar presupuestos, pida a cada proveedor que separe el precio del equipo del alcance del suministro. Confirme qué está incluido en el presupuesto y qué está excluido. Las exclusiones comunes incluyen obras civiles, conexión eléctrica al panel principal, tratamiento de agua, mano de obra de instalación y costos de viaje para la puesta en marcha.
El costo operativo tiene varias variables principales:
- Consumo de electricidad, que escala con la potencia instalada y las horas de funcionamiento
- Consumo de agua y tratamiento de aguas residuales
- Costo de combustible o vapor para el lavado en caliente
- Mano de obra, que depende del nivel de automatización y la capacidad de la línea
- Repuestos y consumibles, incluyendo cuchillas, cribas y boquillas
Solicite que cada proveedor cotice la tasa de alimentación de diseño y la producción comercializable garantizada para la misma materia prima y especificación de salida. Comparar un presupuesto de bajo costo para una configuración de menor capacidad frente a un presupuesto de mayor costo para una configuración más grande no es una comparación equitativa.
Los rangos de precios específicos y los períodos de recuperación dependen de los precios regionales de los equipos, los costos locales de servicios públicos, el costo de la materia prima y el precio de venta de la escama limpia en su mercado. Estas cifras se confirman por proyecto en lugar de publicarse como un rango fijo. Solicite un presupuesto específico para su proyecto con su objetivo de capacidad y requisito de grado de salida.
Cuando el presupuesto es limitado, las decisiones de configuración se dividen en tres grupos de prioridad:
- No se pueden omitir: lavado en caliente si el objetivo es un producto de grado alimenticio, preclasificación, deshidratación y secado, y un stock de repuestos para artículos de desgaste crítico.
- Se pueden añadir más tarde: clasificación óptica, tratamiento de agua en circuito cerrado, la sección de peletizado, y ensacado automático.
- Depende del proyecto: grado de temperatura de lavado en caliente, dosificación de sosa cáustica y el nivel de automatización de la línea.
Este orden de prioridad le ayuda a decidir qué incluir en la compra inicial y qué posponer para una fase posterior sin comprometer la calidad del producto.
Qué confirmar antes de solicitar un presupuesto
Una solicitud de presupuesto completa evita líneas mal cotizadas, órdenes de cambio durante la fabricación y retrasos en la puesta en marcha. Prepare la siguiente información antes de contactar a los proveedores.
Especificación de proceso y salida
- Grado de salida objetivo confirmado con su comprador intermedio, ya sea para contacto con alimentos o no alimentario
- Rango de tamaño de escama requerido
- Contenido de humedad a la salida de la línea
- Tolerancia de PVC en la salida
- Requisito de clasificación por color
Capacidad y servicios públicos
- Capacidad nominal en kg/h, indicando el margen de reserva
- Potencia instalada disponible y capacidad del transformador
- Tasa de suministro de agua dulce y permiso de descarga
- Restricciones de espacio, incluyendo largo, ancho y altura del techo
- Horas de funcionamiento previstas y supuestos de disponibilidad
Riesgos mecánicos y de la cadena de suministro
- Disponibilidad de piezas de desgaste clave en distribuidores regionales
- Plazo de entrega cotizado para cuchillas y cribas de repuesto
- Compatibilidad del sistema de control con los sistemas existentes de la planta
- Procedimiento de prueba de aceptación en fábrica y criterios de aceptación acordados por escrito
Regulatorio y comercial
- Duración, alcance y exclusiones de la garantía
- Días de asistencia para la puesta en marcha in situ incluidos, gastos de viaje y vía de escalada
- Para líneas de grado alimentario, referencia de autorización reglamentaria confirmada
- Opciones de diseño de instalación adaptadas a las dimensiones de su taller
Complete esta lista de verificación antes de discutir el precio. Una solicitud de presupuesto incompleta conduce a líneas mal cotizadas y órdenes de cambio durante la fabricación.
Errores comunes a evitar
Varios errores evitables aparecen repetidamente en los proyectos de líneas de lavado de botellas de PET.
- Especificar lavado en frío para minimizar el costo de capital y luego adaptar el lavado en caliente más tarde. La adaptación requiere rediseñar el tratamiento de agua, actualizar el sistema eléctrico y, a menudo, reorganizar la planta de la fábrica. El costo total supera el de especificar el lavado en caliente desde el principio.
- Pasar por alto el mantenimiento de las cuchillas de la trituradora. Las cuchillas desafiladas aumentan el consumo de energía y producen escamas inconsistentes. El calor generado en la cámara de corte puede afectar la cristalinidad del PET y reducir el valor del producto.
- Preclasificación insuficiente. Los contaminantes que entran en el rompedor de balas viajan a través de cada etapa posterior. Eliminarlos pronto con mano de obra de preclasificación o clasificadores automáticos evita problemas de calidad en toda la línea.
- Presupuestar solo para el equipo. La línea de lavado es solo una parte de la inversión total del proyecto. La preparación del sitio, el tratamiento de agua, la infraestructura eléctrica y el capital de trabajo para la compra de materia prima durante la puesta en marcha requieren asignación presupuestaria.
- Seleccionar únicamente por precio sin verificar las garantías. Los fabricantes citan diferentes límites para los residuos de PVC aceptables y otros contaminantes. Solicite resultados de pruebas de laboratorio independientes de instalaciones existentes en lugar de confiar únicamente en las declaraciones del fabricante.
Confirme la configuración de su línea de lavado de botellas de PET con Retech
La selección de una línea de lavado de botellas de PET se reduce a alinear tres variables: el perfil de contaminación de su materia prima, su compromiso de grado de salida y la infraestructura de su sitio. Las decisiones que tome antes de la solicitud de presupuesto determinarán su costo operativo y acceso al mercado durante todo el ciclo de vida del equipo.
Retech ofrece soluciones modulares de reciclaje de botellas de PET que cubren líneas de lavado en frío para los mercados de fibra y flejado, y líneas de lavado en caliente para aplicaciones de grado alimentario y de botella a botella, con capacidades estándar de 1,000 a 5,000 kg/h y personalización disponible hasta 6,000 kg/h.
Para discutir su proyecto, envíenos la composición de su materia prima, el nivel de contaminación, el objetivo de rendimiento y el requisito de grado de salida. Nuestro equipo de ingeniería puede preparar una revisión de proceso basada en la capacidad y una configuración adaptada a las condiciones de su sitio.
Contactar a Retech para solicitar una configuración de línea de lavado de botellas de PET para su proyecto.
ACERCA DE ESTA ACTUALIZACIÓN
Publicado por Equipo de Marketing y Comunicaciones de Retech
El equipo de Marketing y Comunicaciones de Retech publica noticias oficiales de la empresa, información sobre exposiciones, actualizaciones de la fábrica, hitos de proyectos y anuncios de productos.
Para preguntas técnicas sobre sistemas de reciclaje de plástico, por favor contacte a nuestro equipo de ingeniería.