PETボトル洗浄ラインは長期的な設備投資です。選択する構成によって、製品の品質、運用コスト、そして機器の耐用年数全体にわたって販売可能な市場が決定されます。課題は、「処理能力」や「構成」という言葉がサプライヤーによって異なる意味を持つことです。.
選定プロセスは、以下の5つのステップで進められます。
- ターゲット市場の定義:繊維用、食品グレード用、またはボトル・トゥ・ボトル(ボトルからボトルへ)。.
- 原料の評価:汚染レベル、色の混合、水分量。.
- 必要な販売可能出力に見合う設計投入量の算出。.
- 冷間洗浄と温間洗浄の選択。.
- ユーティリティと現場条件の確認、および見積依頼書の作成。.
本ガイドでは、意思決定に必要なパラメータとチェックリストを交えながら、各ステップを詳しく解説します。.
PETボトル洗浄ラインにおける「処理能力」とは?
処理能力は単一の数値ではありません。サプライヤーは少なくとも5つの異なる数値をこの用語で表現しますが、実際に販売可能な量を表すのはそのうちの1つだけです。販売可能出力とは、バイヤーの書面による仕様を満たす乾燥PETフレークの質量であり、プロジェクト計画において唯一重要な処理能力の数値です。.
これら5つの処理能力の用語には明確な違いがあり、混同すると見積もりの誤りや生産目標の未達につながります。.
- 設計投入量: 水分、液体、キャップ、ラベル、汚れを含む、プロセス境界に入るPETボトル原料の質量。.
- 中間処理能力: 特定の機械や工程を通過する質量。湿潤状態や乾燥状態があり、汚染物質が含まれている場合があります。.
- 販売可能出力: 合意されたサンプリングおよび試験方法によって測定され、バイヤーの書面による仕様を満たす乾燥PETフレーク。.
- 銘板定格: 特定の条件下における機械1台あたりのメーカー定格。隣接する工程が対応していない場合があります。.
- 計画出力: 可用性、清掃、段取り替えを考慮した後の、計画されたシフト、日、または年あたりの販売可能な生産量。.
見積もりを依頼する際は、サプライヤーに対し、設計投入量と保証された販売可能出力の両方を、想定される原料組成および出力仕様とともに明記するよう求めてください。きれいなボトルを前提に設計されたラインでは、キャップ、ラベル、液体、汚れ、PET以外の異物を含む湿ったベールが投入された場合、目標出力を達成できない可能性があります。.
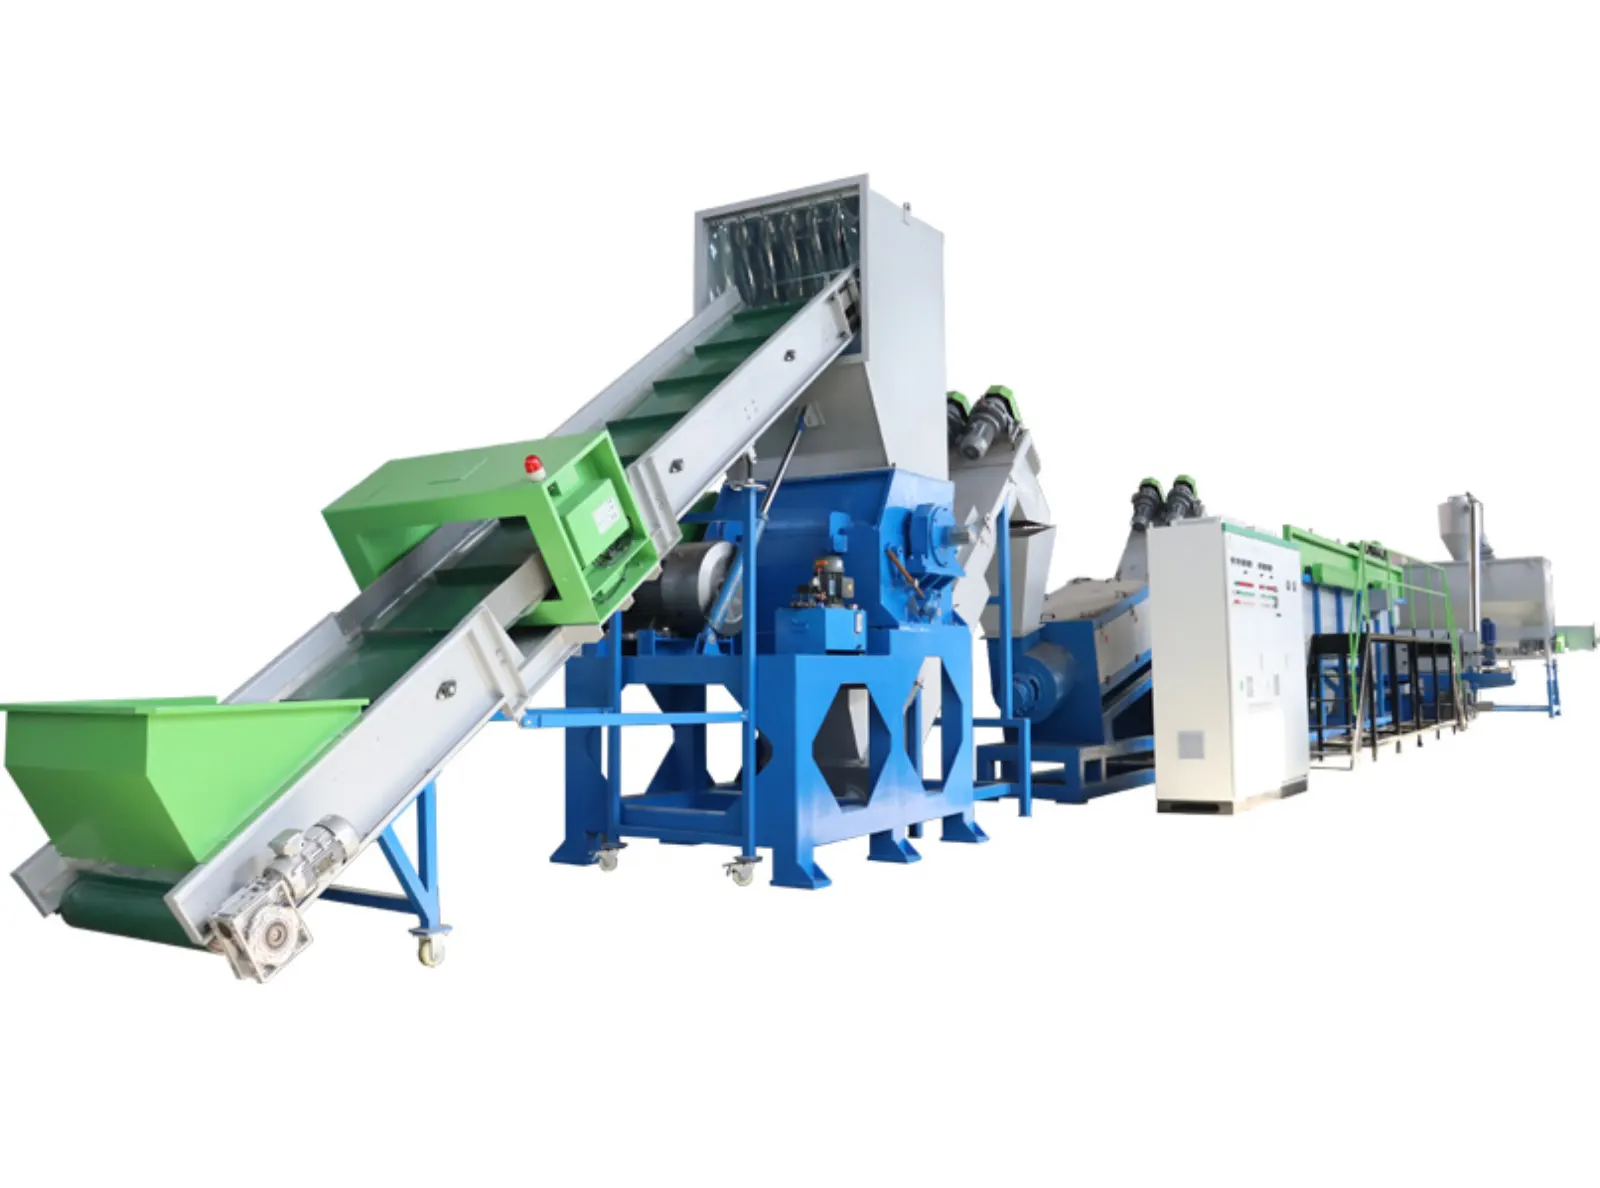
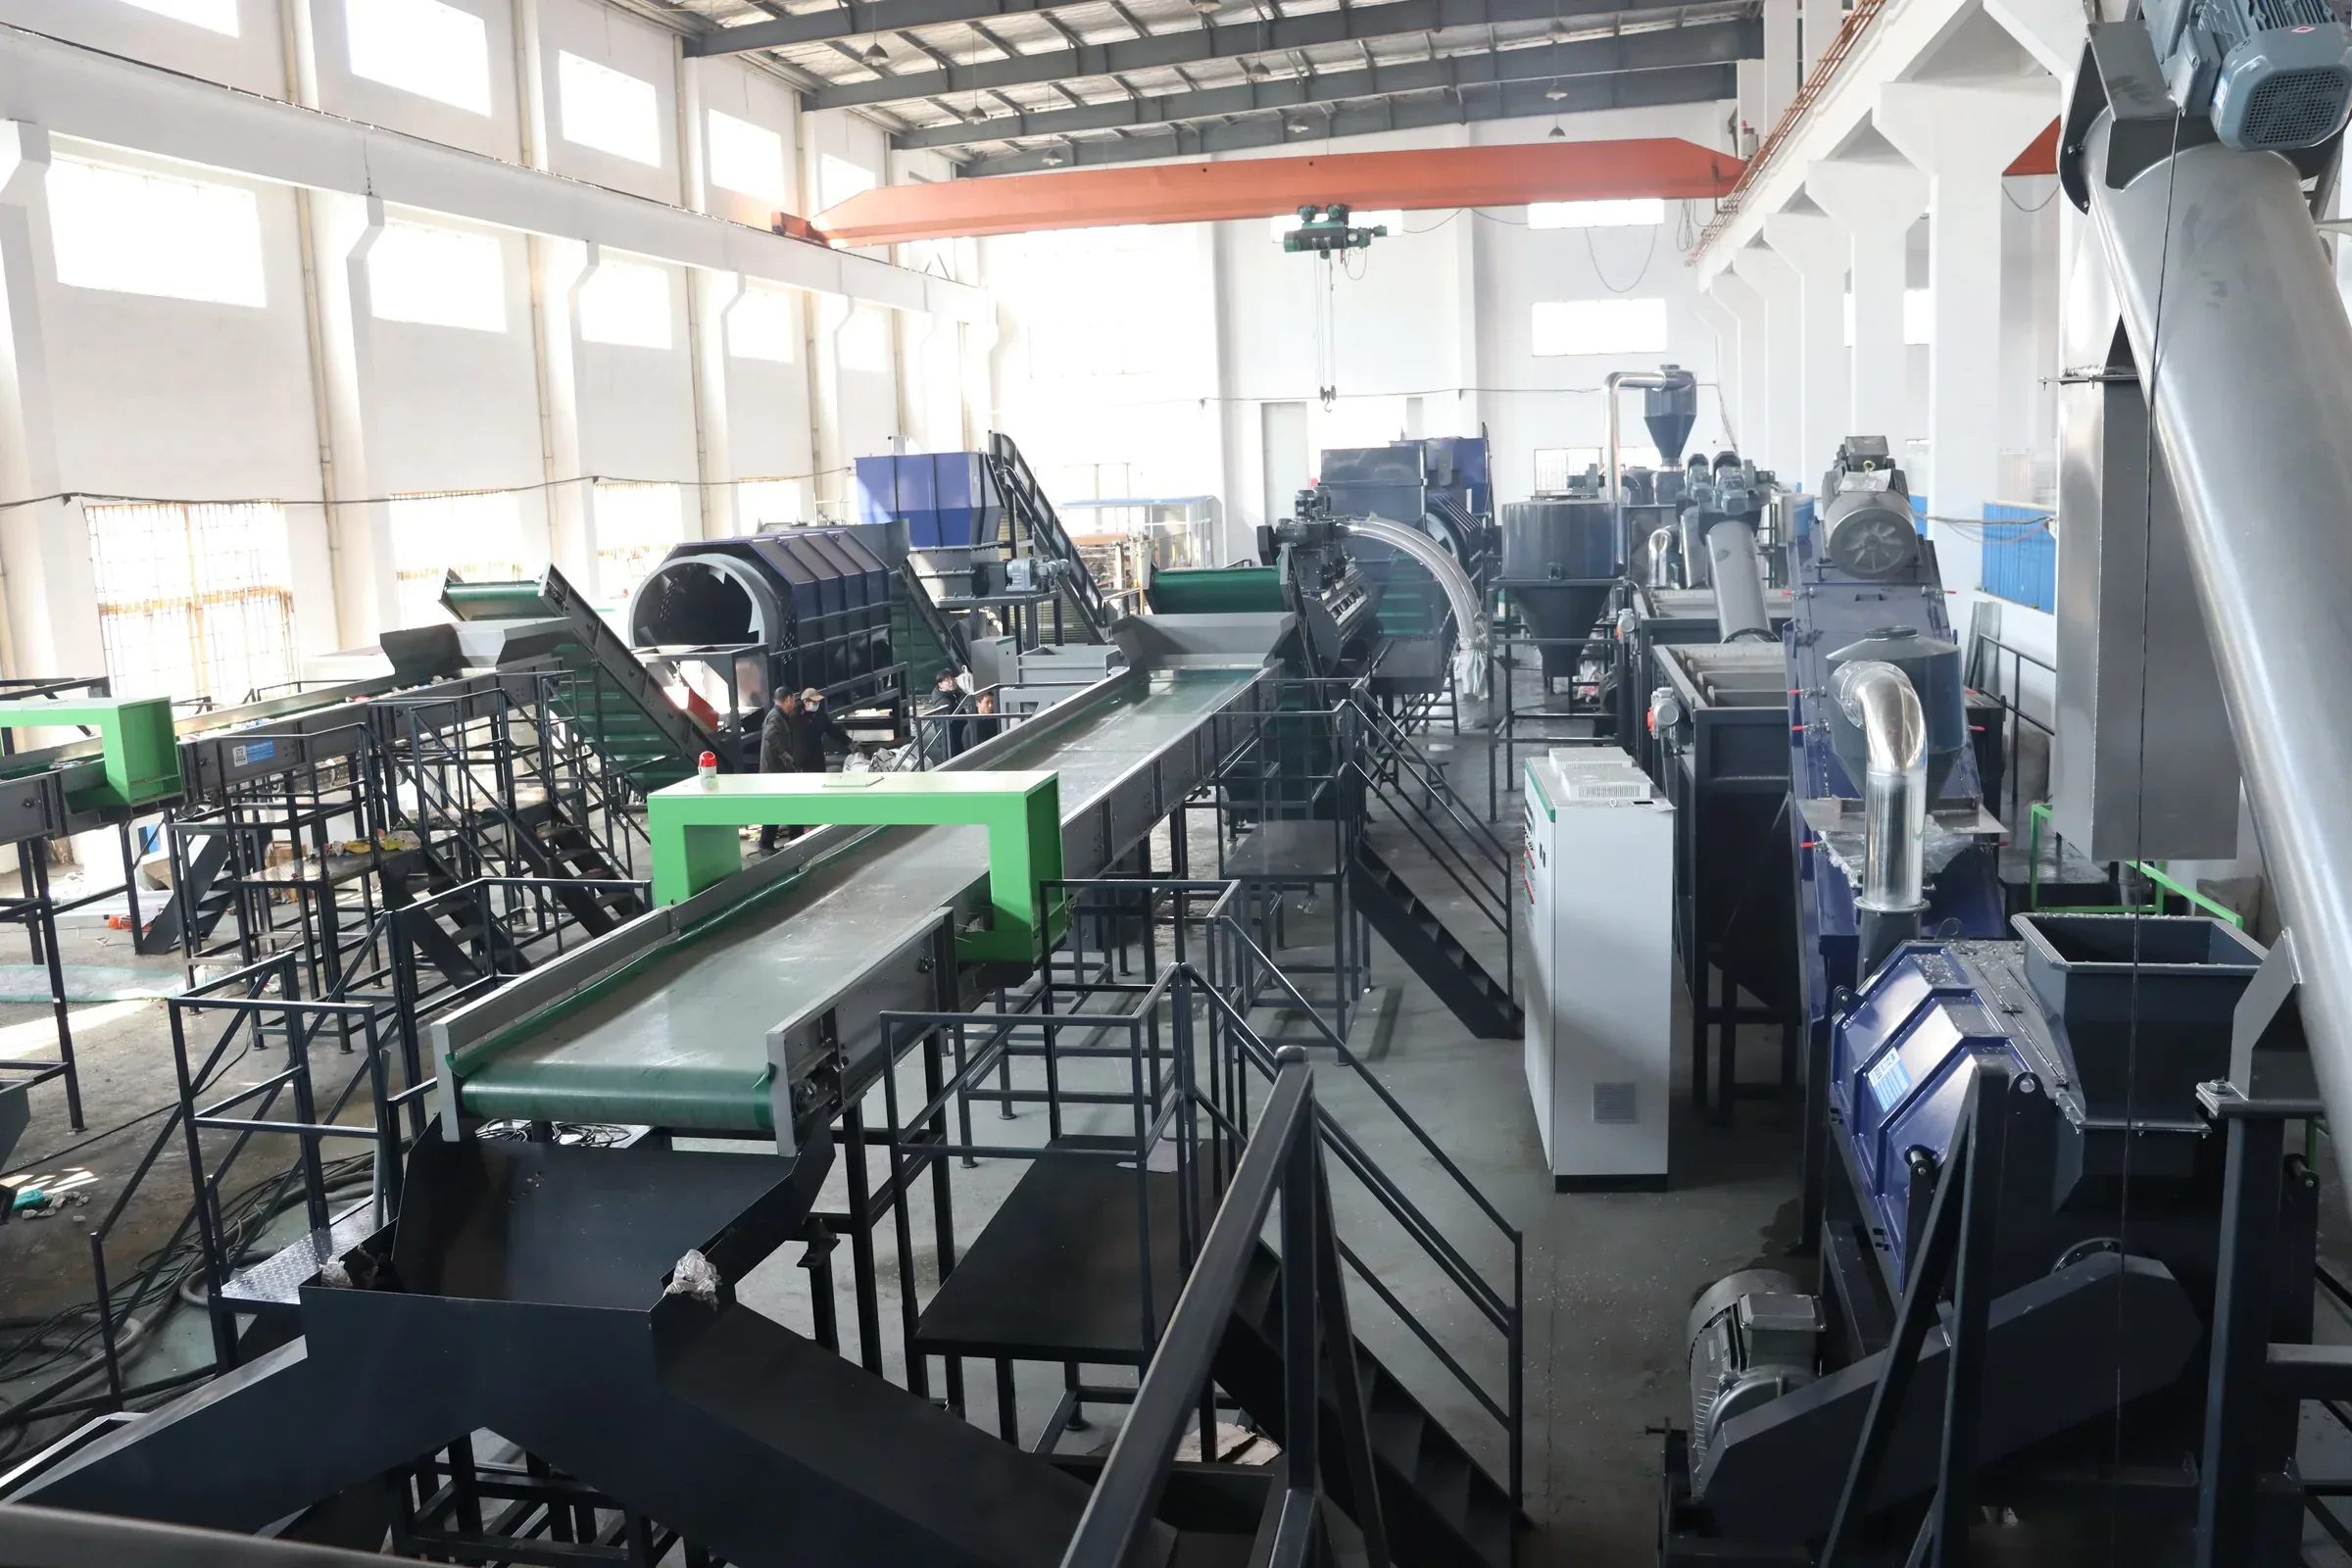
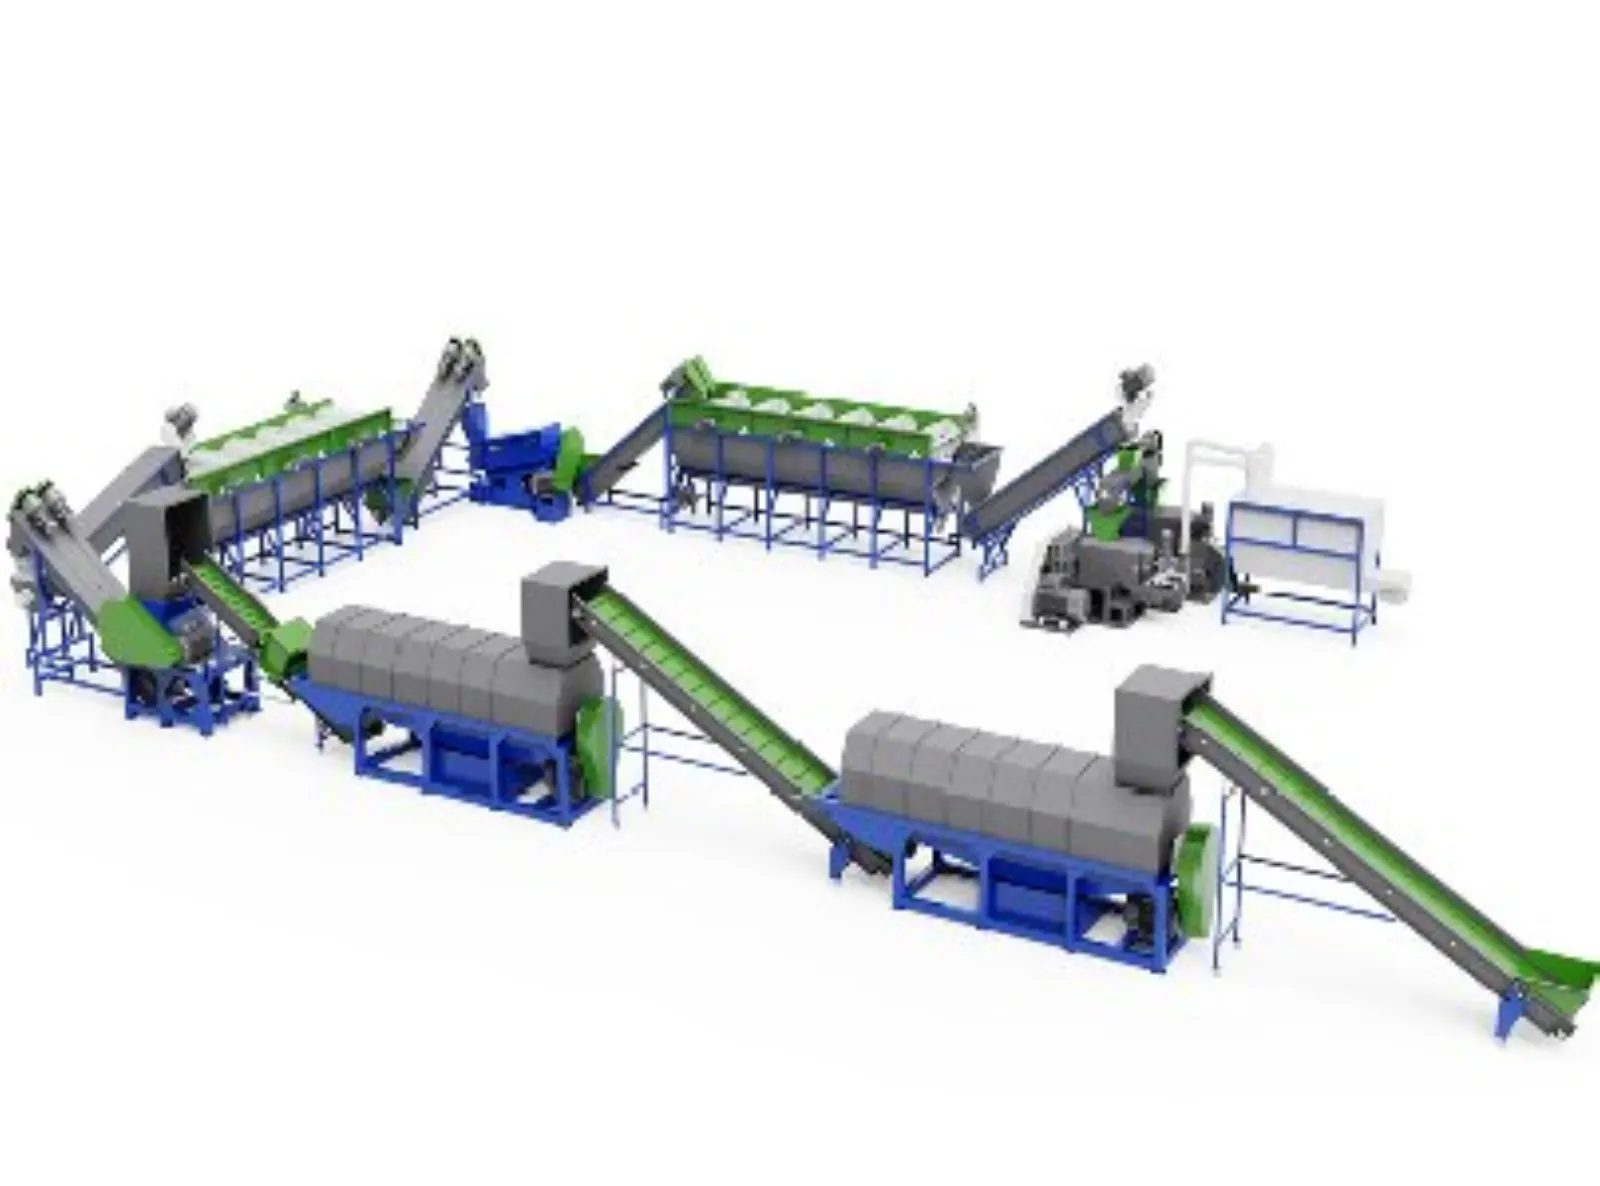
Retechの PETボトル洗浄ライン は、1,000kg/h、3,000kg/h、5,000kg/h(RM-1000、RM-3000、RM-5000)の標準的な処理能力をカバーしており、500kg/hから6,000kg/hまでのカスタマイズも可能です。これらの数値はラインの処理能力を指します。保証される販売可能出力は、各プロジェクトで合意された原料および出力仕様によって異なります。.
PETボトル原料をどのように評価するか?
サプライヤー、季節、回収システム全体から代表的なサンプルを収集し、機器の構成を比較する前に重量ベースで組成を測定してください。機器の構成を決定するのは原料の組成であり、その逆ではありません。.
以下の項目を測定してください:
- 重量ベースのPETボトル含有量
- キャップおよびリング
- ラベルおよびスリーブ素材
- PVCやHDPEを含むPET以外の容器
- 金属
- 微細物および汚れ
- 残留液体および水分
- 色付きおよび不透明PET(バイヤーが特定のフレークストリームを要求する場合は個別に記録)
ベールの組成は、物質収支と機器負荷の両方に影響します。投入された2トンのベールが必ずしも2トンのPETフレークになるとは限りません。その差は、湿った材料から除去された水分と、ラインから排出された汚染物質によるものです。出力質量が低いことは、必ずしも回収率が悪いことを意味するのではなく、汚れやPET以外の材料が適切に除去された結果である可能性があります。.
原料の汚染度も、温間洗浄が必要かどうかを決定します。デポジット制度(預かり金制度)で回収された汚れの少ないボトルは、冷間洗浄ラインで処理できる場合があります。油分、接着剤の残留物、混合色を含む汚染の激しいベールには、温間洗浄、化学薬品の投入、および追加のすすぎ工程が必要になる場合があります。.
必要な処理能力をどのように算出するか?
以下の計算式に、測定した歩留まりと稼働率の数値を当てはめてください:
必要な設計投入量 = 目標販売可能生産量 ÷ 販売可能歩留まり ÷ 計画稼働率
例えば、目標が1時間あたり800kgの規格品フレークで、試運転データから販売可能歩留まりが0.75、計画稼働率が0.85であると仮定します。計算上の設計投入量は800 ÷ 0.75 ÷ 0.85、つまり約1,255kg/hとなります。これらの前提条件はあくまで例示であり、実際の試運転データや運用データに置き換えてください。.
湿った材料から除去された水分や、ラインから排出された不純物は、マスバランスにおいて別々に管理してください。汚れやPET以外の材料を多く除去するラインでは、出力される質量は減少しますが、これは回収率の低下ではなく、適切な除去が行われていることを意味します。.
設計投入量が確定したら、サプライヤーが提供する処理能力帯と比較してください。20時間の稼働時間で1日10,000kgを処理するプラントの場合、バッファを考慮する前の公称処理能力は500kg/hのラインが必要です。メンテナンス期間、季節的なピーク、予期せぬ停止に備えて20〜25%のバッファを加えると、必要な能力は約625kg/hとなります。1,000kg/hのラインであれば、将来の成長に向けた余裕も確保できます。.
以下の表は、一般的な1日の処理量とターゲット市場を基準としたライン能力の目安です。これらは議論の出発点であり、固定された仕様ではないことに留意してください。.
| 1日の処理量 | ターゲット市場 | 基準能力 | 推奨構成 |
|---|---|---|---|
| 3〜5トン | 繊維、結束バンド | 500〜1,000 kg/h | コールド洗浄ライン(基本選別付き) |
| 8〜12トン | 繊維または非食品用シート | 1,000〜2,000 kg/h | コールドまたはホット洗浄(バイヤーの要件による) |
| 15〜20トン | 食品グレードrPET | 2,000〜3,000 kg/h | ホット洗浄ライン(光学選別付き) |
| 20トン以上 | ボトル・トゥ・ボトル | 3,000 kg/h以上 | ホット洗浄ライン(ペレット化および閉鎖循環式水処理付き) |
ラインの各工程のサイズをどのように決定するか?
ラインのいずれかの工程が継続的なボトルネックになると目標出力を維持できないため、すべての工程を同じ設計基準でサイズ設定してください。選別、ラベル除去、粉砕、ホット洗浄、分離、乾燥、袋詰めは、すべて同じ投入量と出力の前提条件に合わせて調整する必要があります。.
各サプライヤーに対し、すべての工程における処理速度、材料の状態、およびバッファの許容範囲を明示するよう求めてください。以下の表は、主要な工程と最も一般的なサイズ設定のリスクをまとめたものです。.
| 工程 | 能力の決定要因 | 一般的なサイズ設定のリスク |
|---|---|---|
| ベール解体および供給 | ベールの形状、密度、供給パターン | 選別および粉砕工程に過負荷をかける急激な供給変動 |
| 選別 | 不純物混入率、アイテムの提示状態、要求される純度 | 選別機の負荷を確認せずにコンベア速度のみで判断すること |
| サイズ縮小 | ボトルの形状、刃の状態、スクリーン、供給速度 | きれいな材料のみを基準に粉砕機の能力を評価すること |
| 洗浄 | 残留物、接着剤、化学成分、温度、滞留時間 | 処理量を追うために滞留時間を短縮すること |
| 分離 | タンク投入、フレーク形状、スキミング、不純物排出 | 汚染物質の持ち越しが最大化する |
| 乾燥 | 流入水、フレークサイズ、要求される最終品質 | サンプリング方法を明記しない水分値の提示 |
| 保管および梱包 | かさ密度、サイロ容量、袋詰めサイクル | サイロの満杯や袋詰め工程の遅延によるライン停止 |
RetechのPETボトル洗浄ラインは、沈殿分離タンクを使用しており、滞留時間は3~8分で、分離効果に合わせて調整可能です。熱洗浄工程は80°C~95°Cで稼働し、汚染レベルに応じて0.3~1.5%の苛性ソーダを投入します。.
冷間洗浄と熱洗浄:どちらが必要か?
食品グレードやボトル・トゥ・ボトル(B2B)のrPETには熱洗浄を、繊維、結束バンド、または非食品用硬質パッケージには冷間洗浄を選択してください。この選択が設備投資額、設置電力、そしてバイヤーが受け入れるフレークグレードを決定します。本セクションでは判断基準を解説します。洗浄化学、滞留時間、運用コストの詳細な比較については、冷間洗浄と熱洗浄に関する専用ガイドをご覧ください。.
冷間洗浄 約10°C~20°Cの水を使用し、加熱システムなしで付着した土砂や軽い表面残留物を除去します。繊維、結束バンド、または非食品用硬質パッケージ向けのフレークに適しています。.
温水洗浄 洗浄水を80°C~95°Cに加熱し、通常は苛性ソーダや食品グレードの洗剤を使用します。冷水では除去できない接着剤の残留物、脂肪、油分、有機汚染物質を除去します。食品グレードおよびボトル・トゥ・ボトル(B2B)のrPETにおける標準的な構成です。.
| パラメータ | 冷間洗浄ライン | 熱洗浄ライン |
|---|---|---|
| 洗浄水温度 | 10°C~20°C | 80°C~95°C |
| 薬剤投入 | 不要 | 苛性ソーダまたは食品グレードの洗剤 |
| 一般的な出力グレード | 繊維、結束バンド、非食品用パッケージ | 食品グレードrPET、ボトル・トゥ・ボトル |
| 設置電力 | 低い | 高い(加熱による負荷増のため) |
| 設備投資額 | 低い | 冷間ラインより高い |
判断基準は単純です。下流のバイヤーが食品グレードのrPETを要求する場合、熱洗浄が最低限の構成となります。ターゲット市場が繊維、結束バンド、または非食品用熱成形品である場合、冷間洗浄ラインの方が設備投資および運用コストを低く抑えられます。冷間ラインを後から熱洗浄へ改造するコストは、初期購入時に熱洗浄を指定するよりも高くなります。.
洗浄工程を出力品質に適合させるには?
「きれいなフレーク」という一般的な目標ではなく、バイヤーが要求する出力仕様に基づいて洗浄工程を選択してください。冷間洗浄は、特定の産業用途向けの比較的きれいな原料に適している場合があります。接着剤、油分、製品残留物が付着した原料には、制御された熱洗浄、薬剤投入、および追加のすすぎ工程が必要になる可能性があります。.
食品接触の適合性は、熱洗浄だけで確立できるものではありません。ソース管理、検証済みのリサイクルプロセス、試験、および管轄区域ごとの規制評価が必要です。一般的な出力目標に「食品グレード」というラベルを付けるのではなく、ライン構成を依頼する前にターゲット市場を定義してください。.
以下の表は、出力パラメータの業界参考値を示しています。ライン仕様に記載する前に、下流のバイヤーと正確な制限値を確認してください。.
| パラメータ | 食品グレード基準 | 標準基準 |
|---|---|---|
| 水分含有量 | 1%未満 | 1%未満 |
| PVC含有量 | 30 ppm未満 | 100 ppm以下 |
| ラベル混入 | 15 ppm以下 | 15 ppm以下 |
| 残留接着剤 | 10 ppm以下 | 10 ppm以下 |
| PPおよびPE含有量 | 15 ppm以下 | 15 ppm以下 |
| 金属含有量 | 10 ppm以下 | 20 ppm以下 |
| 総不純物 | 100~250 ppm以下 | 250 ppm以下 |
| フレークサイズ | 8~16 mm(調整可能) | 8~16 mm(調整可能) |
RetechのPETボトル洗浄ラインは、最終水分含有量1~2%の乾燥フレークを製造します。フレークサイズは、破砕機のスクリーン構成により調整可能です。.
PETボトル洗浄ラインにはどのようなユーティリティが必要ですか?
PETボトル洗浄ラインには、電力、循環水を含むプロセス水、排水許可、圧縮空気、温水洗浄用の熱源、および十分な天井高が必要です。適切なサイズの機械であっても、水圧の低下、ヒーターの温度維持不良、または汚泥処理による循環停止が発生すると生産性が低下するため、ユーティリティ容量はすべての工程の同時需要をサポートできる必要があります。.
接続負荷と推定稼働需要を個別に要求してください。サイト設計を開始する前に、以下を確認してください。
- 電力供給: ライン全体の設備容量に加え、トランスの余裕分。RetechのPETボトル洗浄ラインモデルの消費電力は、1,000 kg/hで230 kW、3,000 kg/hで420 kW、5,000 kg/hで580 kWです。.
- 真水および循環水: PET処理1トンあたりの水消費量。Retechのモデルでは、循環による節水前で、1,000 kg/hあたり4~5 m³/h、3,000 kg/hあたり6~8 m³/h、5,000 kg/hあたり8~10 m³/hを消費します。.
- 排水: 洗浄水には、溶解した接着剤、洗剤の残留物、微細な粒子が含まれます。ほとんどの地域において、化学的酸素要求量(COD)、pH、浮遊物質に関する地域の排水基準を満たすための前処理が必要です。.
- 圧縮空気: 光学選別機、空気輸送装置、バルブアクチュエータには、通常6~8 barが必要です。設置される選別機のエジェクター数に対して流量を確認してください。.
- 温水洗浄用の熱源: 蒸気または電気加熱は土木工事の範囲に追加されます。蒸気を使用する場合は、耐圧配管とドレン回収システムが必要です。.
- 天井高: 熱乾燥機や貯蔵サイロには、多くの場合6~8 mの有効な内部高さが必要です。賃貸契約や土木工事を開始する前に、この寸法を確認してください。.
試運転中に発見されたユーティリティの不足は、土木工事開始前の計画段階で修正するよりもコストがかかります。.
PETボトル洗浄ラインにはどのようなメンテナンスが必要ですか?
PETボトル洗浄ラインでは、破砕機の刃、破砕機のスクリーン、摩擦洗浄機のパドル、コンベアベルト、スプレーノズル、ベアリングおよび駆動装置の日常的な点検が必要です。摩耗は予測可能であり、それに対する計画の欠如がダウンタイムを高くつく原因となります。.
主な摩耗部品とその診断信号は以下の通りです。
- 破砕機の刃: 刃が鈍くなるとモーターの電流値が上昇し、フレークサイズの分布が不均一になり、微粉が多く発生します。一定の供給速度でモーター電流を監視してください。持続的な上昇傾向は、交換時期を示しています。業界の標準的な交換間隔は、原料の研磨性と刃の材質に応じて、数百時間から数千稼働時間です。.
- 破砕機のスクリーン: 時間の経過とともに変形し、フレークサイズの分布を変化させます。計画的なメンテナンス停止ごとに点検してください。.
- 摩擦洗浄機のパドル: 摩耗すると洗浄強度が低下し、出力フレークの残留汚染が増加します。.
- コンベアベルト: エッジのほつれやトラッキングの不均一がないか点検してください。ベルトが故障するとライン全体が停止します。.
- スプレーノズル: ノズルが詰まると洗浄ゾーンが不均一になります。シフト交代時や汚染度の高いバッチの処理後にフラッシングを行ってください。.
- ベアリングおよび駆動部: メーカーの指定間隔で潤滑を行ってください。グリスの過剰注入は、不足と同様にシールを損傷させます。.
定期的な稼働間隔に合わせて包括的なメンテナンス期間を設け、可能な限り計画的な原料供給の停止時期と調整してください。ブレード、スクリーン、ベルト、ノズルなどの重要な消耗品は現場に在庫してください。在庫のないサプライヤーからの機械部品のリードタイムは、原産地によっては数週間かかる場合があります。.
RetechのRHDJシリーズのメンテナンススケジュールでは、最初の600〜1,000時間の運転後にギアボックスの潤滑油を交換し、その後は定期的な間隔で交換することを推奨しています。また、加熱システム、コンパクタービン内の回転刃と固定刃、および電気キャビネット内の配線端子の締め付けの定期点検もスケジュールに含まれています。.
PETボトル洗浄ラインの総コストを左右する要因とは?
機器の価格は、プロジェクト総投資額の一部に過ぎません。敷地準備、水処理、電気インフラ、建築工事、および立ち上げ期間中の原料購入のための運転資金がすべて総コストに加算されます。.
見積もりを比較する際は、各サプライヤーに機器価格と供給範囲を分けて提示するよう依頼してください。見積もりに何が含まれ、何が含まれていないかを確認してください。土木工事、主パネルへの電気接続、水処理、設置作業費、試運転のための出張費などは、一般的に除外される項目です。.
運転コストにはいくつかの主要な変数があります:
- 設置電力と稼働時間に比例する電力消費量
- 水消費量および廃水処理
- 温水洗浄のための燃料または蒸気コスト
- 自動化レベルとライン能力に依存する人件費
- ブレード、スクリーン、ノズルを含むスペアパーツおよび消耗品
各サプライヤーに対し、同じ原料および出力仕様に対する設計供給速度と保証された販売可能出力を提示するよう依頼してください。低能力構成の低価格見積もりと、高能力構成の高価格見積もりを比較することは、同条件の比較にはなりません。.
具体的な価格帯や投資回収期間は、地域の機器価格、現地の光熱費、原料コスト、および市場におけるクリーンフレークの販売価格によって異なります。これらの数値は固定範囲として公開されるものではなく、プロジェクトごとに確認されます。目標能力と出力グレードの要件を明記した、プロジェクト固有の見積もりを依頼してください。.
予算が限られている場合、構成の決定は3つの優先グループに分類されます:
- 省略不可: 食品グレードの出力を目標とする場合の温水洗浄、事前選別、脱水および乾燥、ならびに重要な摩耗部品のスペアパーツ在庫。.
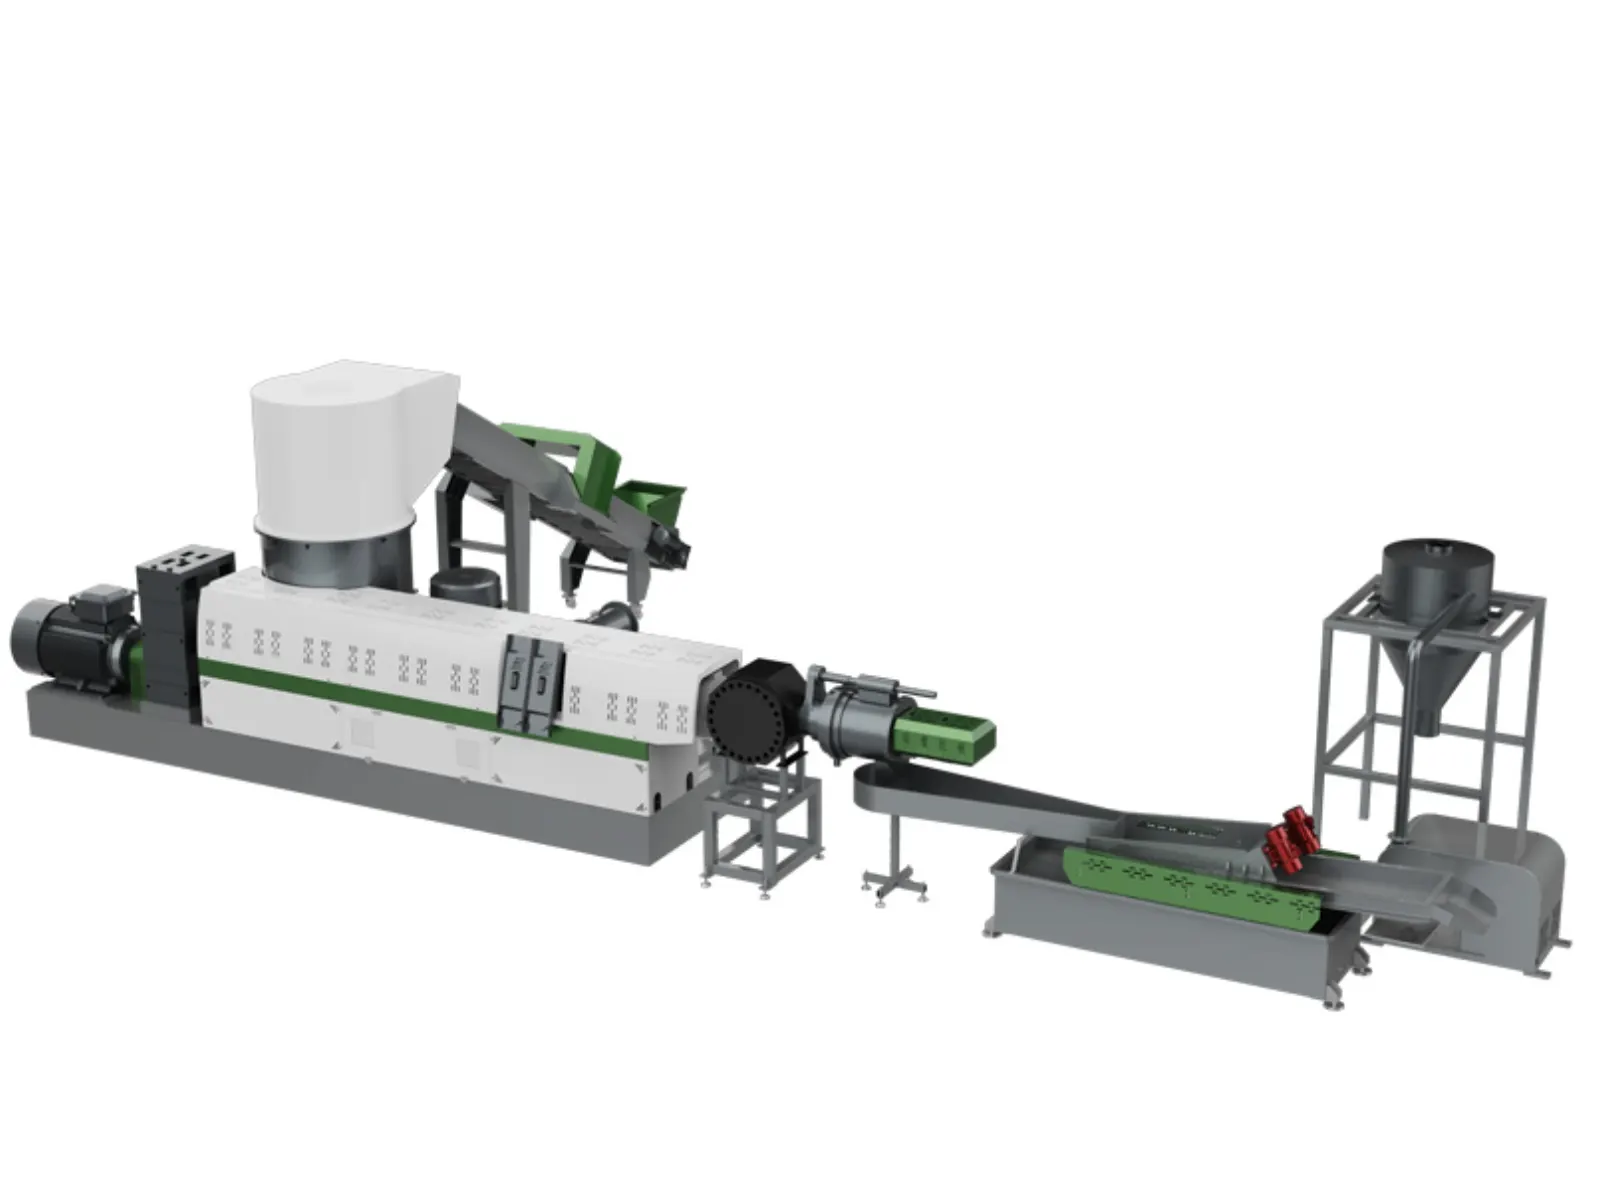
- 後から追加可能: 光学選別、クローズドループ水処理、 ペレット化セクション, および自動袋詰め。.
- プロジェクト次第: 温水洗浄の温度グレード、苛性ソーダの投与量、およびラインの自動化レベル。.
この優先順位は、出力品質を損なうことなく、初期購入に何を含め、何を後のフェーズに延期するかを決定するのに役立ちます。.
見積もりを依頼する前に確認すべきこと
完全な見積依頼書は、誤ったライン構成の見積もり、製造中の変更指示、および試運転の遅延を防ぎます。サプライヤーに連絡する前に、以下の情報を準備してください。.
プロセスおよび出力仕様
- 下流のバイヤーと確認済みの目標出力グレード(食品接触用か非食品用か)
- 必要なフレークサイズ範囲
- ライン出口での水分含有量
- 出力におけるPVC許容値
- 色選別の要件
能力およびユーティリティ
- kg/h単位の公称能力(バッファを明記)
- 利用可能な設置電力および変圧器の余裕
- 真水の供給速度および排水許可
- 設置面積の制約(長さ、幅、天井高を含む)
- 計画稼働時間および稼働率の前提条件
機械的リスクおよびサプライチェーンリスク
- 地域の在庫販売代理店における主要消耗部品の在庫状況
- 交換用ブレードおよびスクリーンの見積もり納期
- 既存のプラントシステムとの制御システムの互換性
- 書面で合意された工場受入試験手順および合格基準
規制および商務条件
- 保証期間、範囲、および免責事項
- オンサイトでの試運転サポート日数、出張費用、およびエスカレーションパス
- 食品グレードラインの場合、規制当局の認可参照情報の確認
- ワークショップの寸法に合わせた設置レイアウトの選択肢
価格を検討する前に、このチェックリストを完了してください。見積依頼が不完全な場合、見積もりの誤りや製造中の変更注文が発生する原因となります。.
避けるべき一般的な間違い
PETボトル洗浄ラインのプロジェクトでは、回避可能な間違いが繰り返し発生しています。.
- 初期費用を抑えるために冷間洗浄を指定し、後から温間洗浄に改造する。. 改造には水処理の再設計、電気システムのアップグレード、そして多くの場合、工場フロアの再編成が必要となります。その総コストは、最初から温間洗浄を指定する場合を上回ります。.
- 破砕機ブレードのメンテナンスを軽視する。. ブレードが鈍くなるとエネルギー消費量が増加し、フレークの品質が不均一になります。切断室で発生する熱はPETの結晶性に影響を与え、製品価値を低下させる可能性があります。.
- 事前の選別が不十分。. ベールブレーカーから混入した汚染物質は、後続のすべての工程に影響を及ぼします。事前の選別作業や自動選別機を使用して早期に除去することで、ライン全体の品質問題を未然に防ぐことができます。.
- 設備費用のみを予算化する。. 洗浄ラインはプロジェクト全体の投資の一部に過ぎません。敷地準備、水処理、電気インフラ、および立ち上げ時の原料購入のための運転資金など、すべてに予算を割り当てる必要があります。.
- 保証内容を確認せず、価格のみで選定する。. メーカーによって、許容されるPVC残留物やその他の汚染物質の制限値は異なります。メーカーの主張のみを鵜呑みにせず、既存の導入先での独立したラボ試験結果を要求してください。.
RetechでPETボトル洗浄ラインの構成を確認する
PETボトル洗浄ラインの選定は、原料の汚染プロファイル、目標とする出力グレード、および現場のインフラという3つの変数を調整することに集約されます。見積依頼の前に下す決定が、機器のライフサイクル全体における運用コストと市場参入の可能性を左右します。.
Retechは、繊維・ストラップ市場向けの冷間洗浄ラインから、食品グレードおよびボトル・トゥ・ボトル用途向けの温間洗浄ラインまで、モジュール式のPETボトルリサイクルソリューションを提供しています。標準処理能力は1,000~5,000kg/hで、最大6,000kg/hまでのカスタマイズも可能です。.
プロジェクトについてのご相談は、原料の組成、汚染レベル、目標処理量、および出力グレードの要件をお送りください。当社のエンジニアリングチームが、処理能力に基づいたプロセスレビューと、お客様の現場条件に合わせた構成案を作成いたします。.
Retechに問い合わせる プロジェクトのPETボトル洗浄ライン構成を依頼する。.
この更新について
発行者 Retechマーケティング&コミュニケーションチーム
Retechマーケティング&コミュニケーションチームは、公式の企業ニュース、展示会情報、工場アップデート、プロジェクトの進捗、および製品発表を公開しています。.
プラスチックリサイクルシステムに関する技術的なご質問は、弊社エンジニアリングチームまでお問い合わせください。.