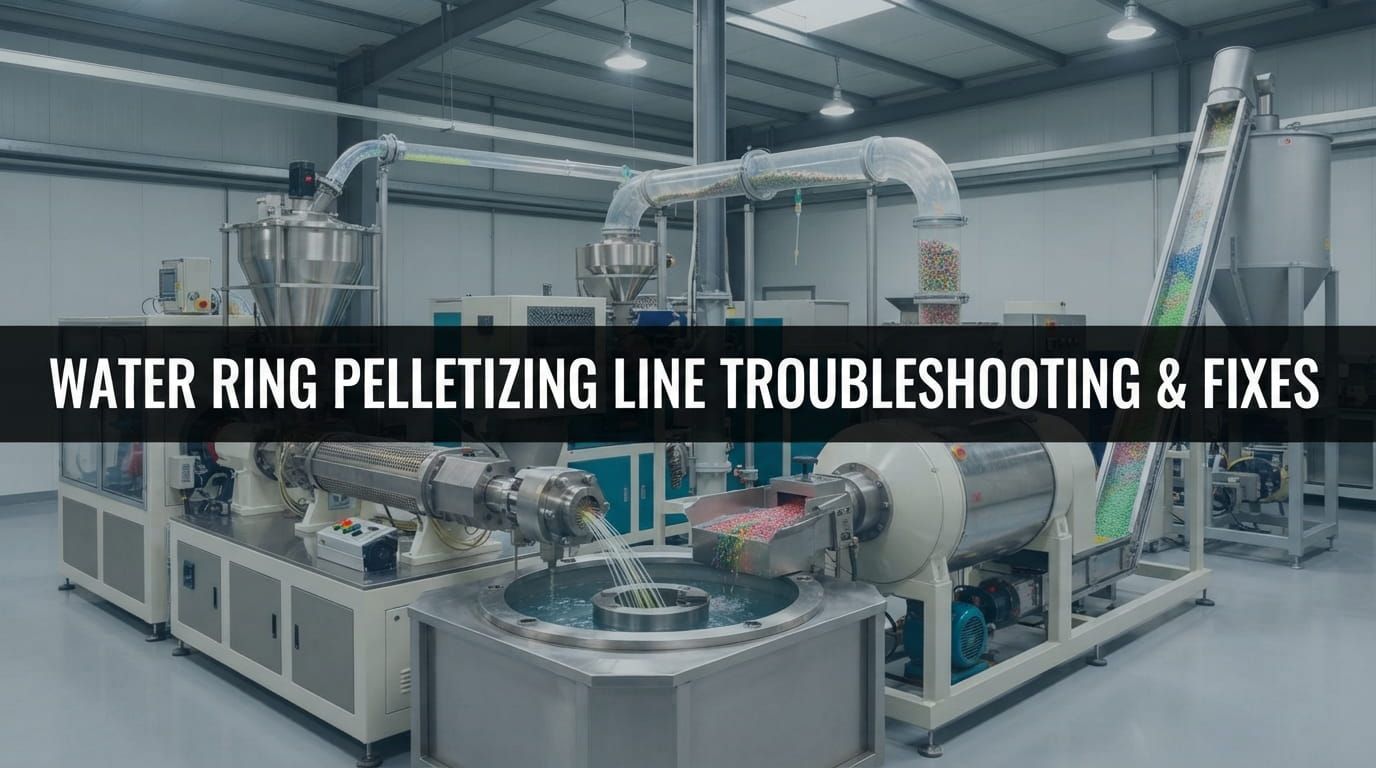
Эксплуатация линии грануляции с водяным кольцом требует точного контроля температуры, механической юстировки и подачи материала для обеспечения стабильной производительности. При переработке вторичного сырья из полиолефинов, такого как хлопья ПЭВП или ПП, непредвиденные сбои в работе могут снизить эффективность завода и качество гранул.
В этом техническом руководстве описаны распространенные неисправности, их первопричины и практические инженерные решения для системы грануляции с водяным кольцом, которые помогут операторам минимизировать время простоя.
1. Экструдер не вращается
Когда главный экструдер внезапно перестает вращаться, производство немедленно останавливается. Игнорирование этой проблемы чревато серьезным повреждением редуктора и приводного двигателя.
- Первопричины: Попадание нерасплавленных металлических посторонних предметов в витки шнека или слишком низкая температура в зонах цилиндра, препятствующая надлежащей пластикации материала.
- Инженерные решения: Безопасно остановите систему, извлеките и очистите загрязненный шнек, а также убедитесь, что металлодетекторы на входе полностью исправны. Перед повторным запуском поднимите температуру нагрева до заданного значения.
2. Температура не достигает целевого значения
Если зона нагрева экструдера не достигает целевой температуры, это приводит к неравномерному плавлению и колебаниям давления.
- Первопричины: Поврежденные нагревательные элементы, выключенный однофазный выключатель в электрошкафу или неисправный датчик термопары.
- Инженерные решения: Проверьте и немедленно замените поврежденные нагревательные элементы. Проверьте электрошкаф, чтобы убедиться, что однофазный выключатель включен. Замените неисправные термопары для восстановления точной обратной связи по температуре.
3. Перелив материала через вентиляционное отверстие
Выброс расплава из вакуумного вентиляционного отверстия указывает на серьезное ограничение потока или скопление летучих веществ внутри цилиндра.
- Первопричины: Загрязненное сырье, засорение шиберного устройства смены фильтров, слишком низкая температура головки или засорение фильеры.
- Инженерные решения: Замените засоренный фильтр, чтобы снизить противодавление. Увеличьте температуру головки и тщательно очистите фильеру. Если загрязнение сильное, извлеките и очистите основной шнек.
4. Гранулы слипаются и не разделяются
Когда гранулы на выходе слипаются, вместо того чтобы разделяться на чистые гранулы, страдают эффективность охлаждения и последующая упаковка.
- Первопричины: Чрезмерный механический зазор между вращающимся ножом и фильерой, зазубрины на лезвии ножа, слишком высокая температура воды или недостаточный поток воды.
- Инженерные решения: Демонтируйте и отрегулируйте узел ножей так, чтобы лезвия плотно прилегали к фильере. Снизьте температуру охлаждающей воды или увеличьте подачу воды для обеспечения быстрого затвердевания гранул.
5. Неравномерный размер гранул
Несоответствие размеров гранул приводит к браку при контроле качества и усложняет последующие процессы литья под давлением или выдува пленки.
- Первопричины: Чрезмерно высокая скорость главного экструдера, приводящая к нестабильной подаче материала и опустошению зоны загрузки.
- Инженерные решения: Снизьте скорость главного двигателя, чтобы она соответствовала стабильной скорости подачи. Поддерживайте постоянный и достаточный уровень материала в загрузочной воронке для стабилизации выхода.
Основные протоколы безопасности при техническом обслуживании и эксплуатации
Устранение неполадок всегда должно соответствовать строгим правилам безопасности на заводе для защиты операторов от воздействия высоких температур и механических опасностей:
- Электробезопасность: Полностью отключите все соответствующие источники питания перед входом в бункер компактора или осмотром электрических компонентов. Тщательно очистите контакторы, если машина простаивала, чтобы предотвратить искрение из-за пыли.
- Средства индивидуальной защиты: Операторы должны носить перчатки, защитные очки и термостойкую одежду при замене фильтров, осмотре вакуумных отверстий или разборке пресс-форм и шнеков, чтобы предотвратить ожоги паром и термические ожоги.
- Металлодетекция: При срабатывании металлодетектора немедленно осмотрите конвейерную ленту и перезапускайте линию только после полного удаления всех металлических загрязнений.
Оптимизируйте производительность вашей линии переработки с Retech Machine
Предотвращение частых поломок оборудования начинается с выбора надежного, хорошо спроектированного оборудования для переработки, предназначенного для сложных промышленных условий.
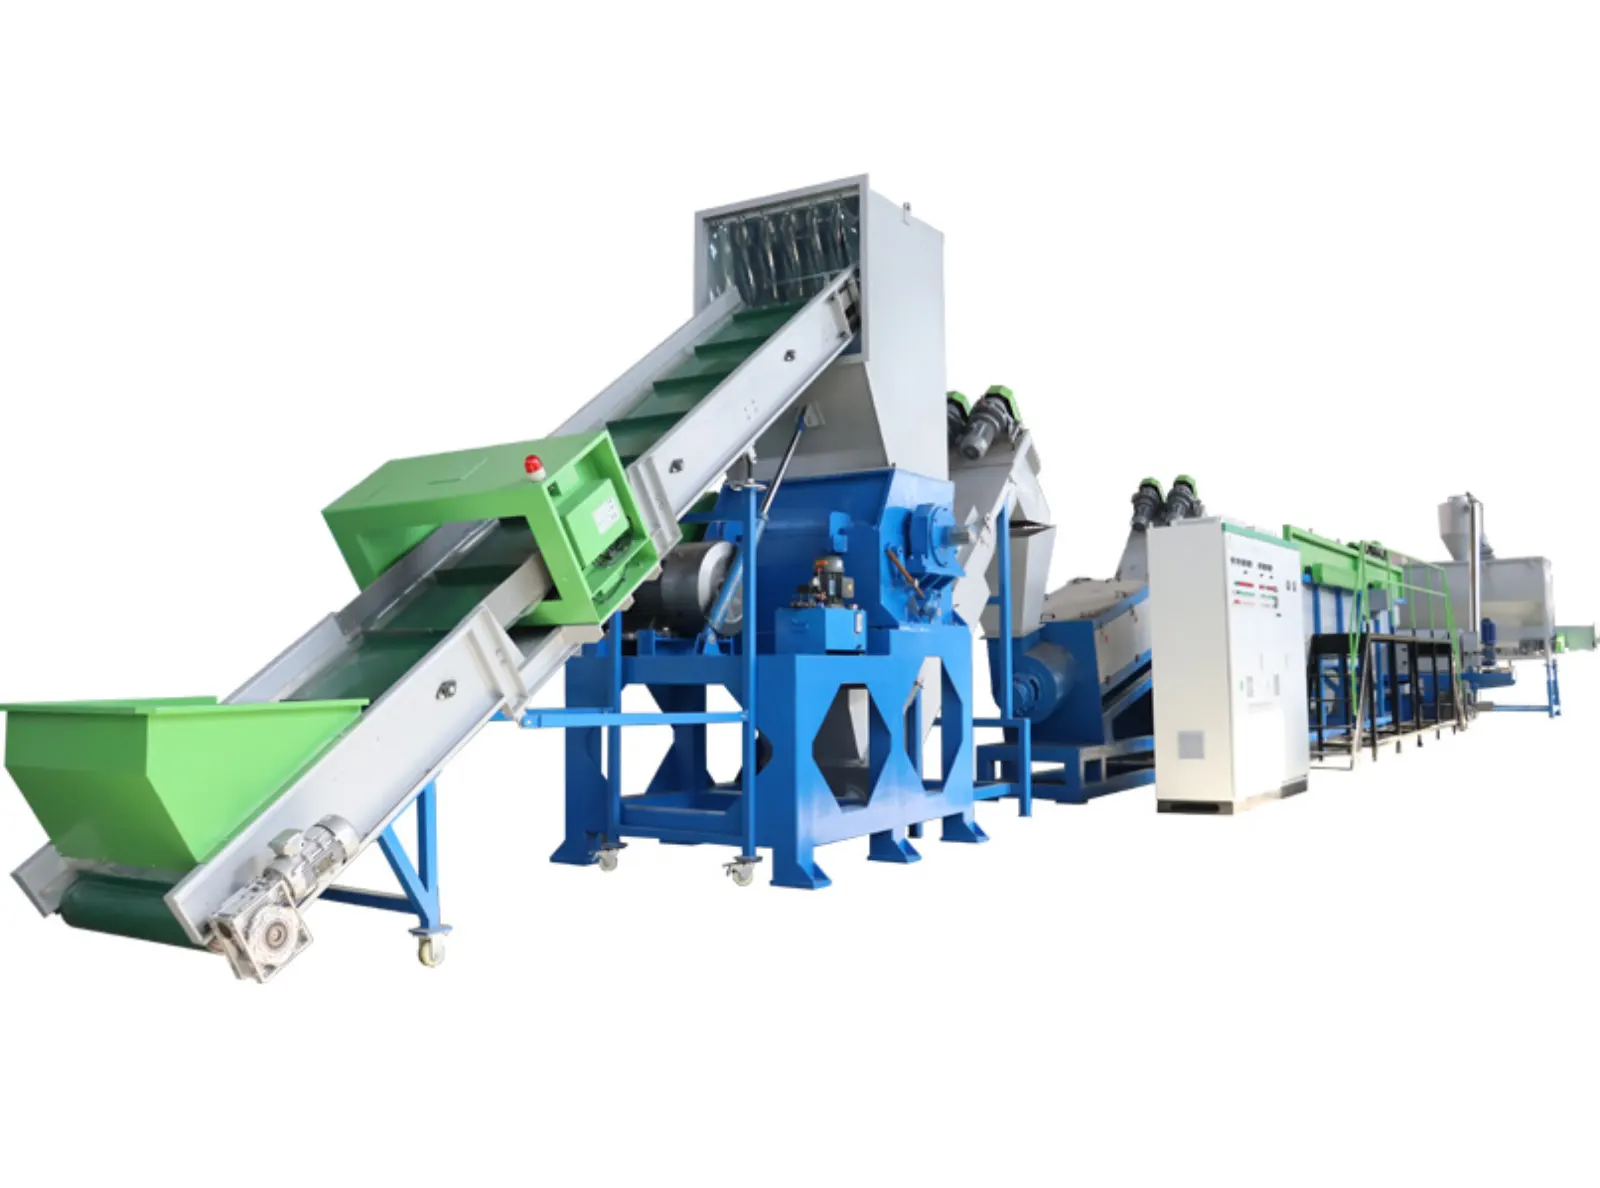
Retech Machine производит высокопроизводительные системы переработки пластика, включая передовые линии грануляции пластика, сверхмощные шредеры и промышленные экструдеры, разработанные для долгосрочной эксплуатационной стабильности.
Свяжитесь с командой инженеров Retech Machine свяжитесь с нами сегодня для получения технической поддержки, запасных частей или индивидуальных планировок завода, чтобы поддерживать максимальную эффективность вашего предприятия по переработке.
ОБ ЭТОМ ОБНОВЛЕНИИ
Опубликовано отделом маркетинга и коммуникаций Retech
Команда маркетинга и коммуникаций Retech публикует официальные новости компании, информацию о выставках, обновления с производства, этапы реализации проектов и анонсы продукции.
По техническим вопросам, касающимся систем переработки пластика, пожалуйста, обращайтесь в наш инженерный отдел.