ПЭТ-бутылки — это не отходы. Это возобновляемое сырье. После сбора и переработки одну ПЭТ-бутылку можно переработать, превратить в новое изделие и снова отправить на переработку, зачастую многократно. Для операторов перерабатывающих заводов и инвесторов практический вопрос заключается в том, как перерабатывать ПЭТ-бутылки эффективно, стабильно и с уровнем чистоты, требуемым для последующего использования.
В этой статье подробно рассматривается полный процесс переработки ПЭТ-бутылок, от сбора до получения готовых ПЭТ-хлопьев и гранул, а также освещаются решения по оборудованию и технологическим процессам, которые определяют качество конечного продукта.
Почему важна переработка ПЭТ-бутылок
Переработка ПЭТ-бутылок важна, поскольку ПЭТ полностью пригоден для вторичной переработки, а цикл «бутылка в бутылку» позволяет замкнуть цепочку производства пищевой упаковки. ПЭТ (полиэтилентерефталат) — это легкий, прочный и один из самых широко перерабатываемых пластиков в мире. Переработка по принципу «бутылка в бутылку» представляет собой наиболее строгий стандарт качества, так как конечный материал должен соответствовать требованиям чистоты для пищевых продуктов.
Для операторов перерабатывающих заводов и инвесторов ценность переработки ПЭТ заключается в трех аспектах:
- Качество материала: Чистые, однородные хлопья или гранулы стоят дороже и открывают доступ к более широкому спектру рынков сбыта.
- Соответствие нормативным требованиям: Пищевой вторичный ПЭТ (rPET) должен соответствовать строгим стандартам чистоты и дезактивации.
- Операционная эффективность: Грамотно спроектированная линия снижает затраты воды, энергии и труда на тонну готовой продукции.
С учетом этого контекста в следующем разделе рассматривается сам процесс.
6 этапов: как работает переработка ПЭТ-бутылок
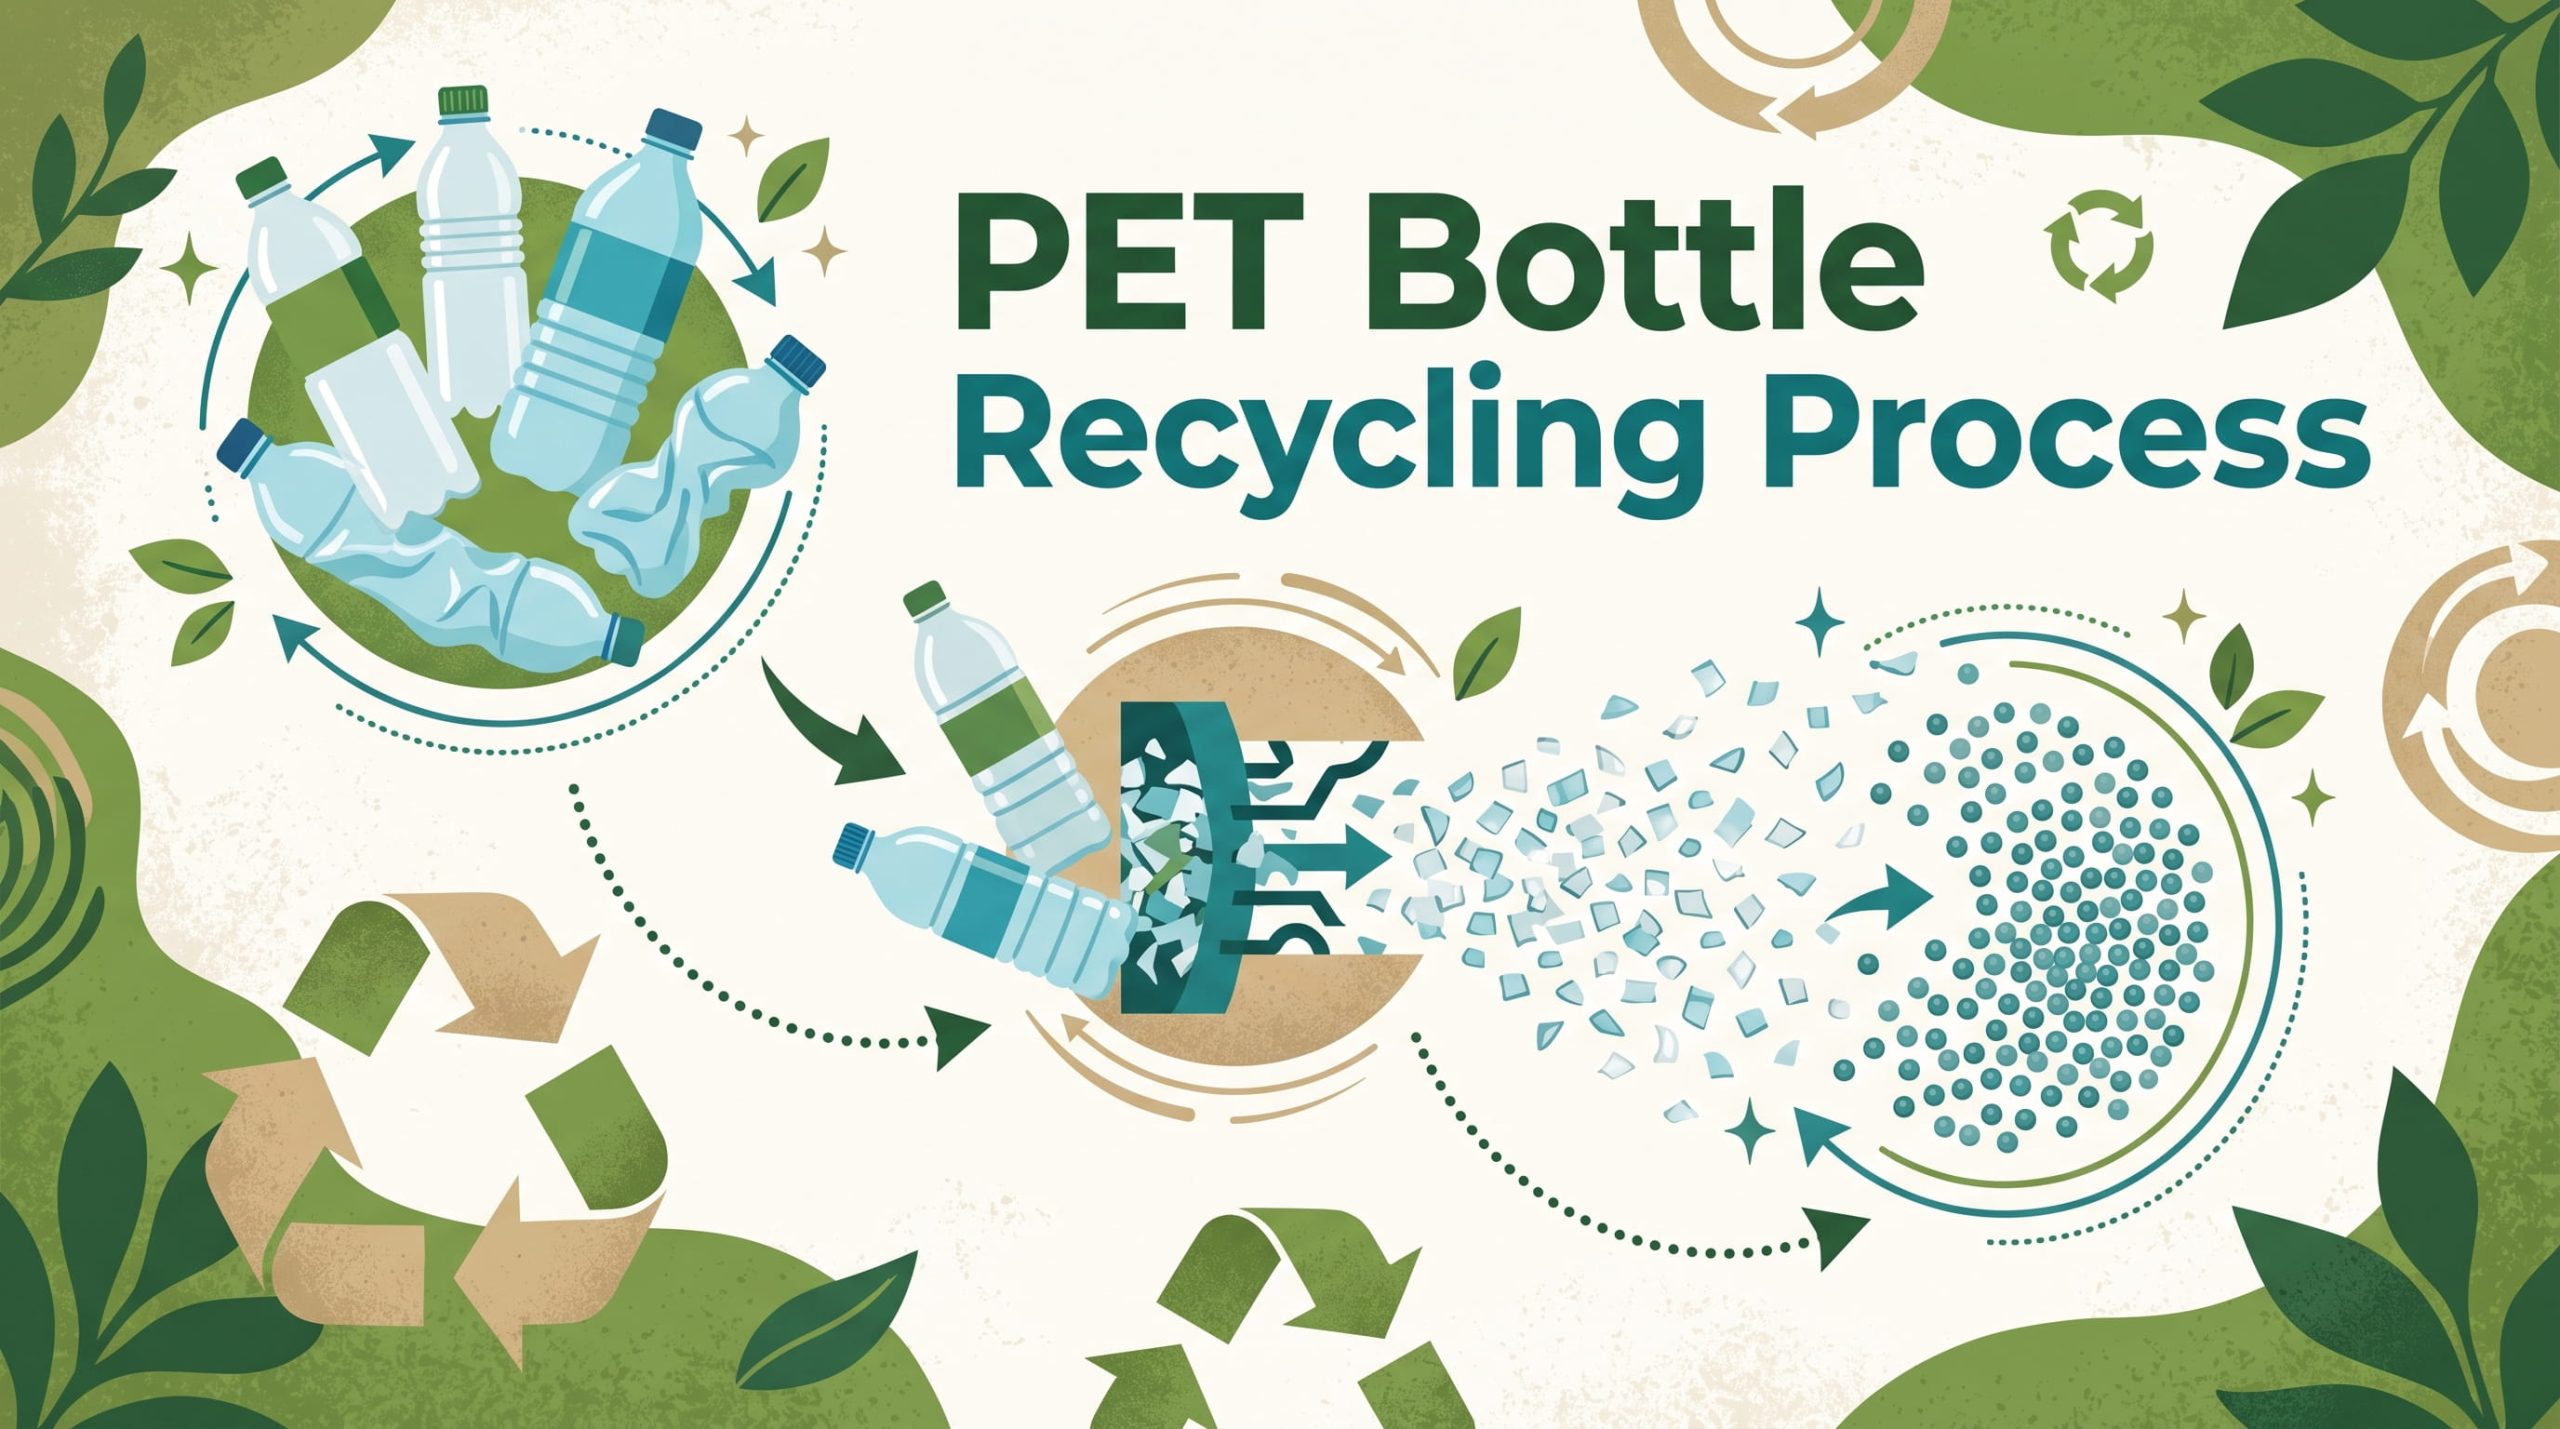
Процесс переработки ПЭТ-бутылок состоит из фиксированной последовательности этапов. Каждый этап удаляет определенный тип загрязнений и подготавливает материал к следующему шагу.
| Этап | Назначение | Типовое оборудование |
|---|---|---|
| Сбор и сортировка | Удаление материалов, не являющихся ПЭТ | Ручная или автоматическая сортировка |
| Прессование в кипы и транспортировка | Сжатие бутылок для эффективной транспортировки | Пакетировочный пресс |
| Вскрытие кип и удаление этикеток | Вскрытие кип и снятие этикеток | Разрыватель кип, роторный этикетировщик |
| Дробление | Измельчение бутылок до однородных хлопьев | Дробилка или гранулятор |
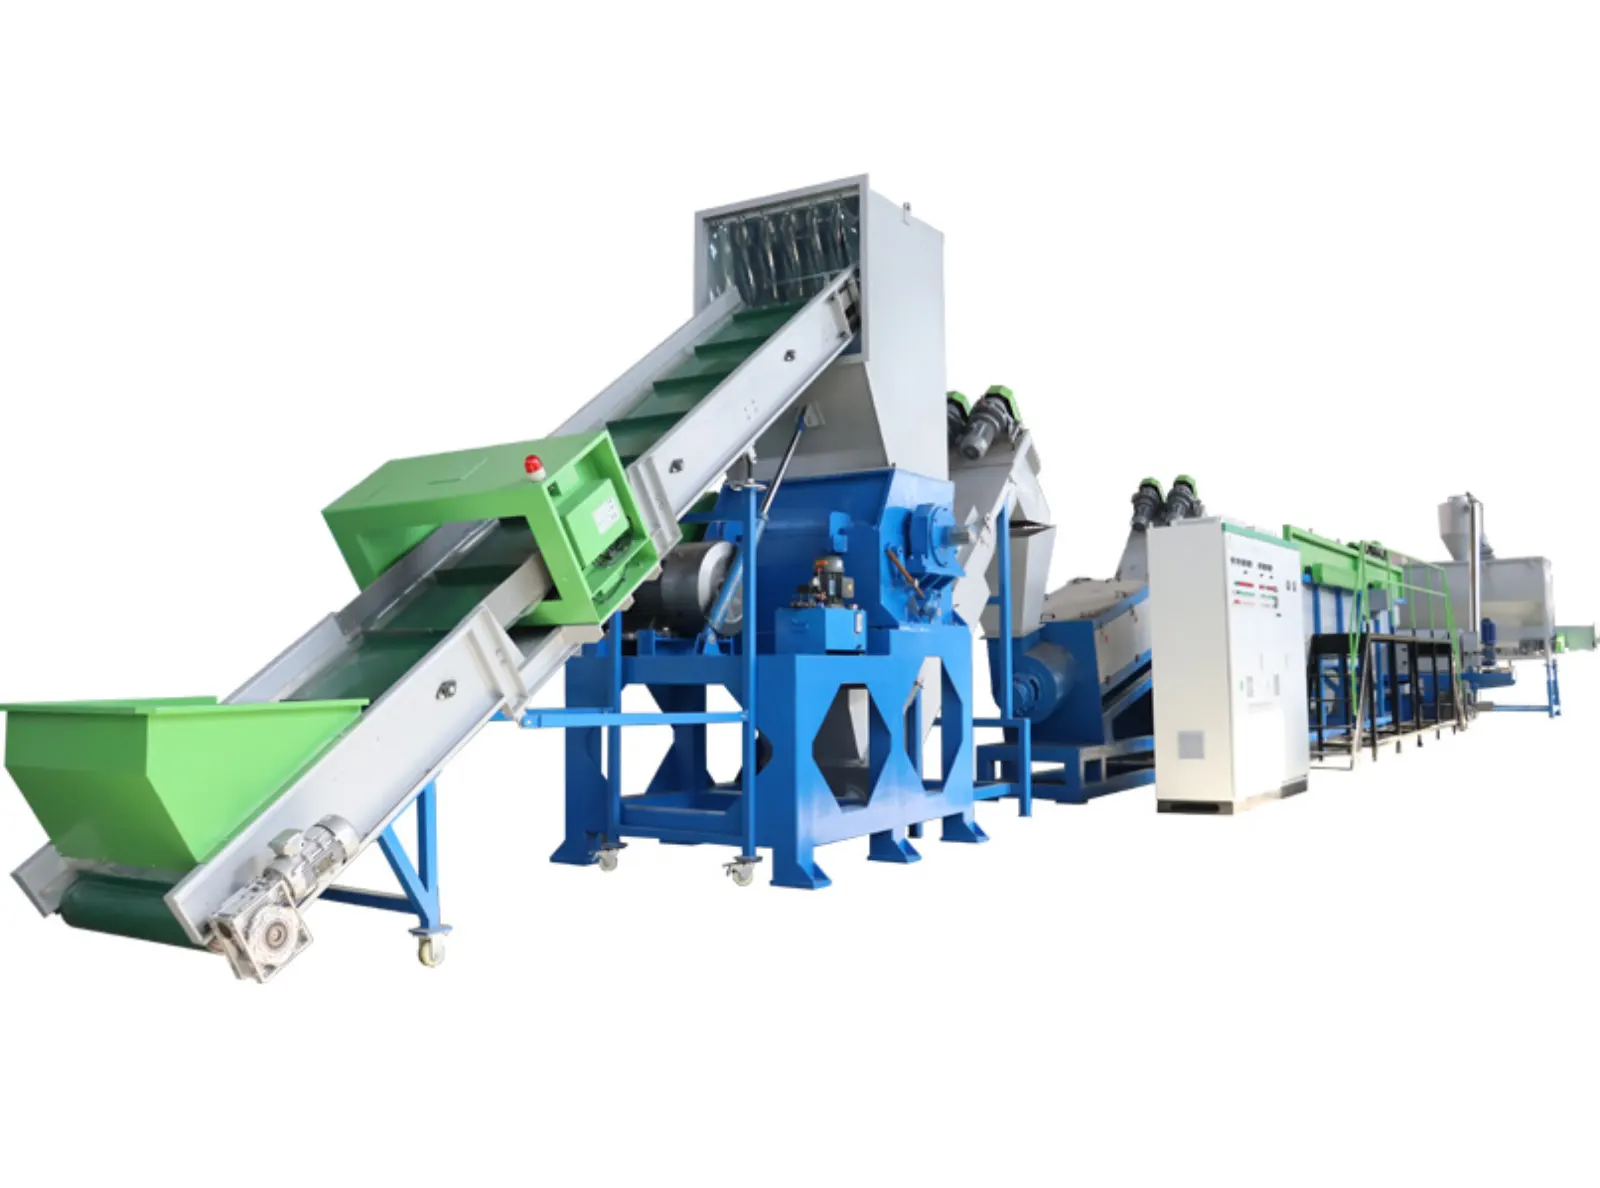
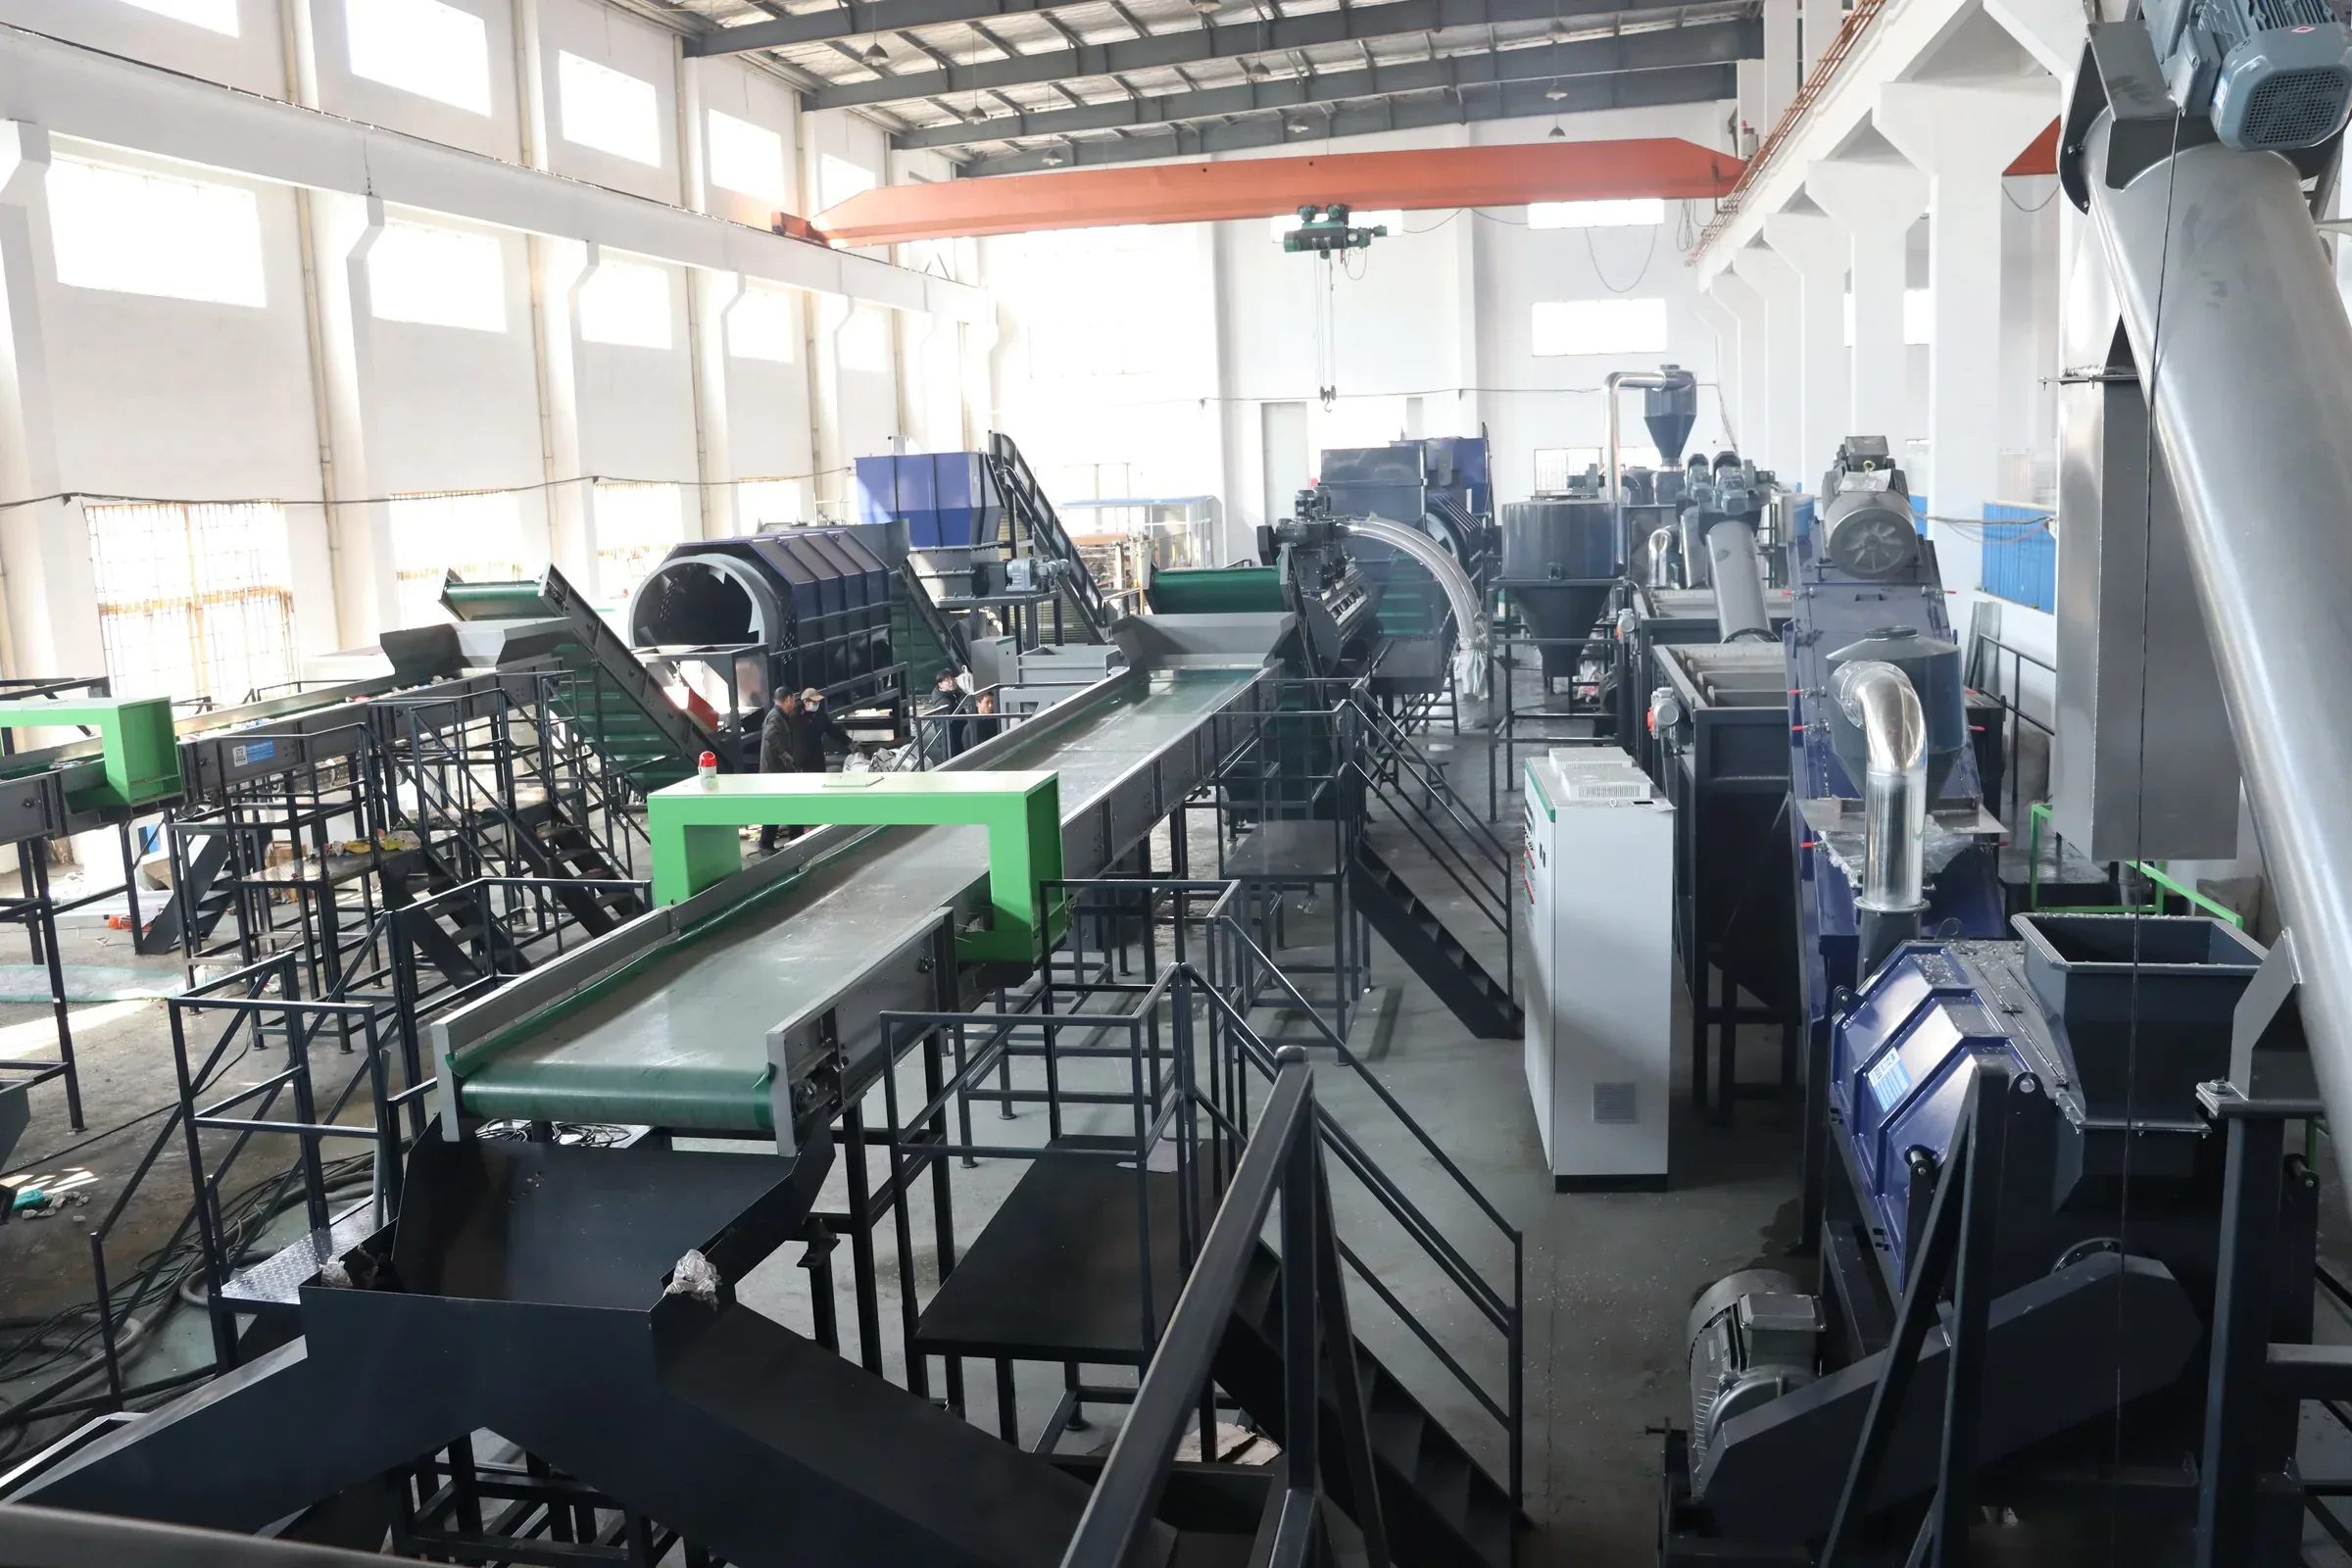
| Мойка и дезактивация | Удаление клея, чернил, грязи, масел и остатков | Фрикционная мойка, бак с горячим щелочным раствором, флотационная ванна, этапы ополаскивания |
| Обезвоживание и сушка | Снижение влажности до ≤1-2% | Центробежный обезвоживатель, сушилка горячим воздухом |
| Грануляция (опционально) | Преобразование хлопьев в однородные гранулы | Экструдер, фильтр расплава, головка для резки гранул |
На выходе можно получить чистые ПЭТ-хлопья, готовые для производства волокна или листовых материалов, либо ПЭТ-гранулы для производства бутылок и литья под давлением. Точная конфигурация зависит от качества сырья, целевой чистоты продукта и формы конечного изделия.
Этап 1: Сбор и сортировка
Сбор и сортировка определяют верхний предел качества всего процесса переработки. Если материалы, не являющиеся ПЭТ, попадают на линию мойки, они могут загрязнить конечные хлопья и повредить последующее оборудование.
На заводе по переработке поступающие бутылки проходят проверку и сортировку. Ручная или автоматическая сортировка позволяет удалить:
- ПВХ-бутылки и другие виды пластика, отличные от ПЭТ
- Металлические крышки, кольца и укупорочные средства
- Осколки стекла и камни
- Бумагу и картон
Чем тщательнее на этом этапе удаляются материалы, не являющиеся ПЭТ, тем стабильнее протекают процессы мойки и сепарации.
Шаг 2: Прессование в кипы и транспортировка
Прессование сжимает собранные ПЭТ-бутылки в плотные блоки для эффективной транспортировки. Поскольку ПЭТ — легкий и пластичный материал, большой объем бутылок можно сжать в одну кипу, что снижает транспортные расходы и выбросы в пересчете на тонну материала.
Качество кип также влияет на последующую переработку. Однородные, хорошо спрессованные кипы легче вскрывать и подавать на линию мойки. Рыхлые или деформированные кипы могут приводить к образованию заторов и неравномерной подаче сырья.
Шаг 3: Вскрытие кип, удаление этикеток и дробление
Вскрытие кип, удаление этикеток и дробление превращают целые бутылки в однородные ПЭТ-хлопья. Первым механическим этапом является удаление этикеток. Роторный этикеточный сепаратор отделяет бумажные и пластиковые этикетки от бутылок, а воздушный поток удаляет отходы этикеток из общего потока.
После удаления этикеток бутылки поступают в дробилку, которая измельчает их в однородные ПЭТ-хлопья. Размер хлопьев обычно варьируется от 8 до 16 мм в зависимости от конфигурации сита дробилки. Стабильный размер хлопьев важен, так как он влияет на эффективность мойки, сепарации и сушки на последующих этапах.
Шаг 4: Мойка и дезактивация
Мойка и дезактивация — это основной этап процесса переработки ПЭТ. Цель состоит в удалении поверхностных загрязнений, таких как клей, печатная краска, пыль, масло и остатки жидкости, а также в обеспечении соответствия конечных хлопьев требованиям чистоты для предполагаемого применения.
Этап мойки обычно включает несколько подэтапов:
- Высокоскоростная фрикционная мойка: Фрикционные мойки очищают поверхность хлопьев, удаляя клей, краску и легкие загрязнения.
- Горячая щелочная мойка (опционально): Ванна с горячим щелочным раствором при температуре от 80°C до 95°C растворяет стойкие остатки наклеек и сильные масляные пятна. Этот этап рекомендуется для сильно загрязненного сырья или когда требуется высокое качество хлопьев.
- Флотационная сепарация (разделение по плотности): ПЭТ-хлопья тонут в воде, в то время как крышки из ПП/ПЭВП и легкие примеси всплывают и удаляются. Песок, камни и металл оседают на дно для последующего удаления.
- Многоступенчатое ополаскивание чистой водой: Ополаскивание удаляет остатки щелочи и мелкие примеси, повышая чистоту хлопьев.
Для пищевого применения может потребоваться дополнительный этап дезактивации. Обычно он включает высокотемпературную обработку и фильтрацию расплава для удаления мигрировавших веществ и запахов. Конкретная конфигурация дезактивации зависит от целевого стандарта качества и нормативных требований конечного рынка.
После мойки хлопья обезвоживаются и сушатся. Полный обзор оборудования, используемого на этом этапе, см. в нашем Линия мойки ПЭТ-бутылок.
Шаг 5: Обезвоживание и сушка
Обезвоживание и сушка снижают содержание влаги в промытых хлопьях до уровня, пригодного для хранения, транспортировки или грануляции. Центробежный обезвоживатель удаляет большую часть поверхностной влаги, а сушилка горячим воздухом дополнительно снижает влажность.
Конечное содержание влаги в высушенных ПЭТ-хлопьях обычно составляет ≤1%. Низкая влажность важна, так как остаточная вода может вызвать гидролиз во время грануляции и повлиять на качество конечных гранул.
На этом этапе материал представляет собой чистые, сухие ПЭТ-хлопья (rPET). Их можно продавать напрямую производителям волокна или листовых материалов, либо подавать на линию грануляции.
Шаг 6: Грануляция ПЭТ-хлопьев (опционально)
Грануляция превращает чистые сухие ПЭТ-хлопья в однородные гранулы rPET для переработки по технологии «бутылка в бутылку» и литья под давлением. Не каждому перерабатывающему заводу нужна линия грануляции, но для проектов, ориентированных на пищевой класс или высококачественную продукцию, грануляция часто необходима.
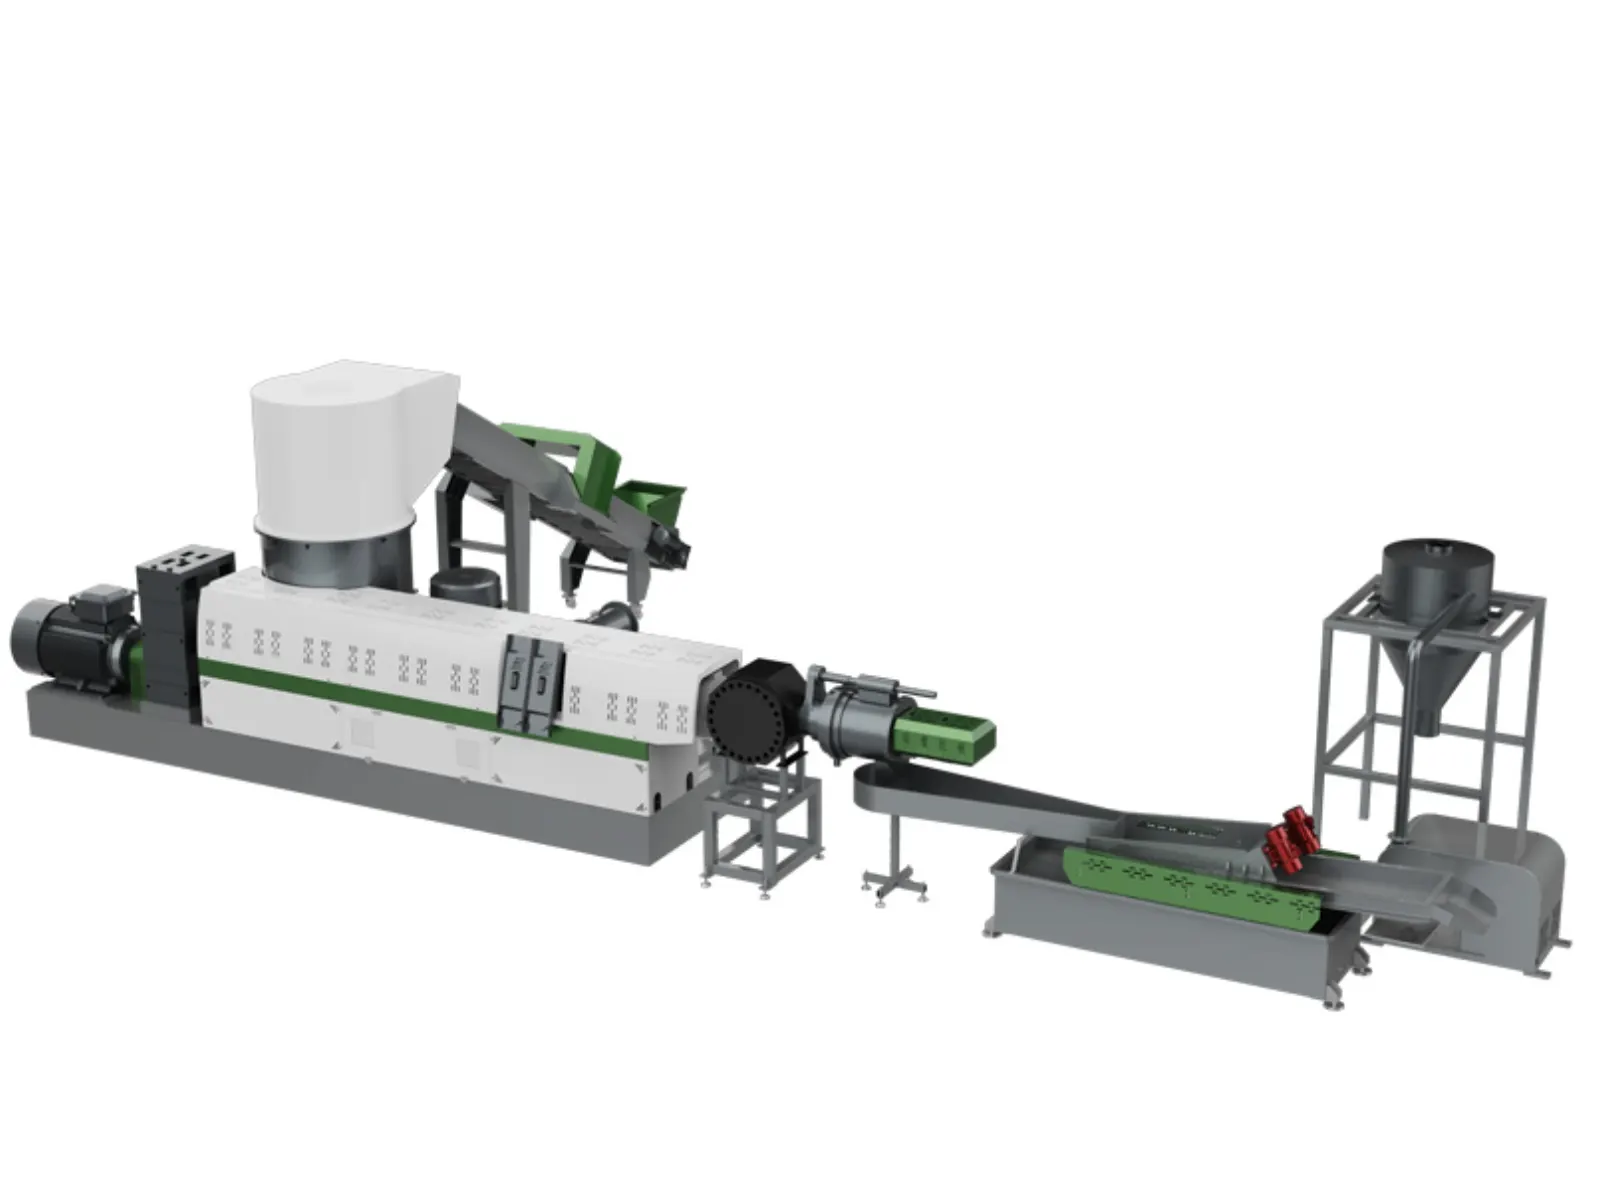
Типовая конфигурация грануляции включает:
- Основной экструдер с вакуумной дегазацией для удаления влаги и газов
- Фильтр расплава для удаления мелких твердых загрязнений
- Систему водокольцевой резки для получения однородных гранул
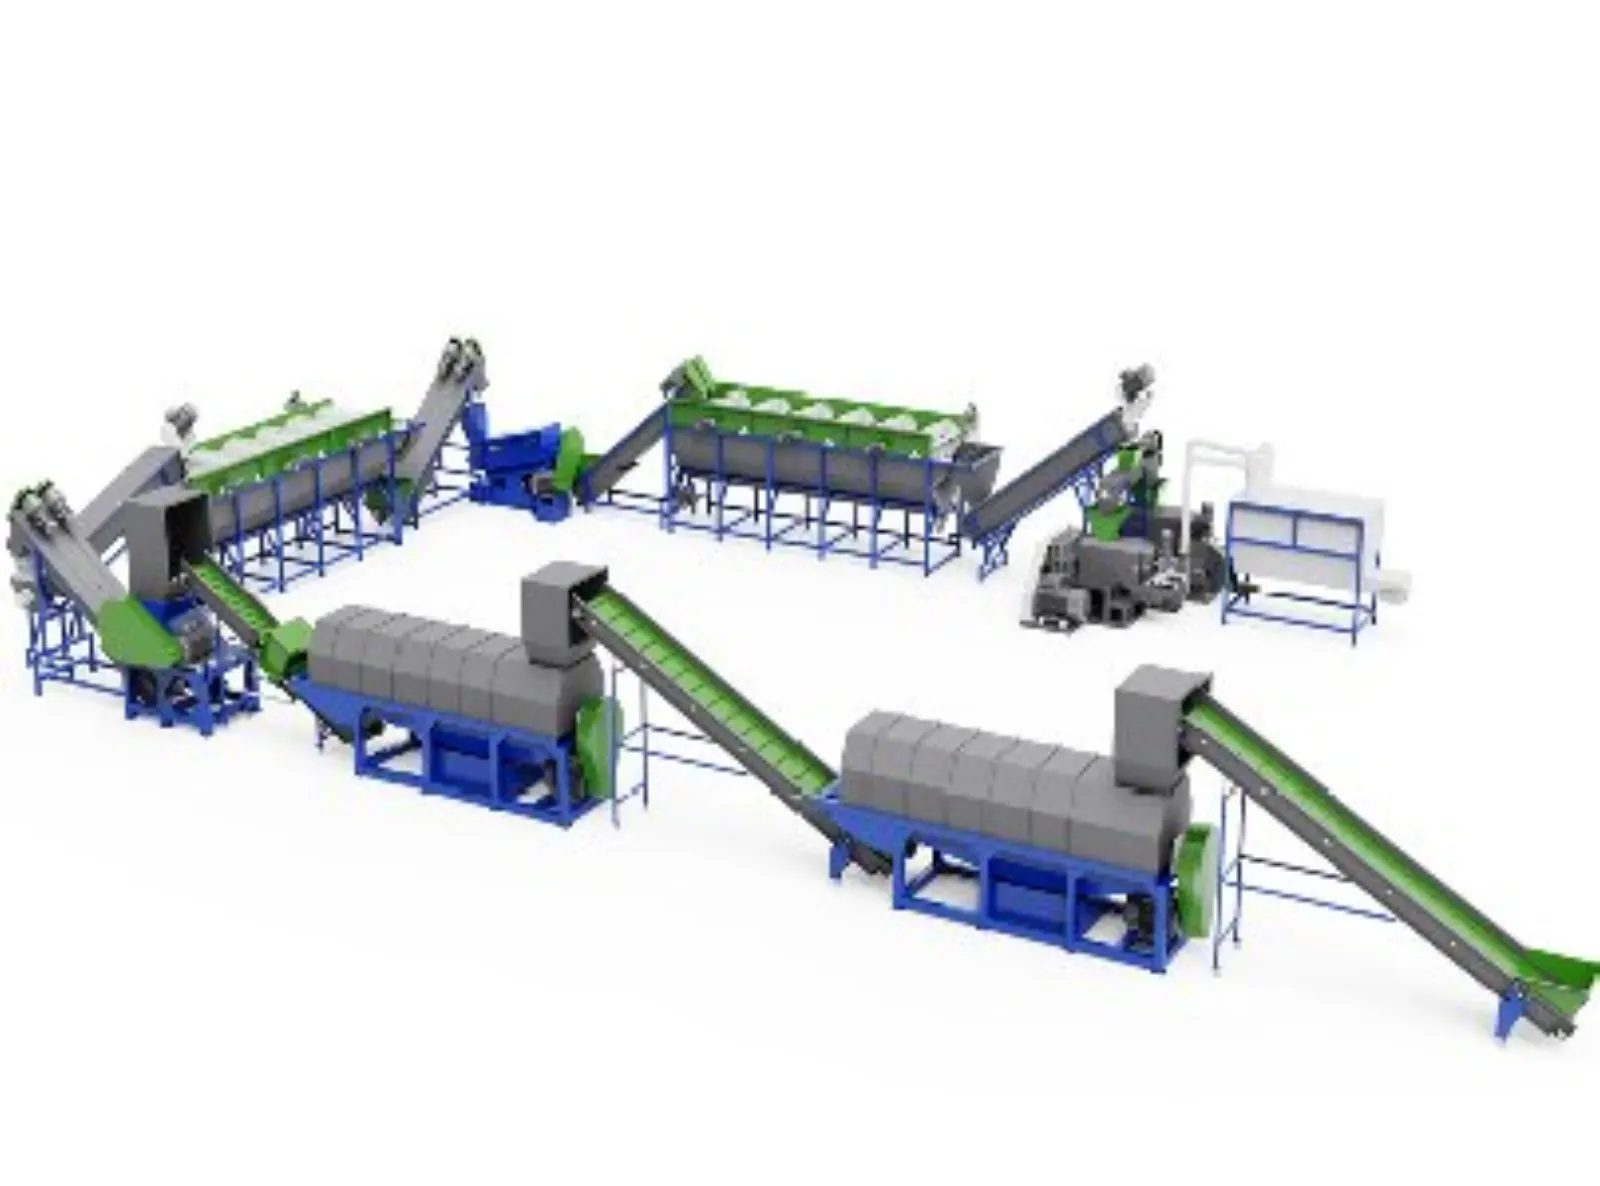
Линия грануляции может быть интегрирована с линией мойки в единую систему «мойка-грануляция». Такая интегрированная конфигурация сокращает перемещение материала и обеспечивает стабильное качество от хлопьев до гранул. См. нашу интегрированную систему мойки и грануляции для ознакомления с полной конфигурацией линии.
От гранул rPET к новым бутылкам и не только
ПЭТ-хлопья и гранулы rPET могут использоваться в трех основных направлениях: переработка «бутылка в бутылку», производство волокна, а также производство листовых материалов или упаковки.
Переработка «бутылка в бутылку»
Переработка «бутылка в бутылку» — это наиболее требовательный процесс. Гранулы rPET превращаются в преформы, которые затем нагреваются и выдуваются в новые ПЭТ-бутылки. Это применение требует чистоты пищевого уровня и стабильного качества гранул.
Производство волокна
Производство волокна — еще один крупный рынок. Чистые хлопья rPET можно нагревать и вытягивать в полиэфирное волокно, которое затем прядут в нити для текстиля, ковров, ремней безопасности и изоляционных материалов.
Листовые материалы и упаковка
Для производства термоформованных лотков, контейнеров и упаковочной пленки используются хлопья или гранулы rPET.
Выбор формы готовой продукции — хлопья или гранулы — зависит от целевого рынка и технических требований последующих процессов переработки.
Что определяет качество переработанных ПЭТ-хлопьев?
Качество переработанных ПЭТ-хлопьев определяется пятью факторами:
- Уровень загрязнения сырья: Сильно загрязненные бутылки требуют более интенсивной мойки и могут давать меньший выход готовой продукции.
- Точность сортировки: Неполное удаление ПВХ, металла или других пластиков приводит к загрязнению конечных хлопьев.
- Интенсивность и конфигурация мойки: Горячая мойка и многоступенчатое ополаскивание повышают чистоту хлопьев.
- Эффективность сепарации: Флотационная сепарация должна эффективно удалять крышки, этикетки и тяжелые примеси.
- Эффективность обезвоживания и сушки: Остаточная влажность влияет на стабильность при хранении и качество грануляции.
Каждый из этих факторов можно контролировать путем выбора оборудования и настройки технологического процесса.
Проектирование линии переработки ПЭТ-бутылок: производительность и конфигурация
Линия переработки ПЭТ-бутылок может быть сконфигурирована по-разному в зависимости от качества сырья, целевой чистоты продукта и формы конечного изделия. Три основных параметра конфигурации — это диапазон производительности, интенсивность мойки и наличие узла грануляции.
Диапазон производительности: Линии переработки ПЭТ-бутылок доступны с производительностью от 500 кг/ч до 6000 кг/ч и могут быть адаптированы в зависимости от доступности сырья и целевых показателей выхода.
Модульная конфигурация: Линия может быть сконфигурирована как:
- Базовая линия мойки для получения чистых хлопьев
- Линия мойки с узлом горячей мойки для сильно загрязненного сырья
- Комплексная линия мойки и грануляции для производства гранул rPET
Основные критерии выбора включают уровень загрязнения сырья, целевую чистоту хлопьев, форму конечного продукта, доступную площадь на объекте, а также наличие ресурсов воды и энергии.
Создайте линию переработки ПЭТ-бутылок вместе с Retech
Линия переработки ПЭТ-бутылок эффективна ровно настолько, насколько грамотно она сконфигурирована. Правильное сочетание процессов сортировки, мойки, сепарации, сушки и, при необходимости, грануляции определяет качество конечных хлопьев или гранул и, в конечном итоге, рентабельность производства.
Retech предлагает модульные решения Решения по переработке ПЭТ-бутылок с производительностью от 500 кг/ч до 6000 кг/ч, с конфигурациями, адаптированными к качеству сырья, целевой чистоте продукта и последующему применению. Независимо от того, нужна ли вам отдельная линия мойки или комплексная система «от мойки до грануляции», наша команда поможет спроектировать линию, соответствующую требованиям вашего проекта.
Свяжитесь с нами чтобы обсудить ваш проект по переработке ПЭТ-бутылок и запросить индивидуальное решение.
Часто задаваемые вопросы
В чем разница между ПЭТ-хлопьями и ПЭТ-гранулами?
ПЭТ-хлопья — это фрагменты неправильной формы, получаемые путем дробления бутылок. ПЭТ-гранулы — это однородные сферические частицы, получаемые путем плавления и нарезки хлопьев. Хлопья обычно продаются производителям волокна или листовых материалов, в то время как гранулы используются для переработки «бутылка в бутылку» и литья под давлением.
Почему флотационная сепарация важна для ПЭТ-бутылок?
ПЭТ имеет более высокую плотность, чем вода, поэтому ПЭТ-хлопья тонут, а крышки и этикетки из ПП/ПЭВП всплывают. Флотационная сепарация эффективно удаляет эти легкие примеси, а также тяжелые загрязнения, такие как песок и металл.
Каким должен быть уровень влажности ПЭТ-флексов перед грануляцией?
Высушенные ПЭТ-флексы обычно имеют влажность ≤1%. Более низкая влажность снижает риск гидролиза во время экструзии и улучшает качество гранул.
Можно ли позже дооснастить линию мойки ПЭТ секцией грануляции?
Да. Модульная конструкция линии позволяет расширить линию мойки секцией грануляции при изменении производственных требований.
Какие диапазоны производительности доступны для линии переработки ПЭТ-бутылок?
Стандартная производительность варьируется от 500 кг/ч до 6000 кг/ч, с возможностью адаптации в зависимости от сырья и требований проекта.
ОБ ЭТОМ ОБНОВЛЕНИИ
Опубликовано Команда маркетинга и коммуникаций Retech
Команда маркетинга и коммуникаций Retech публикует официальные новости компании, информацию о выставках, обновления с производства, этапы реализации проектов и анонсы продукции.
По техническим вопросам, касающимся систем переработки пластика, пожалуйста, обращайтесь в наш инженерный отдел.