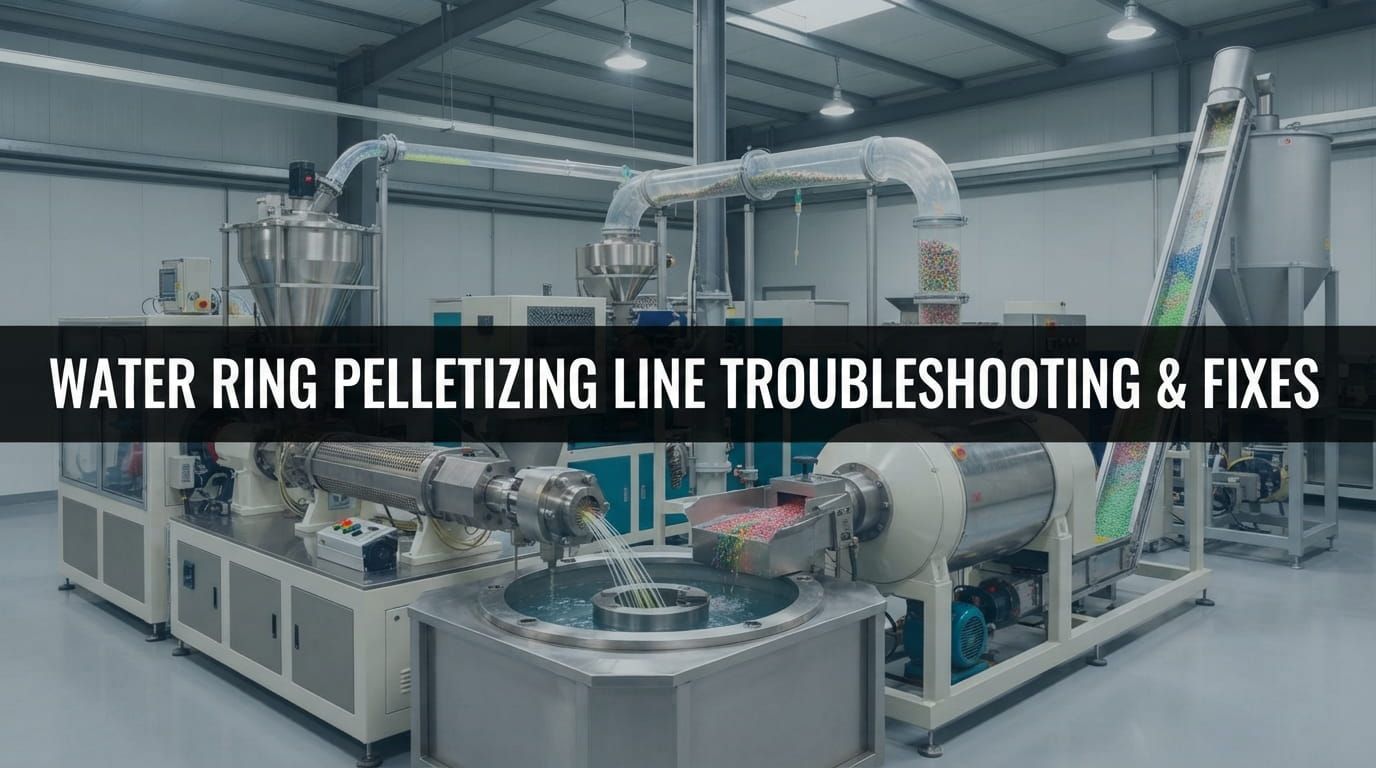
A operação de uma linha de produção de granulação por anel de água exige um controle preciso sobre a temperatura, o alinhamento mecânico e a alimentação de material para garantir uma produção estável. Ao processar material reciclado de poliolefinas, como flocos de PEAD ou PP, falhas operacionais inesperadas podem prejudicar a eficiência da fábrica e reduzir a qualidade dos grânulos.
Este guia técnico descreve as falhas comuns, as causas raízes e as soluções de engenharia práticas para o sistema de granulação por anel de água, visando ajudar os operadores da fábrica a minimizar o tempo de inatividade.
1. A extrusora não gira
Quando a extrusora principal para de girar repentinamente, a produção é interrompida imediatamente. Ignorar esse problema pode causar danos graves à caixa de engrenagens e ao motor de acionamento.
- Causas raízes: Objetos metálicos estranhos não fundidos entrando nos filetes da rosca, ou zonas de temperatura do cilindro ajustadas muito baixas para plastificar o material adequadamente.
- Soluções de engenharia: Desligue o sistema com segurança, remova e limpe a rosca contaminada e certifique-se de que os detectores de metal a montante estejam totalmente operacionais. Aumente a temperatura de aquecimento até o ponto de processamento especificado antes de tentar reiniciar.
2. A temperatura não atinge o valor alvo
Uma zona de aquecimento da extrusora que não atinge a temperatura alvo cria uma fusão irregular e provoca flutuações de pressão.
- Causas raízes: Anéis de aquecimento danificados, um interruptor monofásico desligado no painel elétrico ou um sensor de termopar quebrado.
- Soluções de engenharia: Teste e substitua os anéis de aquecimento danificados imediatamente. Verifique o painel elétrico para garantir que o interruptor monofásico esteja fechado. Substitua os termopares quebrados para restaurar o feedback preciso da temperatura.
3. Transbordamento de material na porta de ventilação
O material fundido saindo pela porta de ventilação a vácuo indica uma restrição severa de fluxo ou acúmulo de voláteis dentro do cilindro.
- Causas raízes: Matérias-primas impuras, um trocador de tela entupido, temperatura da matriz excessivamente baixa ou um lábio da matriz bloqueado.
- Soluções de engenharia: Substitua a tela do filtro entupida para aliviar a contrapressão. Aumente a temperatura da matriz e limpe o lábio da matriz completamente. Se a contaminação for severa, remova e limpe a rosca principal.
4. Os grânulos aglomeram-se e não se separam
Quando os grânulos produzidos grudam uns nos outros em vez de se separarem em grânulos de anel de água limpos, a eficiência da embalagem e do resfriamento a jusante é prejudicada.
- Causas raízes: Folga mecânica excessiva entre o cortador rotativo e o lábio da matriz, entalhes na lâmina do cortador, temperatura da água excessivamente alta ou fluxo de água insuficiente.
- Soluções de engenharia: Desmonte e reajuste o conjunto do cortador para que as lâminas fiquem bem ajustadas contra o lábio da matriz. Diminua a temperatura da água de resfriamento ou aumente o fornecimento de água para garantir a solidificação rápida dos grânulos.
5. Tamanho de grânulo irregular
Dimensões inconsistentes dos grânulos geram rejeições no controle de qualidade e complicam os processos subsequentes de moldagem por injeção ou sopro de filme.
- Causas raízes: Velocidade da extrusora principal excessivamente alta, levando a uma descarga de material instável e falta de material na garganta de alimentação.
- Soluções de engenharia: Reduza a velocidade da máquina principal para corresponder à taxa de alimentação estável. Mantenha um nível de material consistente e suficiente na garganta de alimentação para estabilizar a produção.
Protocolos de segurança essenciais para manutenção e operação
A solução de problemas adequada deve estar sempre alinhada com regras rígidas de segurança da fábrica para proteger os operadores contra riscos de alta temperatura e mecânicos:
- Segurança elétrica: Corte completamente todas as fontes de energia relevantes antes de entrar no compartimento do compactador ou inspecionar componentes elétricos. Limpe bem os contatores se a máquina estiver parada para evitar faíscas causadas por poeira.
- Proteção pessoal: Os operadores devem usar luvas, óculos de proteção e equipamentos de alta temperatura ao substituir telas de filtro, inspecionar aberturas de vácuo ou desmontar moldes e roscas para evitar queimaduras por vapor e térmicas.
- Detecção de metais: Quando o detector de metais disparar, inspecione a correia transportadora imediatamente e reinicie a linha apenas após todos os contaminantes metálicos serem removidos.
Otimize o desempenho da sua linha de reciclagem com a Retech Machine
Prevenir falhas frequentes no equipamento começa com a escolha de máquinas de reciclagem robustas e bem projetadas para ambientes industriais exigentes.
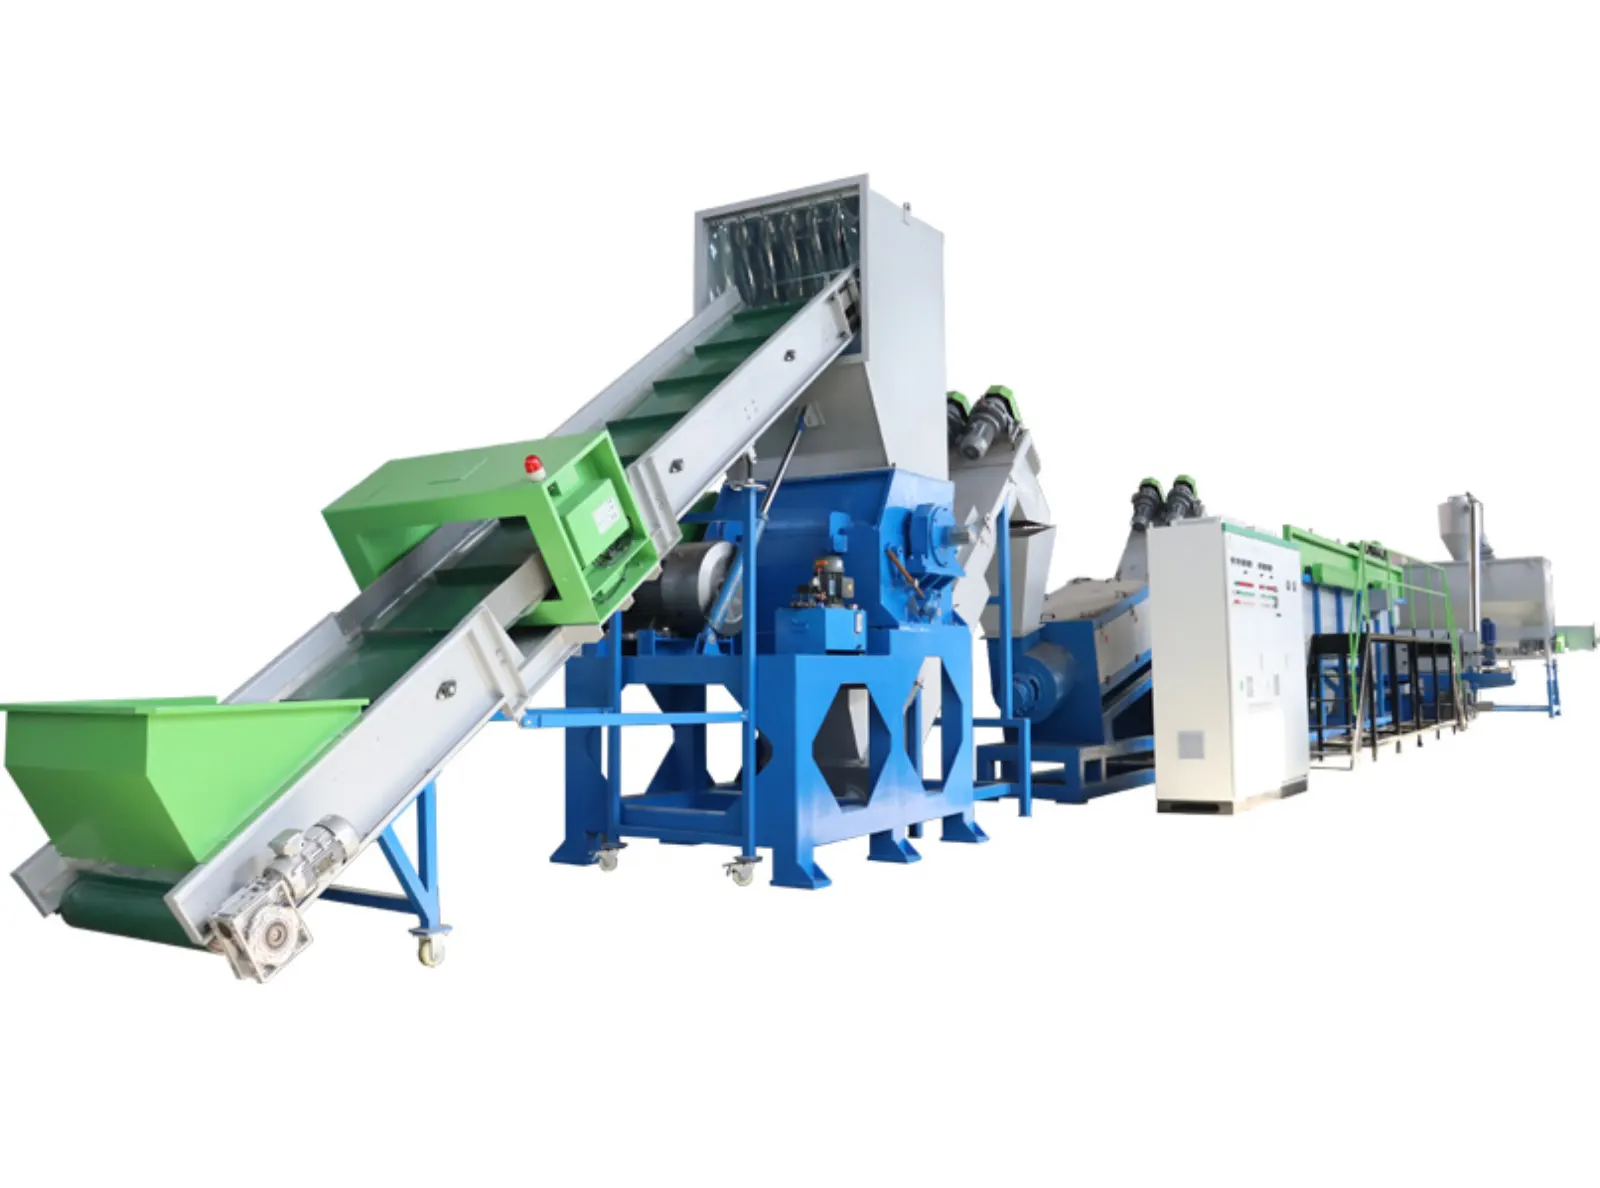
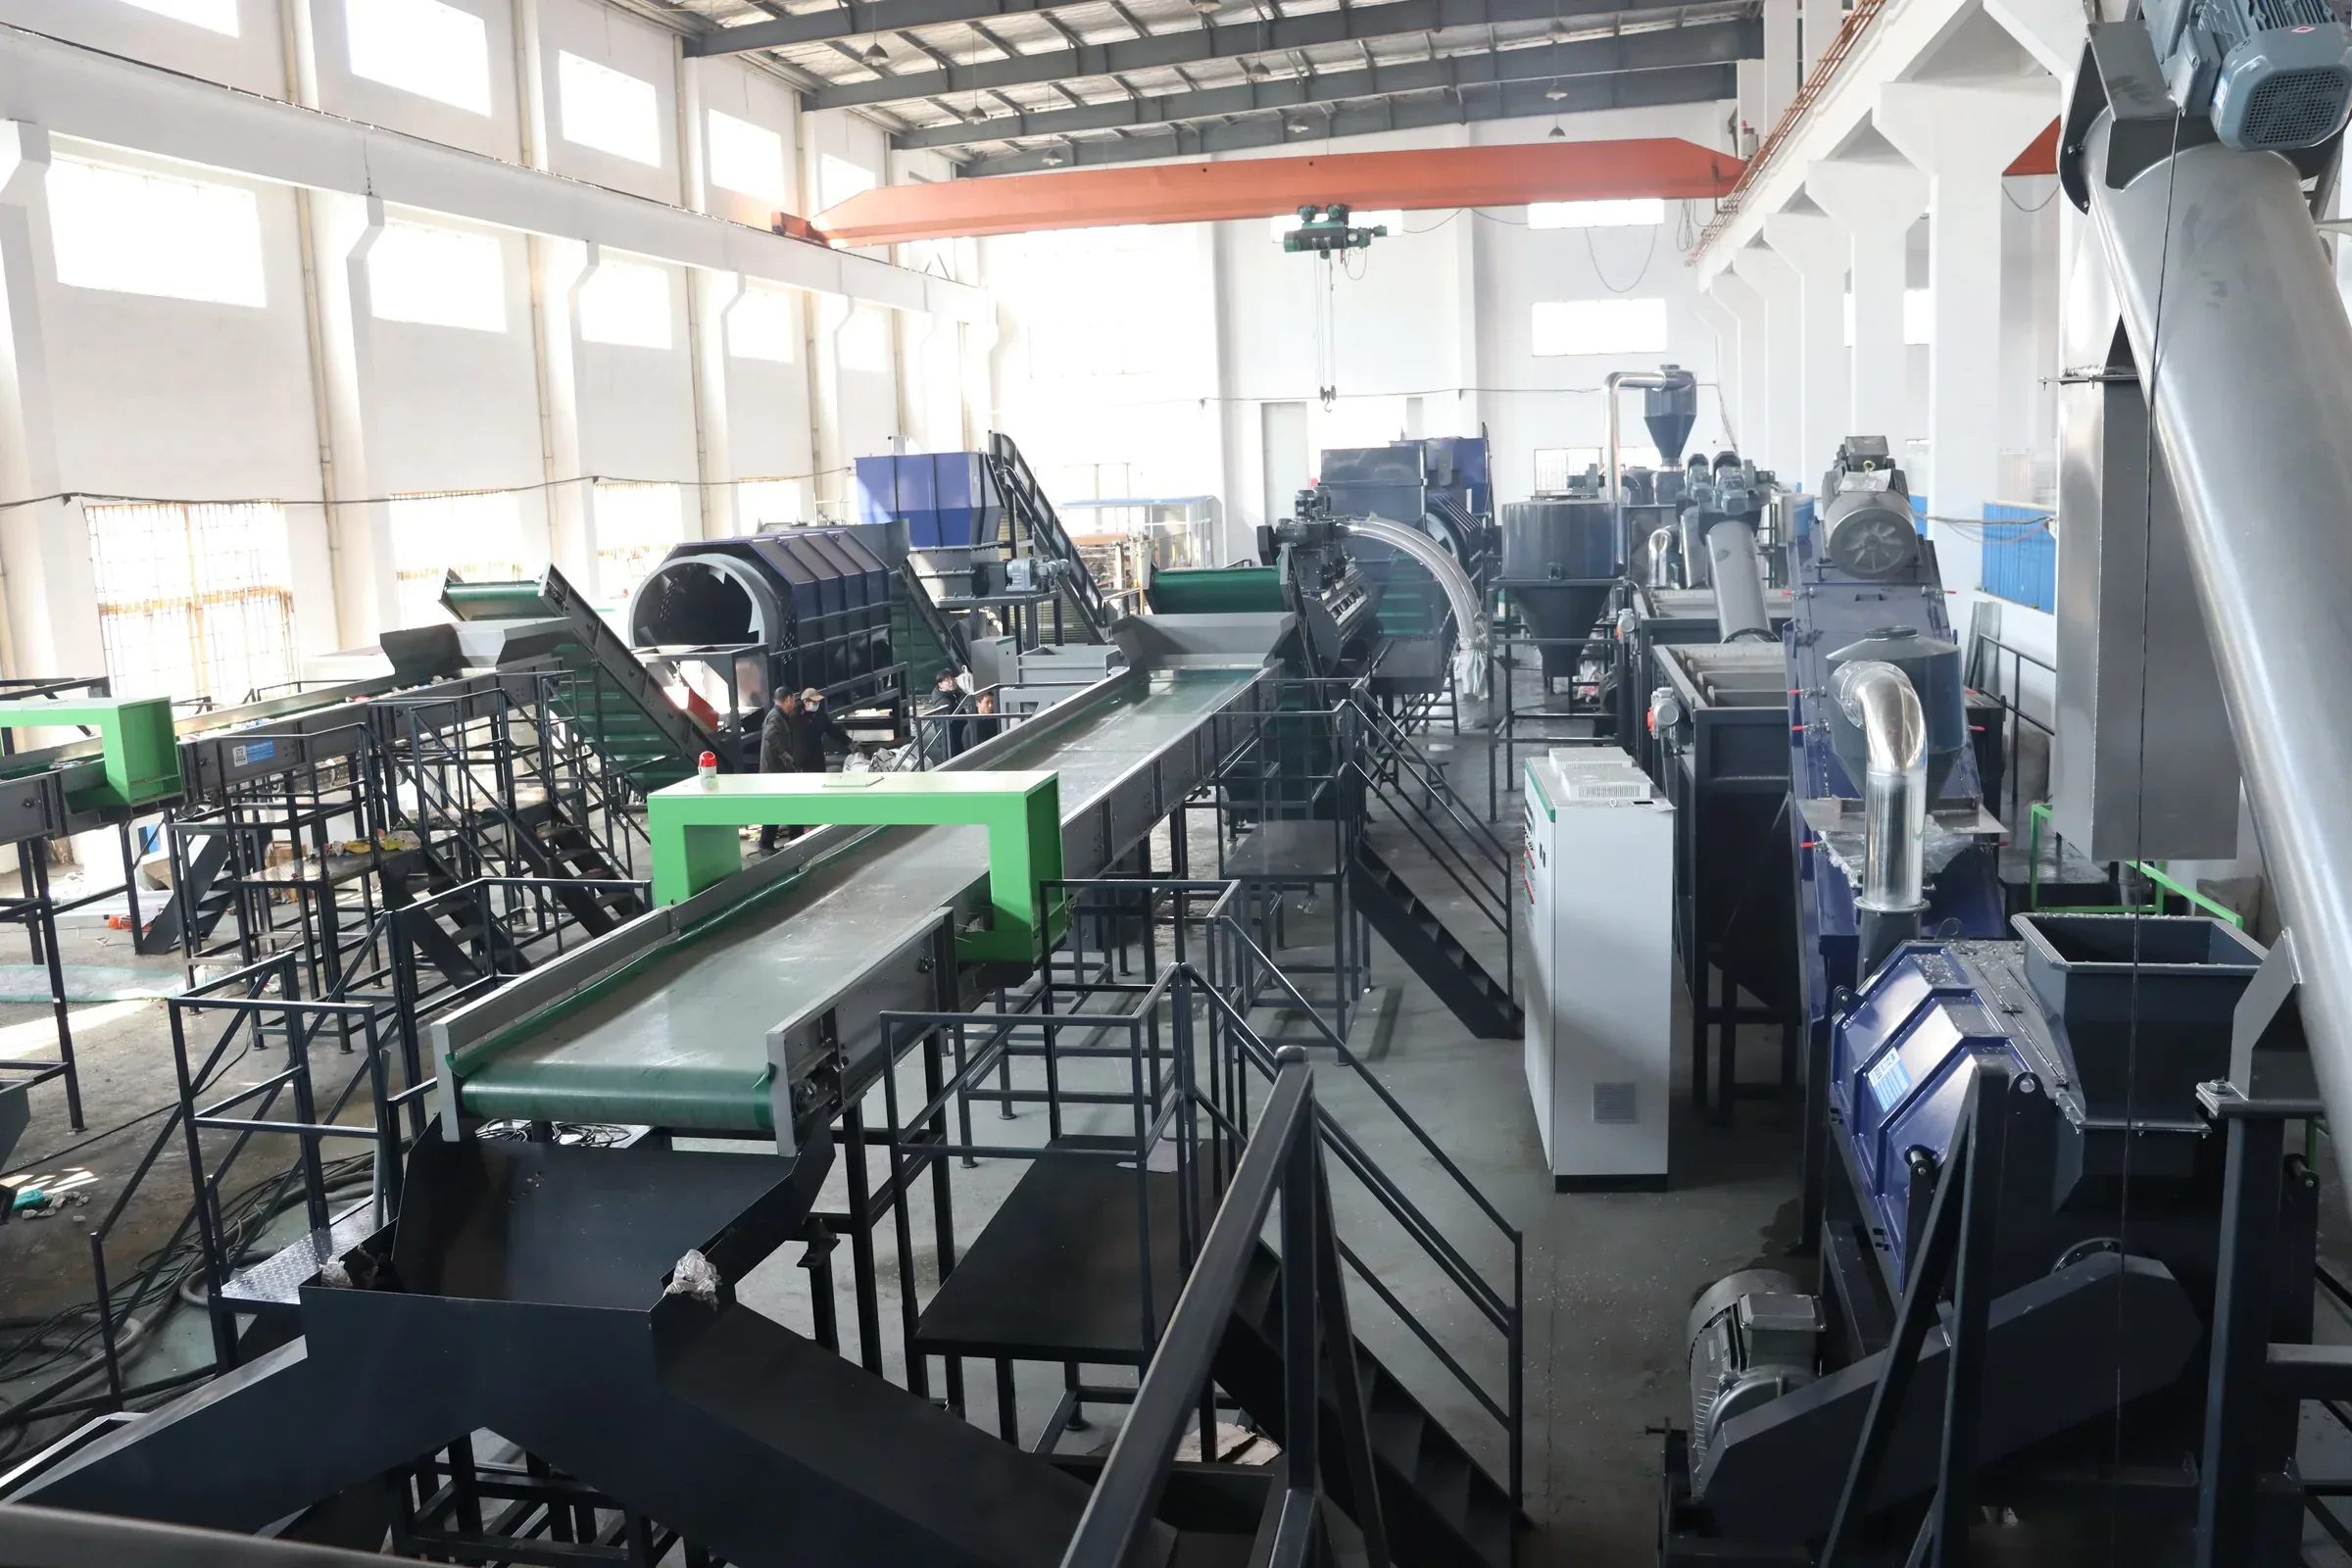
Retech Machine fabrica sistemas de reciclagem de plástico de alto desempenho, incluindo linhas avançadas de granulação de plástico, trituradores de alta resistência e extrusoras industriais projetadas para estabilidade operacional a longo prazo.
Entre em contato com a equipe de engenharia da Retech Machine hoje mesmo para obter suporte técnico, peças de reposição ou layouts de fábrica personalizados para manter sua instalação de reciclagem operando com eficiência máxima.
SOBRE ESTA ATUALIZAÇÃO
Publicado pela equipe de Marketing e Comunicação da Retech
A equipe de Marketing e Comunicação da Retech publica notícias oficiais da empresa, informações sobre exposições, atualizações da fábrica, marcos de projetos e anúncios de produtos.
Para questões técnicas sobre sistemas de reciclagem de plástico, entre em contato com nossa equipe de engenharia.