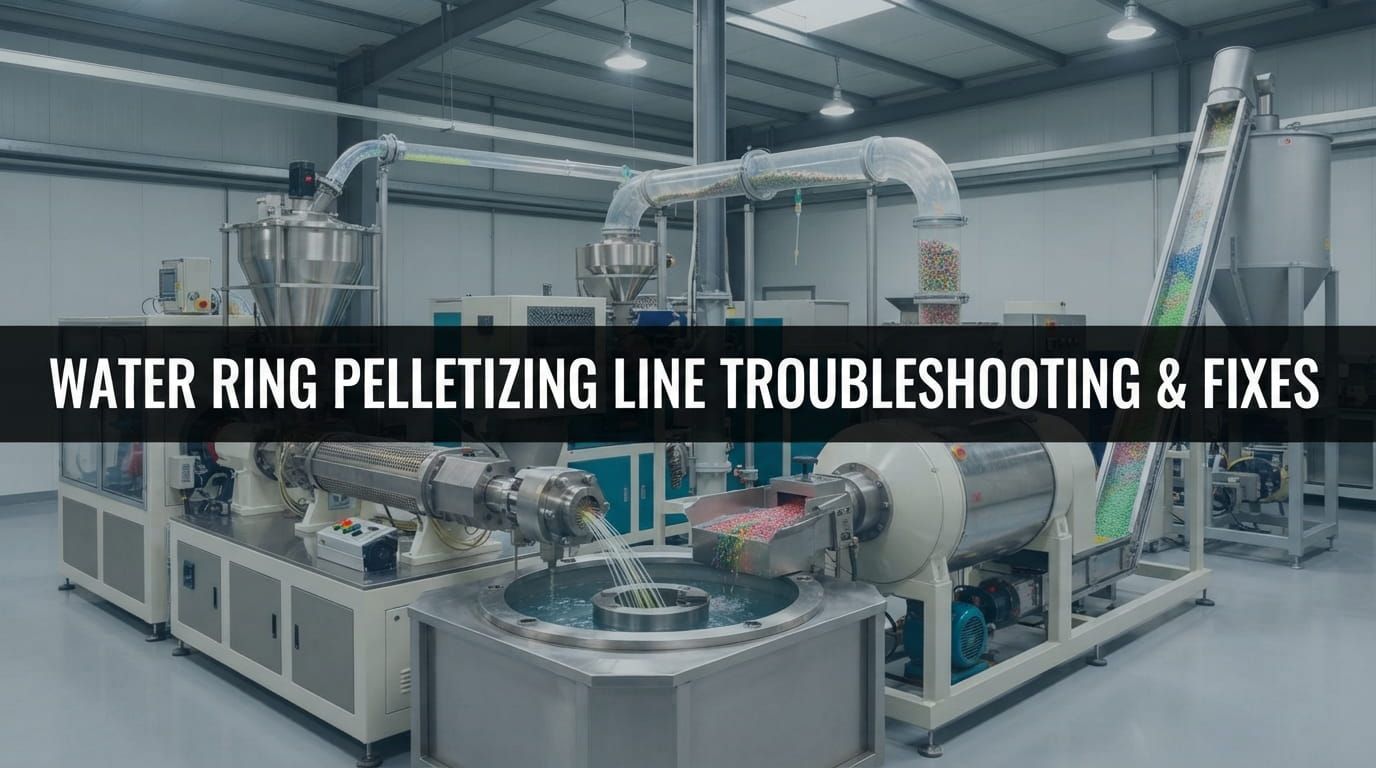
Der Betrieb einer Wasserring-Granulieranlage erfordert eine präzise Steuerung von Temperatur, mechanischer Ausrichtung und Materialzufuhr, um einen stabilen Ausstoß zu gewährleisten. Bei der Verarbeitung von Polyolefin-Mahlgut wie HDPE- oder PP-Flakes können unerwartete Betriebsstörungen die Anlageneffizienz beeinträchtigen und die Granulatqualität mindern.
Dieser technische Leitfaden beschreibt die häufigsten Fehler, deren Ursachen und praktische technische Lösungen für das Wasserring-Granuliersystem, um Anlagenbetreibern dabei zu helfen, Ausfallzeiten zu minimieren.
1. Extruder dreht sich nicht
Wenn der Hauptextruder plötzlich stoppt, kommt die Produktion sofort zum Erliegen. Das Ignorieren dieses Problems riskiert schwere Schäden am Getriebe und am Antriebsmotor.
- Ursachen: Nicht geschmolzene Metallfremdkörper in den Schneckengängen oder zu niedrig eingestellte Zylindertemperaturen, die eine ordnungsgemäße Plastifizierung des Materials verhindern.
- Technische Lösungen: Fahren Sie das System sicher herunter, entfernen und reinigen Sie die kontaminierte Schnecke und stellen Sie sicher, dass vorgeschaltete Metalldetektoren voll funktionsfähig sind. Erhöhen Sie die Heiztemperatur auf den spezifizierten Verarbeitungspunkt, bevor Sie einen Neustart versuchen.
2. Temperatur erreicht den Zielwert nicht
Eine Extruder-Heizzone, die ihre Zieltemperatur nicht erreicht, führt zu ungleichmäßigem Schmelzen und löst Druckschwankungen aus.
- Ursachen: Beschädigte Heizringe, ein ausgeschalteter einphasiger Schalter im Schaltschrank oder ein defekter Thermoelementsensor.
- Technische Lösungen: Testen und ersetzen Sie beschädigte Heizringe umgehend. Überprüfen Sie den Schaltschrank, um sicherzustellen, dass der einphasige Schalter geschlossen ist. Ersetzen Sie defekte Thermoelemente, um eine genaue Temperaturrückmeldung wiederherzustellen.
3. Materialüberlauf an der Entgasungsöffnung
Wenn Schmelze aus der Vakuum-Entgasungsöffnung austritt, deutet dies auf eine starke Durchflussbeschränkung oder eine Ansammlung von flüchtigen Stoffen im Zylinder hin.
- Ursachen: Verunreinigte Rohstoffe, ein verstopfter Siebwechsler, eine zu niedrige Düsenkopftemperatur oder eine blockierte Düsenlippe.
- Technische Lösungen: Tauschen Sie das verstopfte Filtersieb aus, um den Gegendruck zu verringern. Erhöhen Sie die Düsenkopftemperatur und reinigen Sie die Düsenlippe gründlich. Bei starker Verschmutzung ziehen Sie die Hauptschnecke heraus und reinigen Sie diese.
4. Granulat verklumpt und lässt sich nicht trennen
Wenn das ausgegebene Granulat zusammenklebt, anstatt sich in sauberes Wasserring-Granulat zu trennen, leiden die Effizienz der nachgeschalteten Verpackung und Kühlung.
- Ursachen: Zu großer mechanischer Spalt zwischen dem rotierenden Messer und der Düsenlippe, Kerben am Messerblatt, zu hohe Wassertemperatur oder unzureichender Wasserdurchfluss.
- Technische Lösungen: Demontieren und justieren Sie die Messereinheit neu, sodass die Messer fest an der Düsenlippe anliegen. Senken Sie die Kühlwassertemperatur oder erhöhen Sie die Wasserzufuhr, um eine schnelle Erstarrung des Granulats zu gewährleisten.
5. Ungleichmäßige Granulatgröße
Inkonsistente Granulatabmessungen führen zu Ausschuss bei der Qualitätskontrolle und erschweren nachfolgende Spritzguss- oder Blasformprozesse.
- Ursachen: Zu hohe Hauptextrudergeschwindigkeit, die zu einem instabilen Materialaustrag und Unterversorgung am Einzug führt.
- Technische Lösungen: Reduzieren Sie die Geschwindigkeit der Hauptmaschine, um sie an die stabile Zuführrate anzupassen. Halten Sie ein konstantes und ausreichendes Materialniveau am Einzug, um den Ausstoß zu stabilisieren.
Wichtige Sicherheitsprotokolle für Wartung und Betrieb
Die Fehlerbehebung muss immer mit strengen Anlagensicherheitsregeln im Einklang stehen, um das Bedienpersonal vor hohen Temperaturen und mechanischen Gefahren zu schützen:
- Elektrische Sicherheit: Trennen Sie alle relevanten Stromversorgungen vollständig, bevor Sie den Kompaktierer betreten oder elektrische Komponenten inspizieren. Reinigen Sie die Schütze gründlich, falls die Maschine längere Zeit stillstand, um durch Staub verursachte Funkenbildung zu vermeiden.
- Persönlicher Schutz: Das Bedienpersonal muss beim Austausch von Filtersieben, bei der Inspektion von Vakuumöffnungen oder bei der Demontage von Werkzeugen und Schnecken Handschuhe, Schutzbrillen und hitzebeständige Schutzkleidung tragen, um Dampf- und Verbrennungsgefahren zu vermeiden.
- Metalldetektion: Wenn der Metalldetektor Alarm schlägt, inspizieren Sie sofort das Förderband und starten Sie die Anlage erst wieder, nachdem alle Metallverunreinigungen vollständig entfernt wurden.
Optimieren Sie die Leistung Ihrer Recyclinganlage mit Retech Machine
Die Vermeidung häufiger Anlagendefekte beginnt mit der Wahl robuster, technisch ausgereifter Recyclingmaschinen, die für anspruchsvolle industrielle Umgebungen konzipiert sind.
Retech Machine stellt leistungsstarke Kunststoff-Recyclingsysteme her, einschließlich fortschrittlicher Kunststoff-Granulieranlagen, Hochleistungs-Zerkleinerer und industrielle Extruder, die auf langfristige Betriebsstabilität ausgelegt sind.
Kontaktieren Sie das Engineering-Team von Retech Machine heute für technischen Support, Ersatzteile oder maßgeschneiderte Anlagenlayouts, damit Ihre Recyclinganlage mit maximaler Effizienz läuft.
ÜBER DIESES UPDATE
Veröffentlicht vom Retech Marketing & Communications Team
Das Marketing- und Kommunikationsteam von Retech veröffentlicht offizielle Unternehmensnachrichten, Informationen zu Messen, Fabrik-Updates, Projektmeilensteine und Produktankündigungen.
Bei technischen Fragen zu Kunststoffrecyclingsystemen wenden Sie sich bitte an unser Engineering-Team.