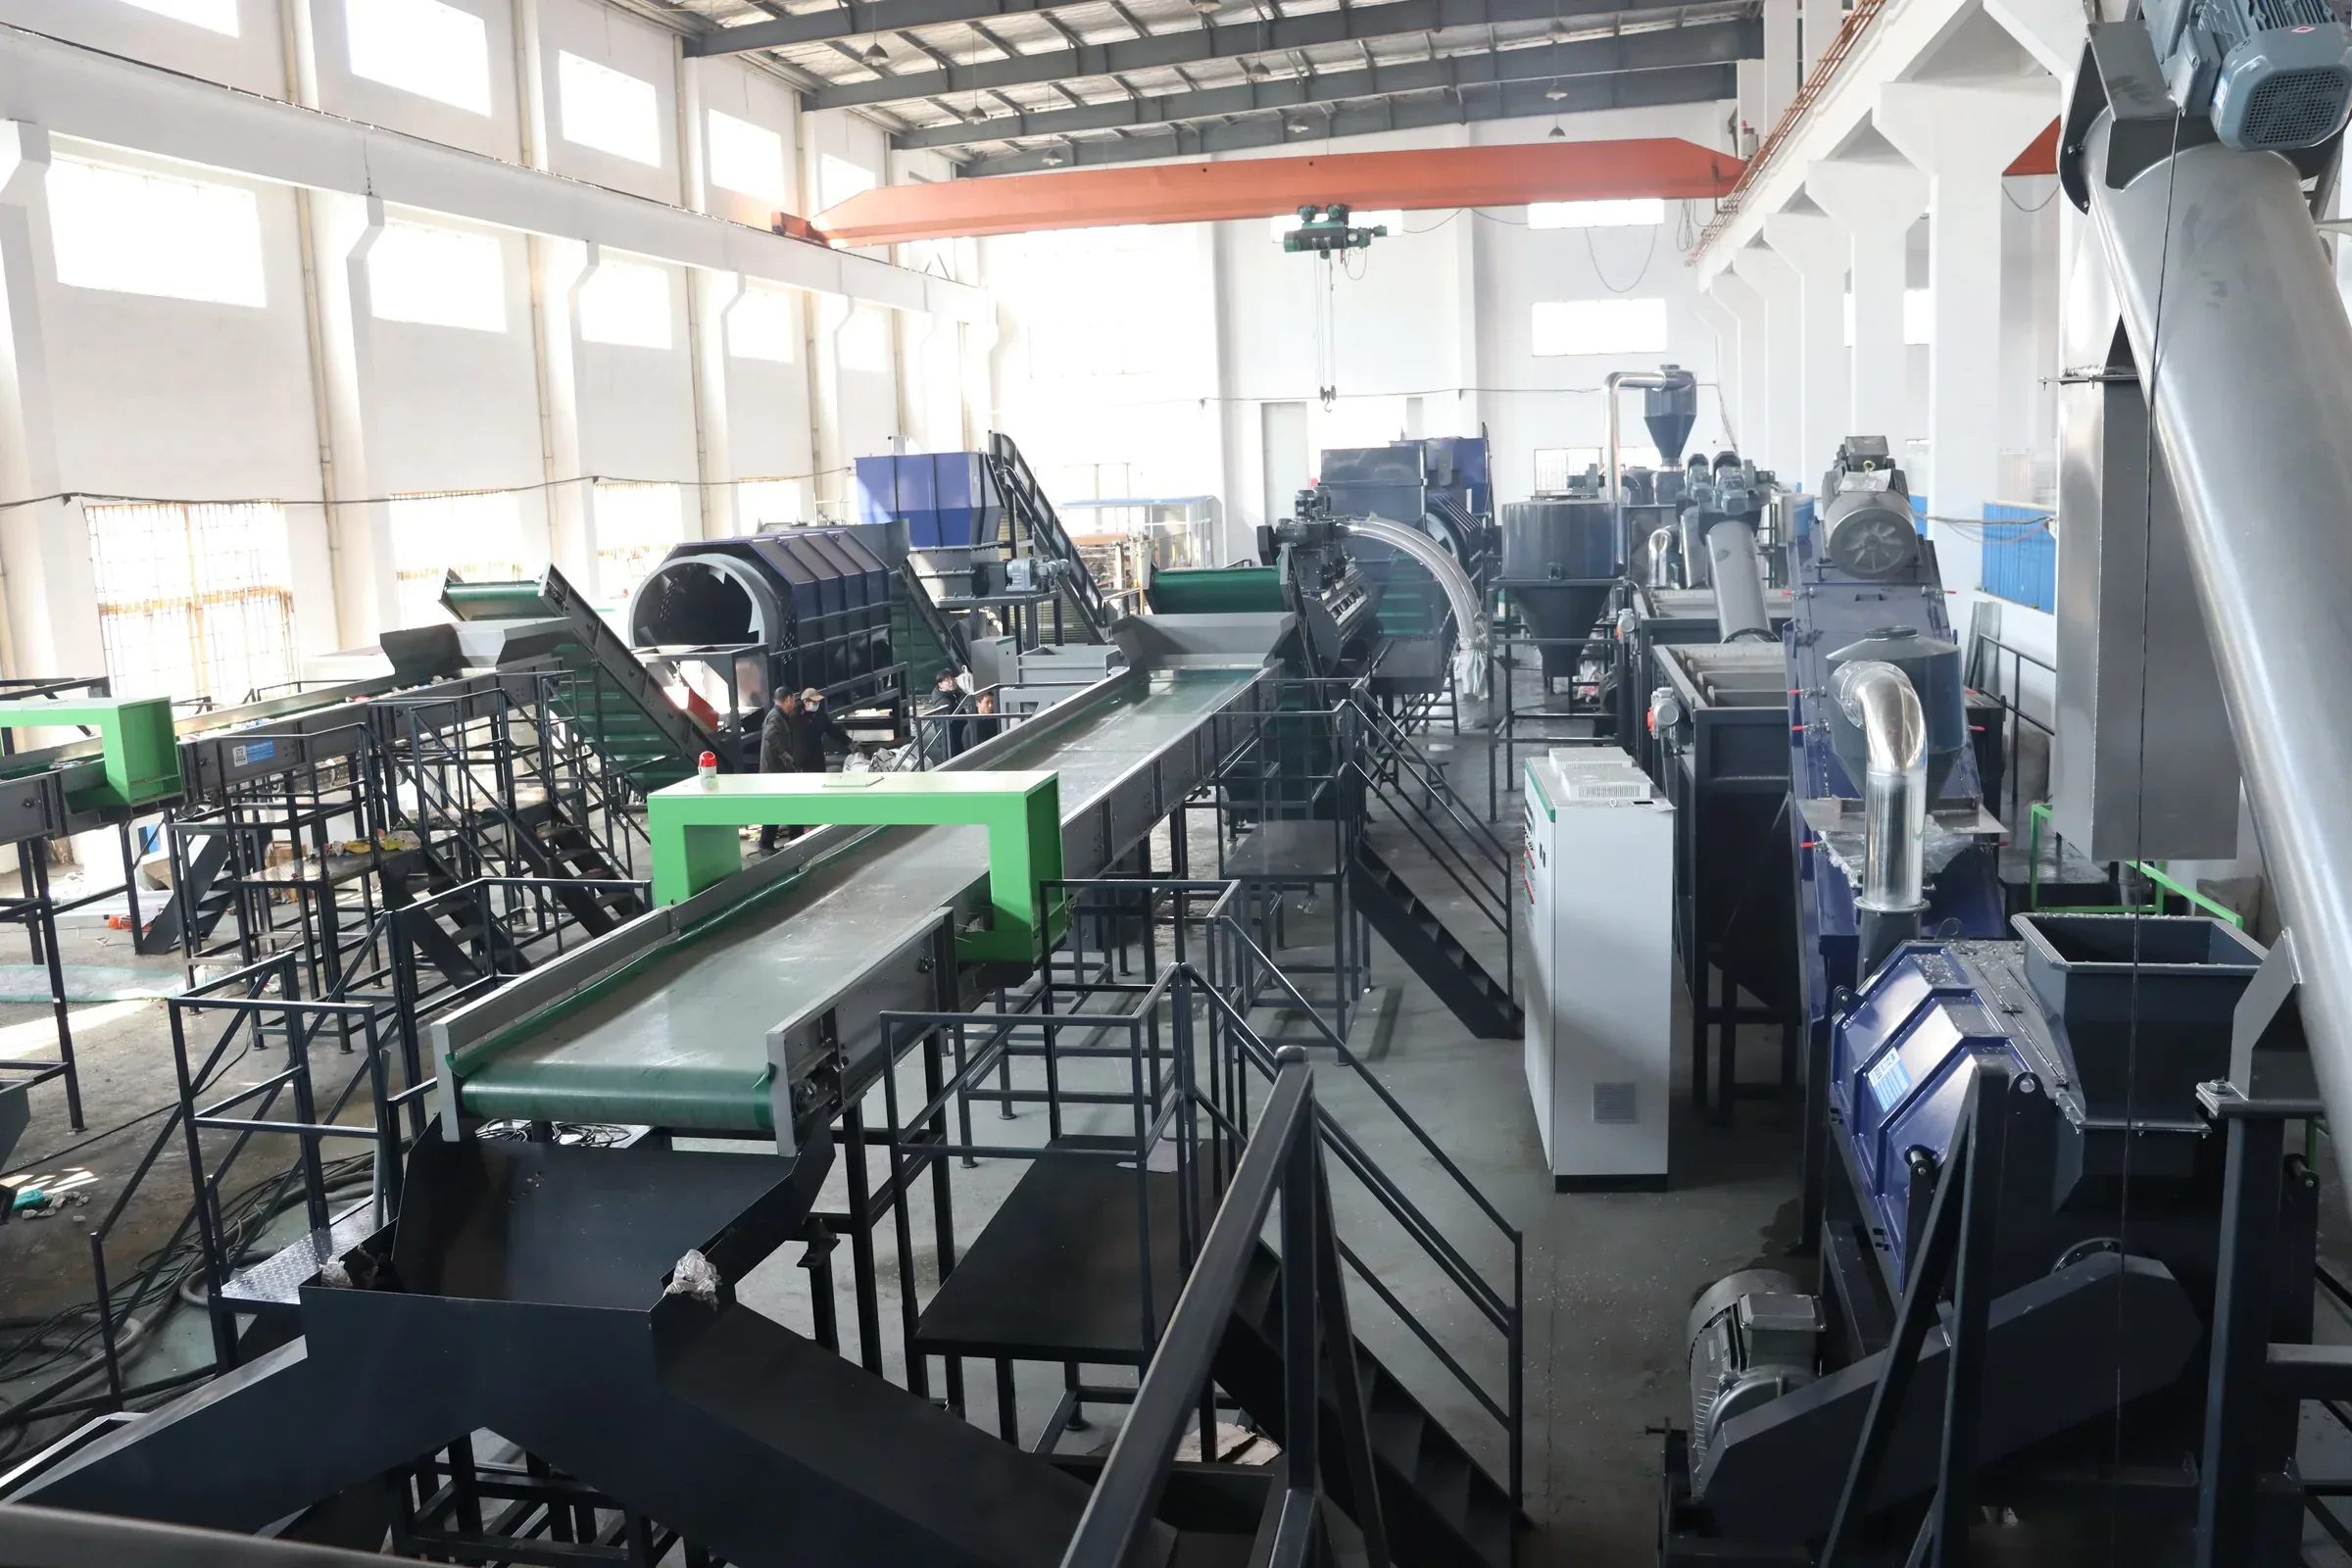
Bir PET şişe yıkama hattı uzun vadeli bir sermaye yatırımıdır. Seçtiğiniz konfigürasyon, ekipmanın kullanım ömrü boyunca ürün kalitenizi, işletme maliyetinizi ve satış yapabileceğiniz pazarları belirler. Buradaki zorluk, "kapasite" ve "konfigürasyon" terimlerinin farklı tedarikçiler için farklı anlamlara gelmesidir.
Seçim süreci sırasıyla beş adımı takip eder:
- Hedef pazarınızı tanımlayın: elyaf, gıda sınıfı veya şişeden şişeye (bottle-to-bottle).
- Hammadde girişinizi değerlendirin: kirlilik seviyesi, renk karışımı ve nem.
- İhtiyacınız olan satılabilir çıktıya uygun tasarım girişini hesaplayın.
- Soğuk yıkama ile sıcak yıkama arasında seçim yapın.
- Altyapı ve saha koşullarını kontrol edin, ardından fiyat teklifi talebini hazırlayın.
Bu kılavuz, karar vermeniz için gereken parametreler ve kontrol listeleriyle birlikte her adımı açıklamaktadır.
PET Şişe Yıkama Hattı İçin "Kapasite" Ne Anlama Gelir?
Kapasite tek bir sayı değildir. Tedarikçiler bu terimi en az beş farklı rakamı tanımlamak için kullanırlar ve bunlardan sadece biri tesisin gerçekte ne kadar satış yapabileceğini gösterir. Satılabilir çıktı, alıcınızın yazılı şartnamesini karşılayan kuru PET çapak kütlesidir ve proje planlaması için önemli olan tek kapasite rakamı budur.
Beş kapasite teriminin farklı anlamları vardır ve bunları birbirine karıştırmak, yanlış fiyatlandırılmış hatlara ve kaçırılan üretim hedeflerine yol açar.
- Tasarım besleme hızı: nem, sıvı, kapaklar, etiketler ve kir dahil olmak üzere, proses sınırına giren PET şişe beslemesinin kütlesi.
- Ara kapasite: ıslak veya kuru olabilen ve hala kirletici maddeler içerebilen, belirli bir makineden veya aşamadan geçen kütle.
- Satılabilir çıktı: üzerinde anlaşılan bir numune alma ve test yöntemiyle ölçülen, alıcının yazılı şartnamesini karşılayan kuru PET çapak.
- İsim plakası hızı: bir makine için belirtilen koşullar altında üretici tarafından verilen değerdir; bitişik aşamalar bunu desteklemeyebilir.
- Planlanan çıktı: kullanılabilirlik, temizlik ve değişim süreleri hesaba katıldıktan sonra planlanan bir vardiya, gün veya yıl boyunca elde edilen satılabilir üretim.
Fiyat teklifi istediğinizde, tedarikçiden hem tasarım besleme hızını hem de garanti edilen satılabilir çıktıyı, varsayılan hammadde bileşimi ve çıktı şartnamesi ile birlikte belirtmesini isteyin. Temiz şişe varsayımlarına göre boyutlandırılmış bir hat, kapak, etiket, sıvı, kir ve PET olmayan maddeler içeren ıslak balyalar aldığında üretim hedefini tutturamayabilir.
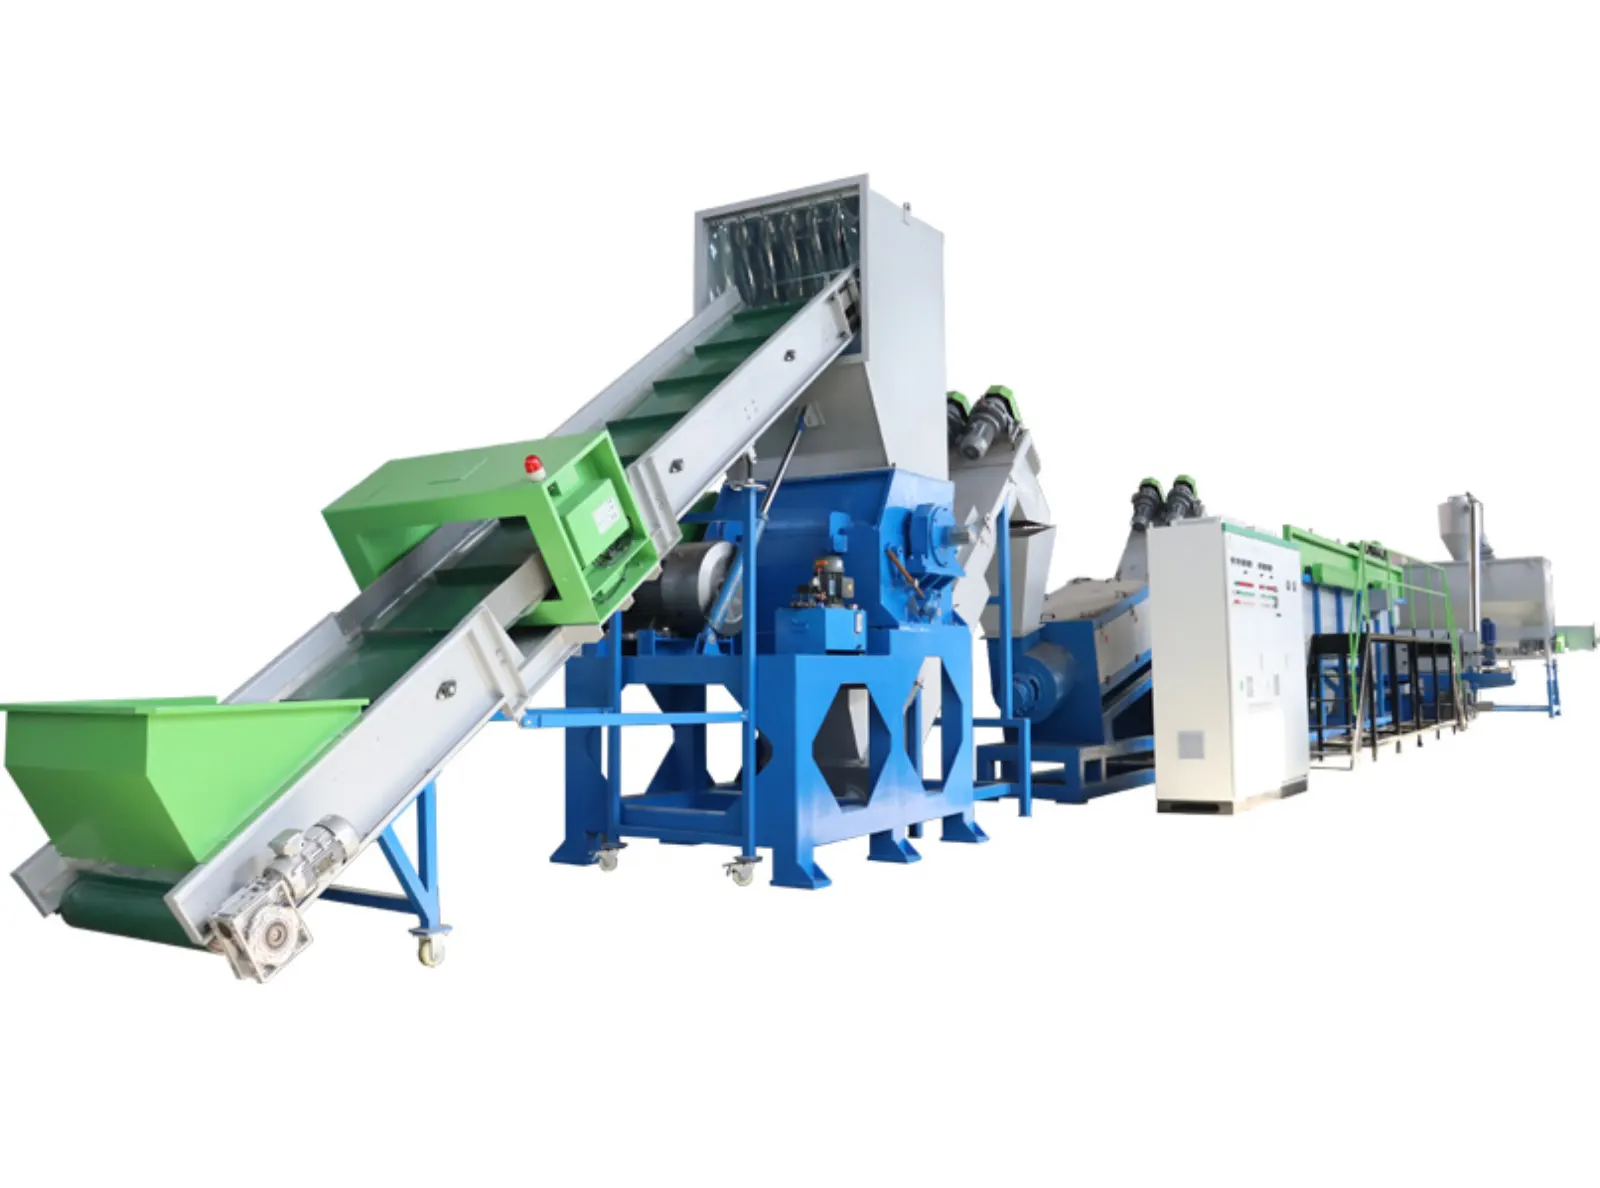
Retech'in PET şişe yıkama hattı 1.000, 3.000 ve 5.000 kg/saat (RM-1000, RM-3000, RM-5000) standart kapasitelerini kapsar ve 500 ile 6.000 kg/saat arasında özelleştirme imkanı sunar. Bu rakamlar hat kapasitesini ifade eder. Garanti edilen satılabilir çıktı, her proje için üzerinde anlaşılan hammaddeye ve çıktı şartnamesine bağlıdır.
PET Şişe Hammaddesi Nasıl Değerlendirilir?
Tedarikçiler, mevsimler ve toplama sistemleri genelinde temsili numuneler toplayın, ardından ekipman konfigürasyonlarını karşılaştırmadan önce bileşimi ağırlık bazında ölçün. Ekipman konfigürasyonunu hammadde bileşimi belirler, tersi değil.
Aşağıdakileri ölçün:
- Ağırlık bazında PET şişe içeriği
- Kapaklar ve halkalar
- Etiketler ve sleeve malzemesi
- PVC ve HDPE dahil PET olmayan kaplar
- Metaller
- İnce parçalar ve kir
- Tutulan sıvı ve nem
- Alıcınızın belirli bir çapak akışı gerektirmesi durumunda ayrı olarak kaydedilen renkli ve opak PET
Balyaların bileşimi hem kütle dengesini hem de ekipman yükünü etkiler. Gelen iki tonluk balya, mutlaka iki ton PET çapak üretmez. Aradaki fark, ıslak malzemeden uzaklaştırılan su ve hattan atılan kirletici maddelerdir. Daha düşük bir çıktı kütlesi, düşük geri kazanım yerine kir ve PET olmayan malzemelerin doğru şekilde uzaklaştırıldığını yansıtabilir.
Hammadde kirliliği, sıcak yıkamaya ihtiyacınız olup olmadığını da belirler. Depozito iade sisteminden gelen hafif kirli şişeler soğuk yıkama hattında işlenebilir. Yağ, yapışkan kalıntısı ve karışık renkler içeren ağır kirli balyalar; sıcak yıkama, kimyasal dozajlama ve ek durulama aşamaları gerektirebilir.
Gerekli Kapasite Nasıl Hesaplanır?
Kendi ölçtüğünüz verim ve kullanılabilirlik rakamlarınızla aşağıdaki formülü kullanın:
Gerekli tasarım girdisi = hedef satılabilir çıktı ÷ satılabilir verim ÷ planlanan kullanılabilirlik
Örneğin, hedefin planlanan saat başına 800 kg spesifikasyonlu pul olduğunu, deneme verilerinin 0,75'lik bir satılabilir verim gösterdiğini ve program genelindeki planlanan kullanılabilirliğin 0,85 olduğunu varsayalım. Hesaplanan tasarım girdisi 800 ÷ 0,75 ÷ 0,85 veya yaklaşık 1.255 kg/saattir. Bu varsayımlar yalnızca örnek amaçlıdır ve kendi deneme ve işletme verilerinizle değiştirilmelidir.
Islak malzemeden uzaklaştırılan suyu ve hattan atılan kirleticileri kütle dengesinde ayrı tutun. Daha fazla kir ve PET olmayan malzeme uzaklaştıran bir hat, daha düşük bir çıktı kütlesi gösterecektir; ancak bu, kayıp geri kazanım değil, doğru bir uzaklaştırma işlemidir.
Tasarım girdisi belirlendikten sonra, bunu tedarikçiler tarafından sunulan kapasite aralıklarıyla karşılaştırın. 20 çalışma saati boyunca günde 10.000 kg işleyen bir tesisin, tampon öncesinde nominal 500 kg/saatlik bir hatta ihtiyacı vardır. Bakım pencereleri, mevsimsel yoğunluklar ve planlanmamış duruşlar için yüzde 20 ila 25 oranında bir tampon eklemek, gereksinimi yaklaşık 625 kg/saate çıkarır. 1.000 kg/saatlik bir hat, büyüme için alan sağlayacaktır.
Aşağıdaki tablo, tipik günlük işleme kapasitesini ve hedef pazarları referans hat kapasiteleriyle eşleştirmektedir. Bunları sabit teknik özellikler olarak değil, tartışma için başlangıç noktaları olarak değerlendirin.
| Günlük işleme kapasitesi | Hedef pazar | Referans kapasite | Önerilen konfigürasyon |
|---|---|---|---|
| 3 ila 5 ton | Elyaf, çemberleme | 500 ila 1.000 kg/saat | Temel ayıklamalı soğuk yıkama hattı |
| 8 ila 12 ton | Elyaf veya gıda dışı levha | 1.000 ila 2.000 kg/saat | Alıcı gereksinimine bağlı olarak soğuk veya sıcak yıkama |
| 15 ila 20 ton | Gıda sınıfı rPET | 2.000 ila 3.000 kg/saat | Optik ayıklamalı sıcak yıkama hattı |
| 20 ton ve üzeri | Şişeden şişeye | 3.000 kg/saat ve üzeri | Peletleme ve kapalı devre su arıtma sistemli sıcak yıkama hattı |
Hattın Her Bir Aşamasını Nasıl Boyutlandırırsınız?
Her aşamayı aynı tasarım temelinde boyutlandırın, çünkü herhangi bir aşama sürekli bir darboğaz haline gelirse hat hedef çıktısını koruyamaz. Ayıklama, etiket sökme, granülasyon, sıcak yıkama, ayırma, kurutma ve torbalama işlemlerinin tümü aynı besleme ve çıktı varsayımına göre eşleştirilmelidir.
Her tedarikçiden her aşamadaki hızı, malzeme durumunu ve tampon payını belirtmesini isteyin. Aşağıdaki tablo ana aşamaları ve en yaygın boyutlandırma risklerini listeler.
| Aşama | Kapasite sürücüsü | Yaygın boyutlandırma riski |
|---|---|---|
| Balya açma ve besleme | Balya formu, yoğunluğu, teslimat düzeni | Ayıklama ve boyut küçültme işlemlerini aşırı yükleyen ani artışlar |
| Ayıklama | Kirletici oranı, ürün sunumu, gerekli saflık | Ayıklayıcı iş yükünü kontrol etmeden konveyör hızını kullanmak |
| Boyut küçültme | Şişe geometrisi, bıçak durumu, elek, besleme hızı | Granülatörü yalnızca temiz malzeme üzerinden derecelendirmek |
| Yıkama | Kalıntı, yapıştırıcı, kimya, sıcaklık, kalış süresi | İşleme hızını yakalamak için kalış süresini azaltmak |
| Ayrıştırma | Tank yükleme, pul formu, yüzey temizleme, reddedilen ürün tahliyesi | Kirliliğin en yüksek oranda taşınması |
| Kurutma | Gelen su, pul boyutu, gerekli nihai durum | Örnekleme yöntemi belirtilmeden nem oranı teklifi |
| Depolama ve paketleme | Yığın yoğunluğu, silo hacmi, torbalama döngüsü | Dolu bir silonun veya yavaş bir torbalama istasyonunun hattı durdurmasına izin verilmesi |
Retech'in PET şişe yıkama hattı, ayırma etkisi için ayarlanabilir, 3 ila 8 dakika kalış süresine sahip bir batırma-yüzdürme tankı kullanır. Sıcak yıkama aşaması, kirlilik seviyesine bağlı olarak %0,3 ila %1,5 kostik soda dozajı ile 80°C ila 95°C arasında çalışır.
Soğuk Yıkama mı Sıcak Yıkama mı: Hangisine İhtiyacınız Var?
Gıda sınıfı ve şişeden şişeye rPET için sıcak yıkamayı, elyaf, çemberleme veya gıda dışı sert ambalajlar için soğuk yıkamayı seçin. Bu seçim; sermaye maliyetinizi, kurulu gücünüzü ve alıcılarınızın kabul edeceği pul kalitelerini belirler. Bu bölüm karar kriterlerini kapsamaktadır. Yıkama kimyası, kalış süresi ve işletme maliyetinin ayrıntılı karşılaştırması, soğuk yıkama ile sıcak yıkama hakkındaki özel kılavuzumuzda yer almaktadır.
Soğuk yıkama yaklaşık 10°C ila 20°C arasındaki suyu kullanır ve bir ısıtma sistemi olmadan gevşek kirleri ve hafif yüzey kalıntılarını temizler. Elyaf, çemberleme veya gıda dışı sert ambalajlar için hedeflenen pullar için uygundur.
Sıcak yıkama yıkama suyunu genellikle kostik soda veya gıda sınıfı bir deterjanla 80°C ila 95°C'ye yükseltir ve soğuk suyun çıkaramadığı yapışkan kalıntılarını, yağları ve organik kirlilikleri temizler. Gıda sınıfı ve şişeden şişeye rPET için standart konfigürasyondur.
| Parametre | Soğuk yıkama hattı | Sıcak yıkama hattı |
|---|---|---|
| Yıkama suyu sıcaklığı | 10°C ila 20°C | 80°C ila 95°C |
| Kimyasal dozajlama | Gerekli değil | Kostik soda veya gıda sınıfı deterjan |
| Tipik çıktı kalitesi | Elyaf, çemberleme, gıda dışı ambalaj | Gıda sınıfı rPET, şişeden şişeye |
| Kurulu güç | Daha düşük | Daha yüksek, çünkü ısıtma yük ekler |
| Sermaye maliyeti | Daha düşük | Soğuk hattan daha yüksek |
Karar kuralı basittir. Eğer sonraki aşamadaki alıcınız gıda sınıfı rPET talep ediyorsa, sıcak yıkama minimum konfigürasyondur. Hedef pazarınız elyaf, çemberleme veya gıda dışı termoform ise, soğuk yıkama hattı sermaye ve işletme maliyetlerini daha düşük tutar. Soğuk bir hattı daha sonra sıcak yıkamaya dönüştürmek, ilk satın alma sırasında sıcak yıkamayı belirlemekten daha maliyetlidir.
Yıkama Aşamalarını Çıktı Kalitesine Nasıl Eşleştirirsiniz?
Yıkama aşamalarını genel bir "temiz pul" hedefine göre değil, alıcınızın gerektirdiği çıktı spesifikasyonuna göre seçin. Soğuk yıkama, belirli bir endüstriyel çıkış için nispeten temiz malzemeye uygun olabilir. Zorlu yapışkan, yağ veya ürün kalıntısı içeren hammadde; kontrollü sıcak yıkama, kimyasal dozajlama ve ek durulama gerektirebilir.
Gıda ile temas uygunluğu sadece sıcak yıkama ile sağlanamaz. Kaynak kontrolü, doğrulanmış bir geri dönüşüm süreci, testler ve yargı yetkisine özgü düzenleyici değerlendirme gerektirir. Genel bir çıktı hedefine "gıda sınıfı" etiketi eklemek yerine, hat konfigürasyonunu talep etmeden önce hedeflenen pazarı tanımlayın.
Aşağıdaki tablo, çıktı parametreleri için endüstri referans değerlerini listeler. Hat spesifikasyonuna yazmadan önce kesin limitleri sonraki aşamadaki alıcınızla teyit edin.
| Parametre | Gıda sınıfı referansı | Standart referans |
|---|---|---|
| Nem içeriği | Yüzde 1'in altında | Yüzde 1'in altında |
| PVC içeriği | 30 ppm'in altında | 100 ppm'in altında |
| Etiket kirliliği | 15 ppm'in altında | 15 ppm'in altında |
| Artık yapıştırıcı | 10 ppm'in altında | 10 ppm'in altında |
| PP ve PE içeriği | 15 ppm'in altında | 15 ppm'in altında |
| Metal içeriği | 10 ppm'in altında | 20 ppm'in altında |
| Toplam safsızlık | 100 ila 250 ppm'in altında | 250 ppm'in altında |
| Çapak boyutu | 8 ila 16 mm, ayarlanabilir | 8 ila 16 mm, ayarlanabilir |
Retech'in PET şişe yıkama hattı, yüzde 1 ila 2 nihai nem içeriğine sahip kurutulmuş çapak üretir. Çapak boyutu, kırıcı elek konfigürasyonu ile ayarlanabilir.
Bir PET Şişe Yıkama Hattı Hangi Hizmetlere (Utilities) İhtiyaç Duyar?
Bir PET şişe yıkama hattı; elektrik gücü, devridaimli proses suyu, atık su deşarj izni, basınçlı hava, sıcak yıkama için bir ısı kaynağı ve yeterli tavan yüksekliği gerektirir. Hizmet kapasitesi her aşamadan gelen eş zamanlı talebi desteklemelidir; çünkü doğru boyutlandırılmış bir makine bile su basıncı düştüğünde, ısıtıcı proses sıcaklığını koruyamadığında veya çamur yönetimi sirkülasyonu kestiğinde üretim kaybı yaşayabilir.
Bağlı yükü ve tahmini işletme talebini ayrı ayrı talep edin. Saha tasarımı başlamadan önce aşağıdakileri doğrulayın:
- Elektrik beslemesi: tüm hat için kurulu güç ve trafo kapasitesi. Retech'in PET şişe yıkama hattı modelleri; 1.000 kg/sa kapasitede 230 kW, 3.000 kg/sa kapasitede 420 kW ve 5.000 kg/sa kapasitede 580 kW güç çeker.
- Taze su ve devridaim: işlenen PET tonu başına su tüketimi. Retech modelleri, devridaim tasarrufları öncesinde; 1.000 kg/sa kapasitede 4-5 m³/sa, 3.000 kg/sa kapasitede 6-8 m³/sa ve 5.000 kg/sa kapasitede 8-10 m³/sa su tüketir.
- Atık su deşarjı: yıkama suyu çözünmüş yapıştırıcılar, deterjan kalıntıları ve ince partiküller taşır. Çoğu bölgede kimyasal oksijen ihtiyacı, pH ve askıda katı maddeler için yerel deşarj limitlerini karşılamak üzere ön arıtma gereklidir.
- Basınçlı hava: optik ayırıcılar, pnömatik konveyörler ve valf aktüatörleri genellikle 6 ila 8 bar basınç gerektirir. Akış hızını kurulu ayırıcı ejektör sayısına göre doğrulayın.
- Sıcak yıkama için ısı kaynağı: buhar veya elektrikli ısıtma, inşaat kapsamına eklenir. Buhar kullanılıyorsa, basınca dayanıklı boru tesisatı ve kondens geri dönüş sistemi gereklidir.
- Tavan yüksekliği: termal kurutucular ve depolama siloları genellikle 6 ila 8 m net iç yükseklik gerektirir. Bir kira sözleşmesi imzalamadan veya inşaat işlerine başlamadan önce bu boyutu doğrulayın.
Devreye alma sırasında keşfedilen hizmet eksikliklerini gidermek, inşaat işleri başlamadan önce planlamaktan daha maliyetlidir.
Bir PET Şişe Yıkama Hattı Hangi Bakımlara İhtiyaç Duyar?
Bir PET şişe yıkama hattı; kırıcı bıçakları, kırıcı elekleri, sürtünmeli yıkama paletleri, konveyör bantları, püskürtme nozulları ile rulman ve tahrik sistemlerinde rutin bakım gerektirir. Aşınma tahmin edilebilirdir ve bunun için plan yapmamak duruş sürelerini pahalı hale getirir.
Birincil aşınma parçaları ve bunların teşhis sinyalleri şunlardır:
- Kırıcı bıçakları: körelmiş bıçaklar motor akım çekişini artırır, düzensiz çapak boyutu dağılımı üretir ve daha fazla ince malzeme oluşturur. Sabit besleme hızında motor akımını izleyin. Sürekli bir yukarı yönlü eğilim, değişimin zamanının geldiğini gösterir. Endüstriyel referans aralıkları, hammadde aşındırıcılığına ve bıçak malzemesine bağlı olarak birkaç yüz ila birkaç bin çalışma saati arasında değişir.
- Kırıcı elekleri: zamanla deforme olur ve çapak boyutu dağılımını değiştirir. Her planlı bakım duruşunda kontrol edin.
- Sürtünmeli yıkama paletleri: aşınır ve ovma yoğunluğunu azaltır, bu da çıktı çapaklarındaki artık kirliliği artırır.
- Konveyör bantları: kenar yıpranması ve dengesiz izleme açısından kontrol edin. Arızalı bir bant tüm hattı durdurur.
- Püskürtme nozulları: tıkanmış nozullar düzensiz yıkama bölgeleri oluşturur. Her vardiya değişiminde veya yüksek kirlilik içeren bir partiden sonra temizleyin.
- Rulmanlar ve tahrik üniteleri: üretici aralıklarına göre yağlayın. Aşırı gresleme, yetersiz gresleme kadar contalara zarar verir.
Düzenli çalışma aralıklarında, mümkünse planlanan hammadde boşluklarına denk gelecek şekilde kapsamlı bir bakım penceresi planlayın. Bıçaklar, elekler, kayışlar ve nozullar dahil olmak üzere kritik sarf malzemelerini sahada stoklayın. Stokta bulunmayan tedarikçilerden temin edilen işlenmiş bileşenlerin teslim süreleri, menşeine bağlı olarak birkaç haftayı bulabilir.
Retech'in RHDJ serisi için bakım programı, dişli kutusu yağlama yağının ilk 600 ila 1.000 saatlik çalışmadan sonra, ardından düzenli aralıklarla değiştirilmesini önerir. Program ayrıca ısıtma sisteminin, kompaktör haznesinin içindeki döner ve sabit bıçakların ve elektrik panosunun içindeki kablo terminallerinin sıkılığının periyodik olarak kontrol edilmesini de içerir.
Bir PET Şişe Yıkama Hattının Toplam Maliyetini Ne Belirler?
Ekipman fiyatı, toplam proje yatırımının sadece bir parçasıdır. Saha hazırlığı, su arıtma, elektrik altyapısı, inşaat işleri ve başlangıç döneminde hammadde alımı için işletme sermayesi toplam maliyete eklenir.
Teklifleri karşılaştırırken, her tedarikçiden ekipman fiyatını tedarik kapsamından ayırmasını isteyin. Teklifte nelerin dahil, nelerin hariç olduğunu teyit edin. Yaygın istisnalar arasında inşaat işleri, ana panoya elektrik bağlantısı, su arıtma, kurulum işçiliği ve devreye alma seyahat masrafları yer alır.
İşletme maliyetinin birkaç ana değişkeni vardır:
- Kurulu güce ve çalışma saatlerine göre değişen elektrik tüketimi
- Su tüketimi ve atık su arıtma
- Sıcak yıkama için yakıt veya buhar maliyeti
- Otomasyon seviyesine ve hat kapasitesine bağlı olan işçilik
- Bıçaklar, elekler ve nozullar dahil olmak üzere yedek parçalar ve sarf malzemeleri
Her tedarikçiden aynı hammadde ve çıktı spesifikasyonu için tasarım besleme hızını ve garantili satılabilir çıktıyı teklif etmesini isteyin. Daha düşük kapasiteli bir konfigürasyon için düşük maliyetli bir teklifi, daha büyük bir konfigürasyon için daha yüksek maliyetli bir teklifle karşılaştırmak, elma ile armudu kıyaslamak gibi olur.
Belirli fiyat aralıkları ve geri ödeme süreleri; bölgesel ekipman fiyatlandırmasına, yerel kamu hizmeti maliyetlerine, hammadde maliyetine ve pazarınızdaki temiz çapak satış fiyatına bağlıdır. Bu rakamlar sabit bir aralık olarak yayınlanmak yerine proje bazında teyit edilir. Kapasite hedefiniz ve çıktı kalitesi gereksiniminiz ile projeye özel bir teklif talep edin.
Bütçe sınırlı olduğunda, konfigürasyon kararları üç öncelik grubuna ayrılır:
- Atlanamaz: gıda sınıfı çıktı hedefleniyorsa sıcak yıkama, ön ayıklama, susuzlaştırma ve kurutma ile kritik aşınma parçaları için yedek parça stoğu.
- Daha sonra eklenebilir: optik ayıklama, kapalı devre su arıtma, peletleme bölümü, ve otomatik torbalama.
- Projeye bağlıdır: sıcak yıkama sıcaklık derecesi, kostik dozajı ve hat otomasyon seviyesi.
Bu öncelik sırası, çıktı kalitesinden ödün vermeden ilk satın alımda nelerin dahil edileceğine ve nelerin daha sonraki bir aşamaya erteleneceğine karar vermenize yardımcı olur.
Teklif İstemeden Önce Teyit Edilmesi Gerekenler
Eksiksiz bir teklif talebi, hatalı fiyatlandırılmış hatları, üretim sırasındaki değişiklik emirlerini ve devreye alma gecikmelerini önler. Tedarikçilerle iletişime geçmeden önce aşağıdaki bilgileri hazırlayın.
Süreç ve çıktı spesifikasyonu
- Gıda ile temas eden veya etmeyen, alt yüklenicinizle teyit edilmiş hedef çıktı kalitesi
- Gerekli çapak boyutu aralığı
- Hat çıkışındaki nem içeriği
- Çıktıdaki PVC toleransı
- Renk ayıklama gereksinimi
Kapasite ve kamu hizmetleri
- Tampon kapasite belirtilerek kg/saat cinsinden nominal kapasite
- Mevcut kurulu güç ve trafo kapasitesi
- Tatlı su besleme hızı ve deşarj izni
- Uzunluk, genişlik ve tavan yüksekliği dahil olmak üzere alan kısıtlamaları
- Planlanan çalışma saatleri ve kullanılabilirlik varsayımları
Mekanik ve tedarik zinciri riski
- Bölgesel stok dağıtıcılarından temel aşınma parçalarının temin edilebilirliği
- Yedek bıçaklar ve elekler için teklif edilen teslim süresi
- Kontrol sisteminin mevcut tesis sistemleriyle uyumluluğu
- Fabrika kabul testi prosedürü ve kabul kriterlerinin yazılı olarak mutabık kalınması
Mevzuat ve ticari
- Garanti süresi, kapsamı ve istisnalar
- Dahil edilen yerinde devreye alma destek günleri, seyahat masrafları ve yükseltme yolu
- Gıda sınıfı hatlar için mevzuat yetkilendirme referansı onaylandı
- Atölye boyutlarınıza uygun kurulum yerleşimi seçenekleri
Fiyat görüşmeden önce bu kontrol listesini tamamlayın. Eksik bir fiyat teklifi talebi, yanlış fiyatlandırılmış hatlara ve üretim sırasında değişiklik emirlerine yol açar.
Kaçınılması Gereken Yaygın Hatalar
PET şişe yıkama hattı projelerinde tekrarlanan birkaç kaçınılabilir hata bulunmaktadır.
- Sermaye maliyetini en aza indirmek için soğuk yıkamayı tercih edip, daha sonra sıcak yıkamaya dönüştürmek. Bu dönüşüm; su arıtma sisteminin yeniden tasarlanmasını, elektrik sisteminin yükseltilmesini ve genellikle fabrika katının yeniden düzenlenmesini gerektirir. Toplam maliyet, en baştan sıcak yıkama tercih etmenin maliyetini aşar.
- Kırıcı bıçak bakımını göz ardı etmek. Kör bıçaklar enerji tüketimini artırır ve tutarsız çapaklar üretir. Kesme haznesinde oluşan ısı, PET kristalliğini etkileyebilir ve ürün değerini düşürebilir.
- Yetersiz ön ayıklama. Balya açıcıda sisteme giren kirleticiler, sonraki tüm aşamalardan geçer. Bunları ön ayıklama işçiliği veya otomatik ayıklayıcılarla erkenden uzaklaştırmak, hat boyunca kalite sorunlarını önler.
- Sadece ekipman için bütçe ayırmak. Yıkama hattı, toplam proje yatırımının sadece bir parçasıdır. Saha hazırlığı, su arıtma, elektrik altyapısı ve başlangıç aşamasında hammadde alımı için işletme sermayesi, bütçe tahsisi gerektirir.
- Garantileri kontrol etmeden sadece fiyata göre seçim yapmak. Üreticiler, kabul edilebilir PVC kalıntısı ve diğer kirleticiler için farklı limitler belirtirler. Sadece üretici beyanlarına güvenmek yerine, mevcut kurulumlardan bağımsız laboratuvar test sonuçlarını talep edin.
PET Şişe Yıkama Hattı Yapılandırmanızı Retech ile Onaylayın
Bir PET şişe yıkama hattı seçimi; hammadde kirlilik profiliniz, çıktı kalitesi taahhüdünüz ve saha altyapınız olmak üzere üç değişkeni uyumlu hale getirmeye dayanır. Fiyat teklifi talebinden önce verdiğiniz kararlar, ekipmanın tüm yaşam döngüsü boyunca işletme maliyetinizi ve pazar erişiminizi belirler.
Retech; elyaf ve çember pazarları için soğuk yıkama hatlarını ve gıda sınıfı ile şişeden şişeye uygulamalar için sıcak yıkama hatlarını kapsayan modüler PET şişe geri dönüşüm çözümleri sunar; standart kapasiteler 1.000 ila 5.000 kg/saat arasında olup, 6.000 kg/saate kadar özelleştirme mevcuttur.
Projenizi görüşmek için bize hammadde bileşiminizi, kirlilik seviyenizi, kapasite hedefinizi ve çıktı kalitesi gereksiniminizi gönderin. Mühendislik ekibimiz, kapasite bazlı bir süreç incelemesi ve saha koşullarınıza uygun bir yapılandırma hazırlayabilir.
Retech ile İletişime Geçin projeniz için bir PET şişe yıkama hattı yapılandırması talep etmek için.
BU GÜNCELLEME HAKKINDA
Yayınlayan Retech Pazarlama ve İletişim Ekibi
Retech Pazarlama ve İletişim Ekibi; resmi şirket haberlerini, fuar bilgilerini, fabrika güncellemelerini, proje dönüm noktalarını ve ürün duyurularını yayınlar.
Plastik geri dönüşüm sistemleri ile ilgili teknik sorularınız için lütfen mühendislik ekibimizle iletişime geçin.