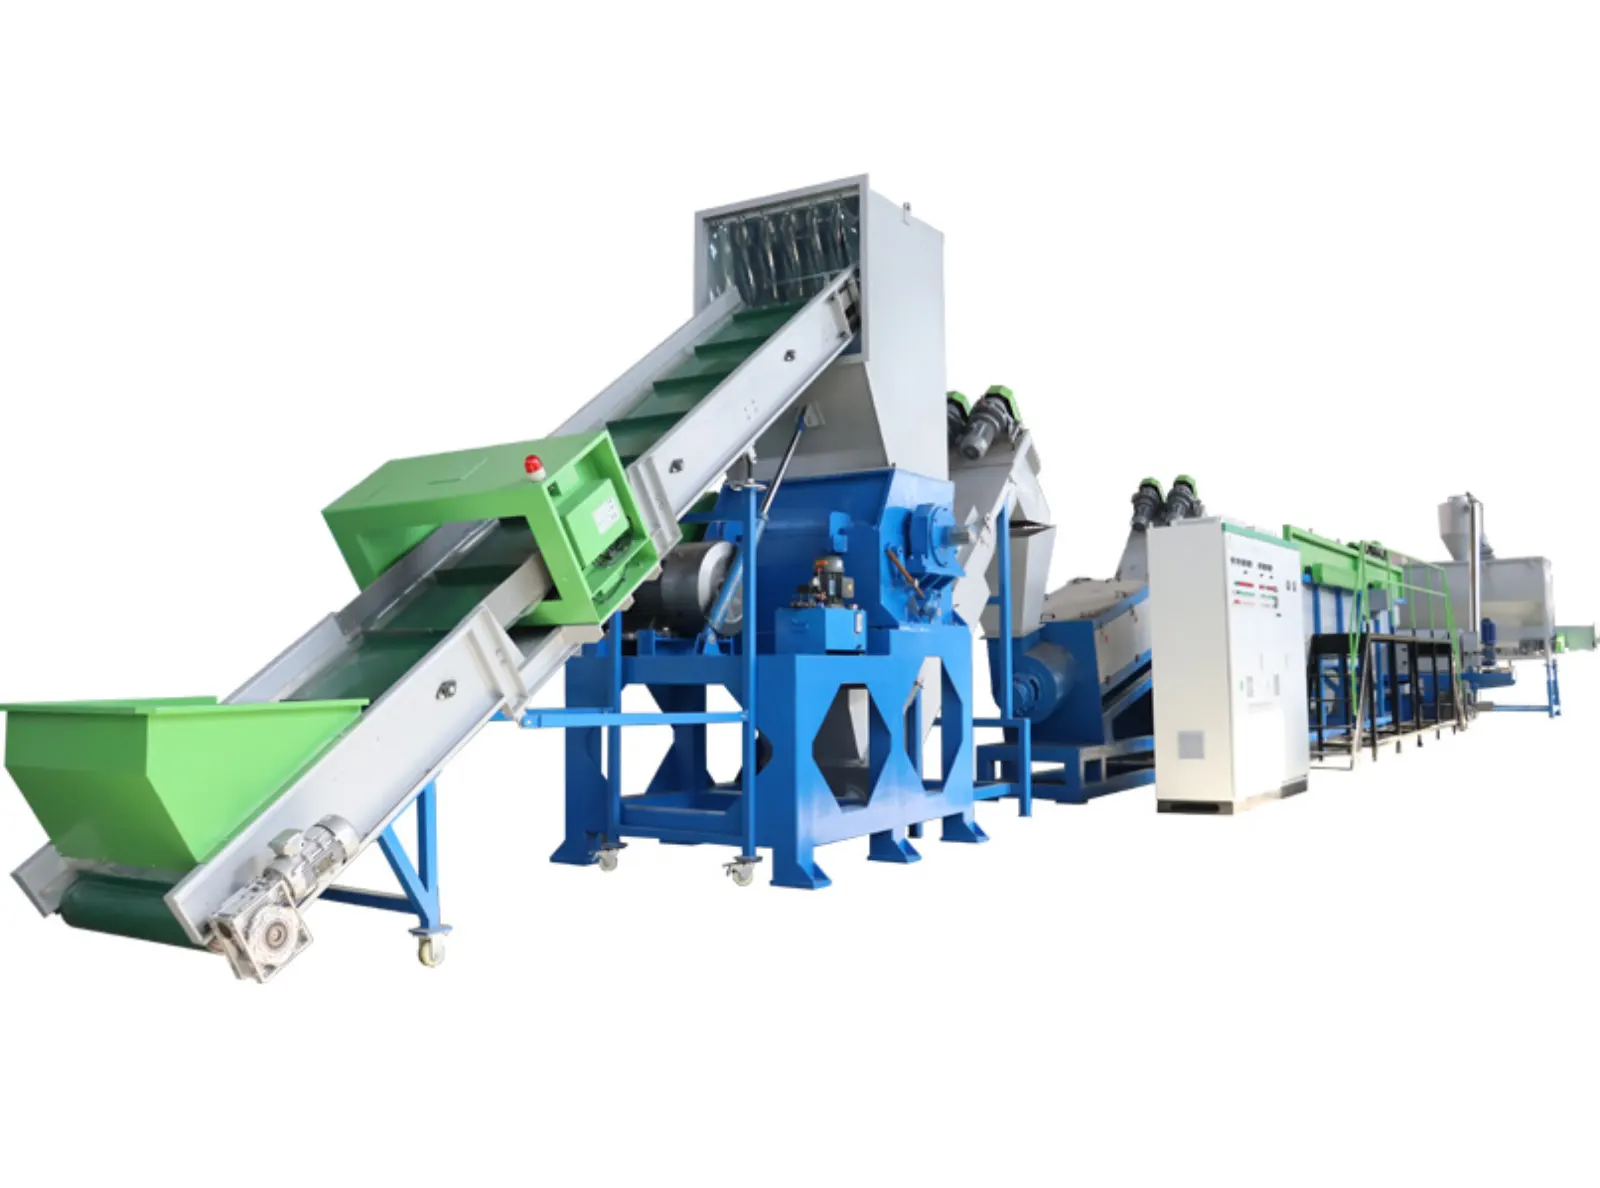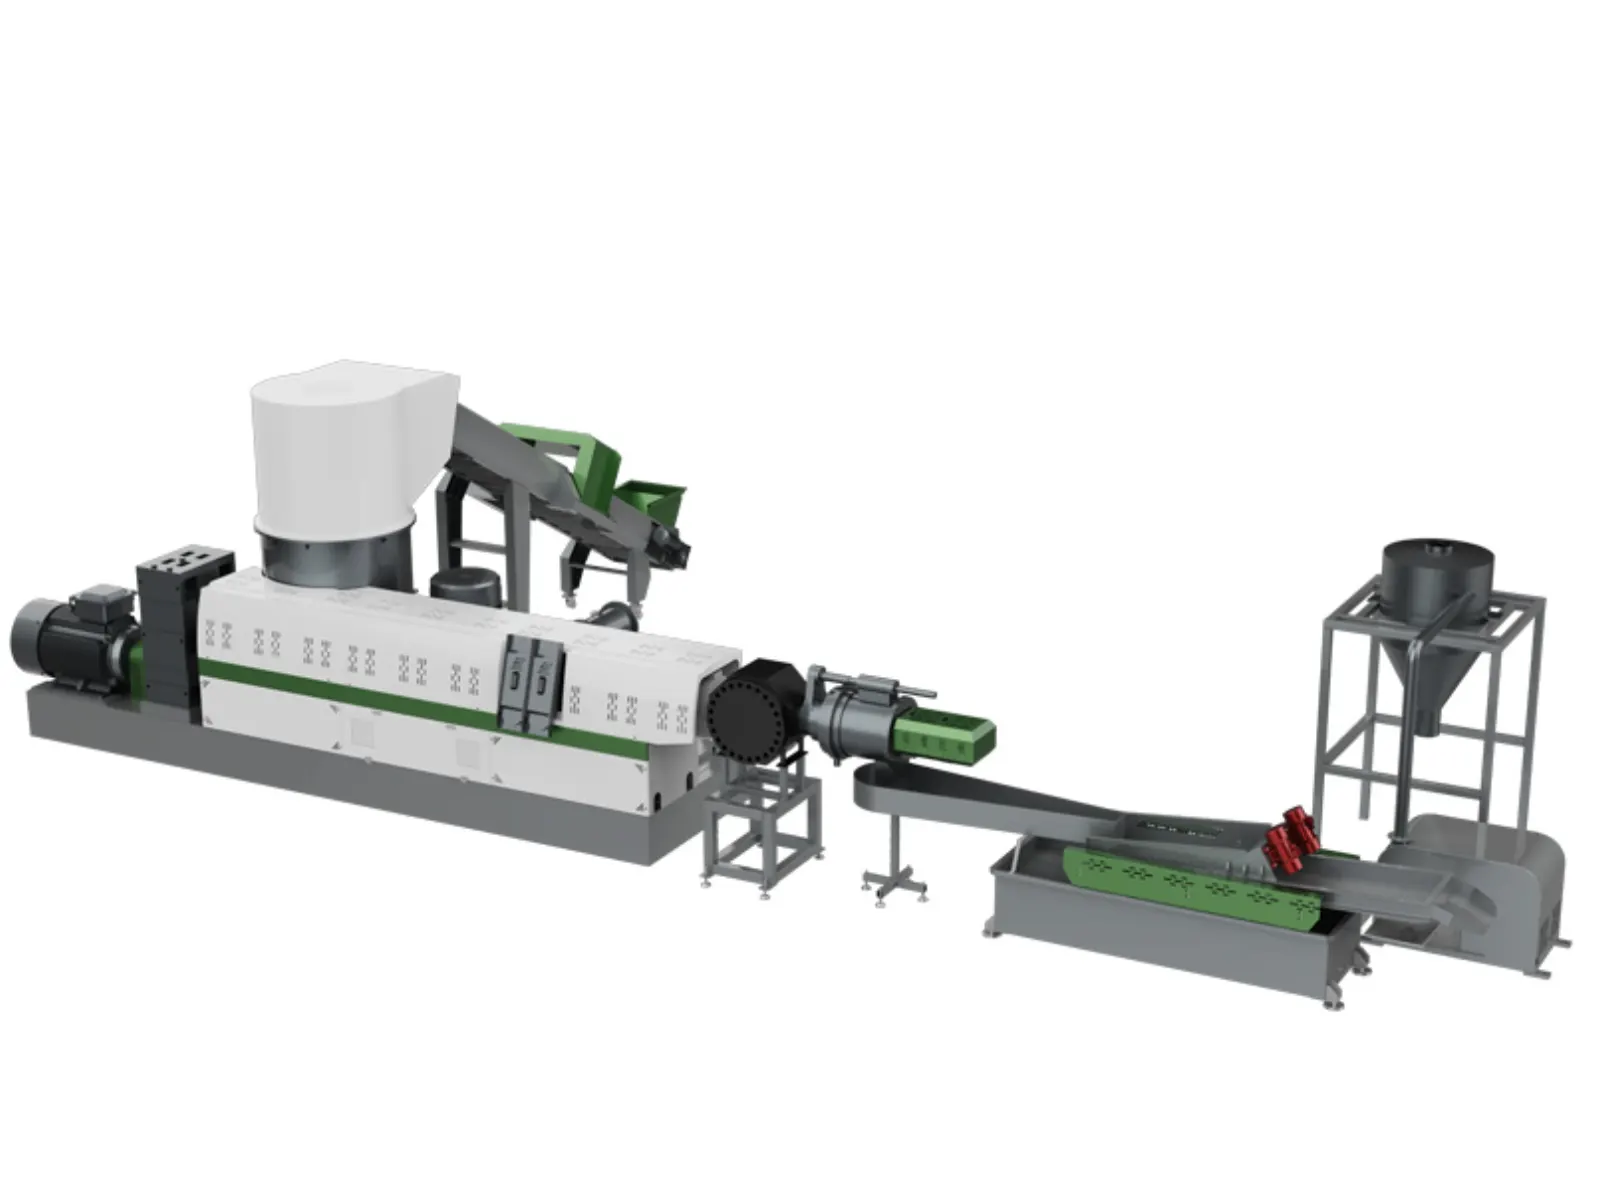
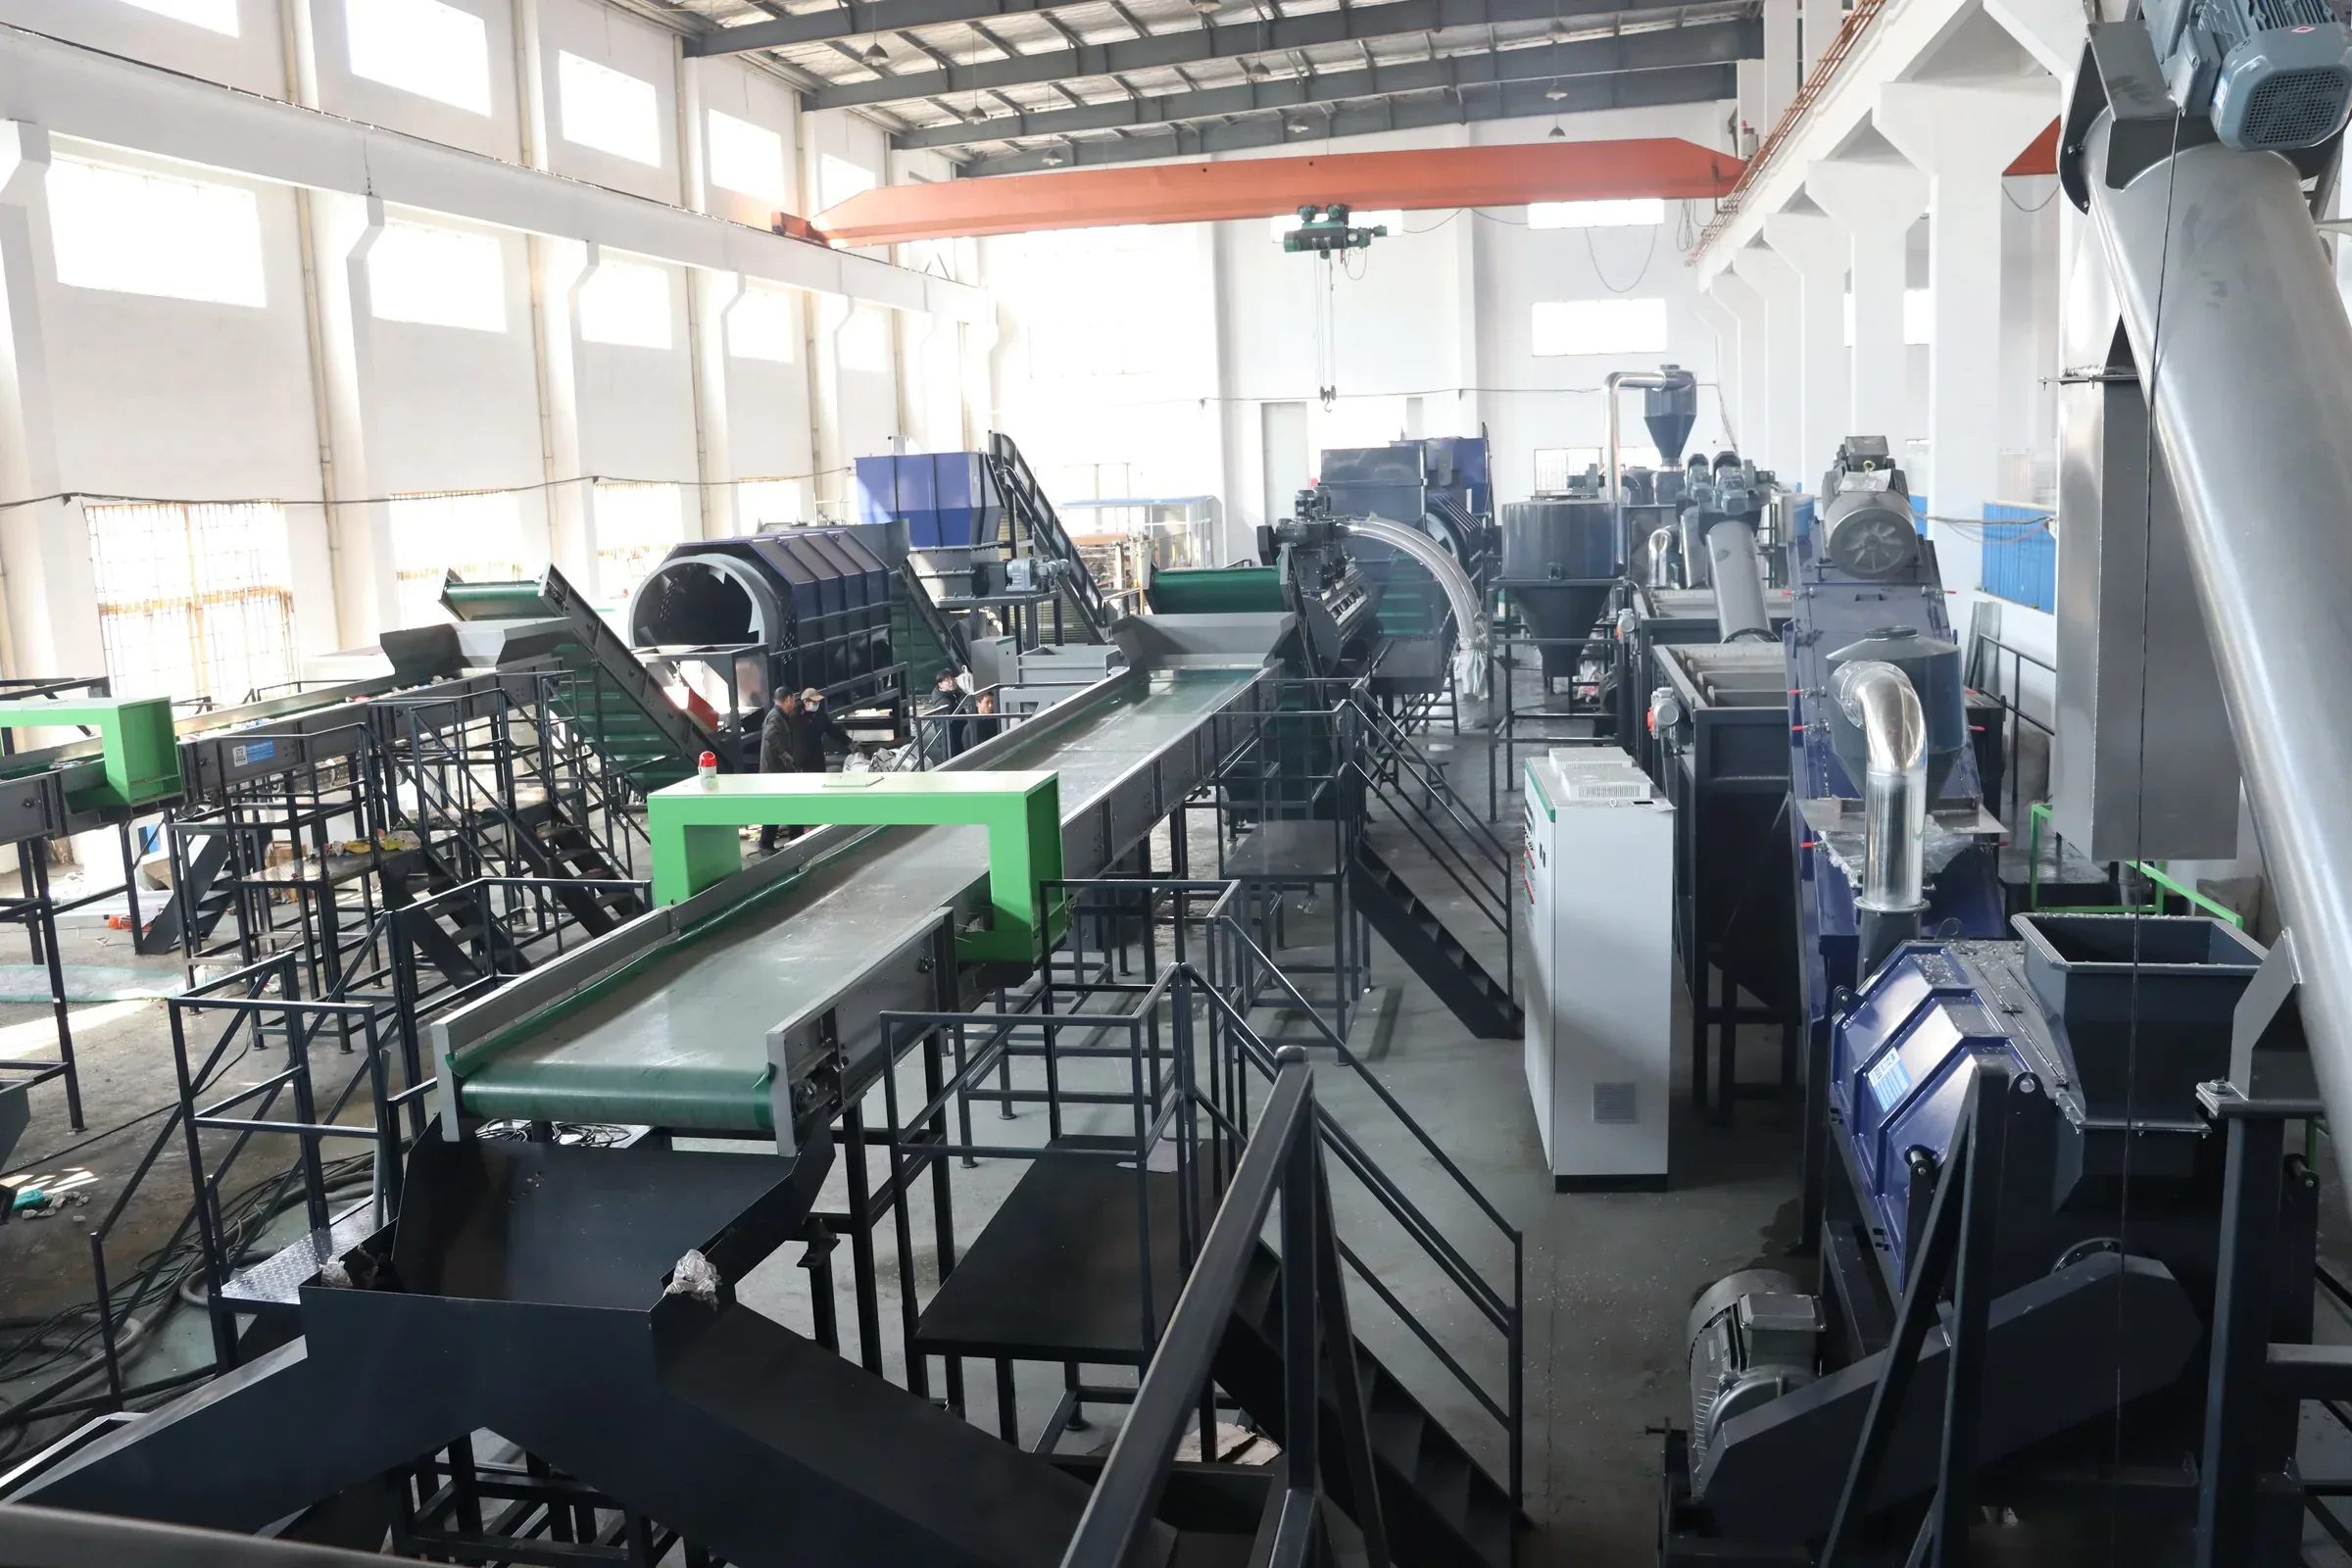
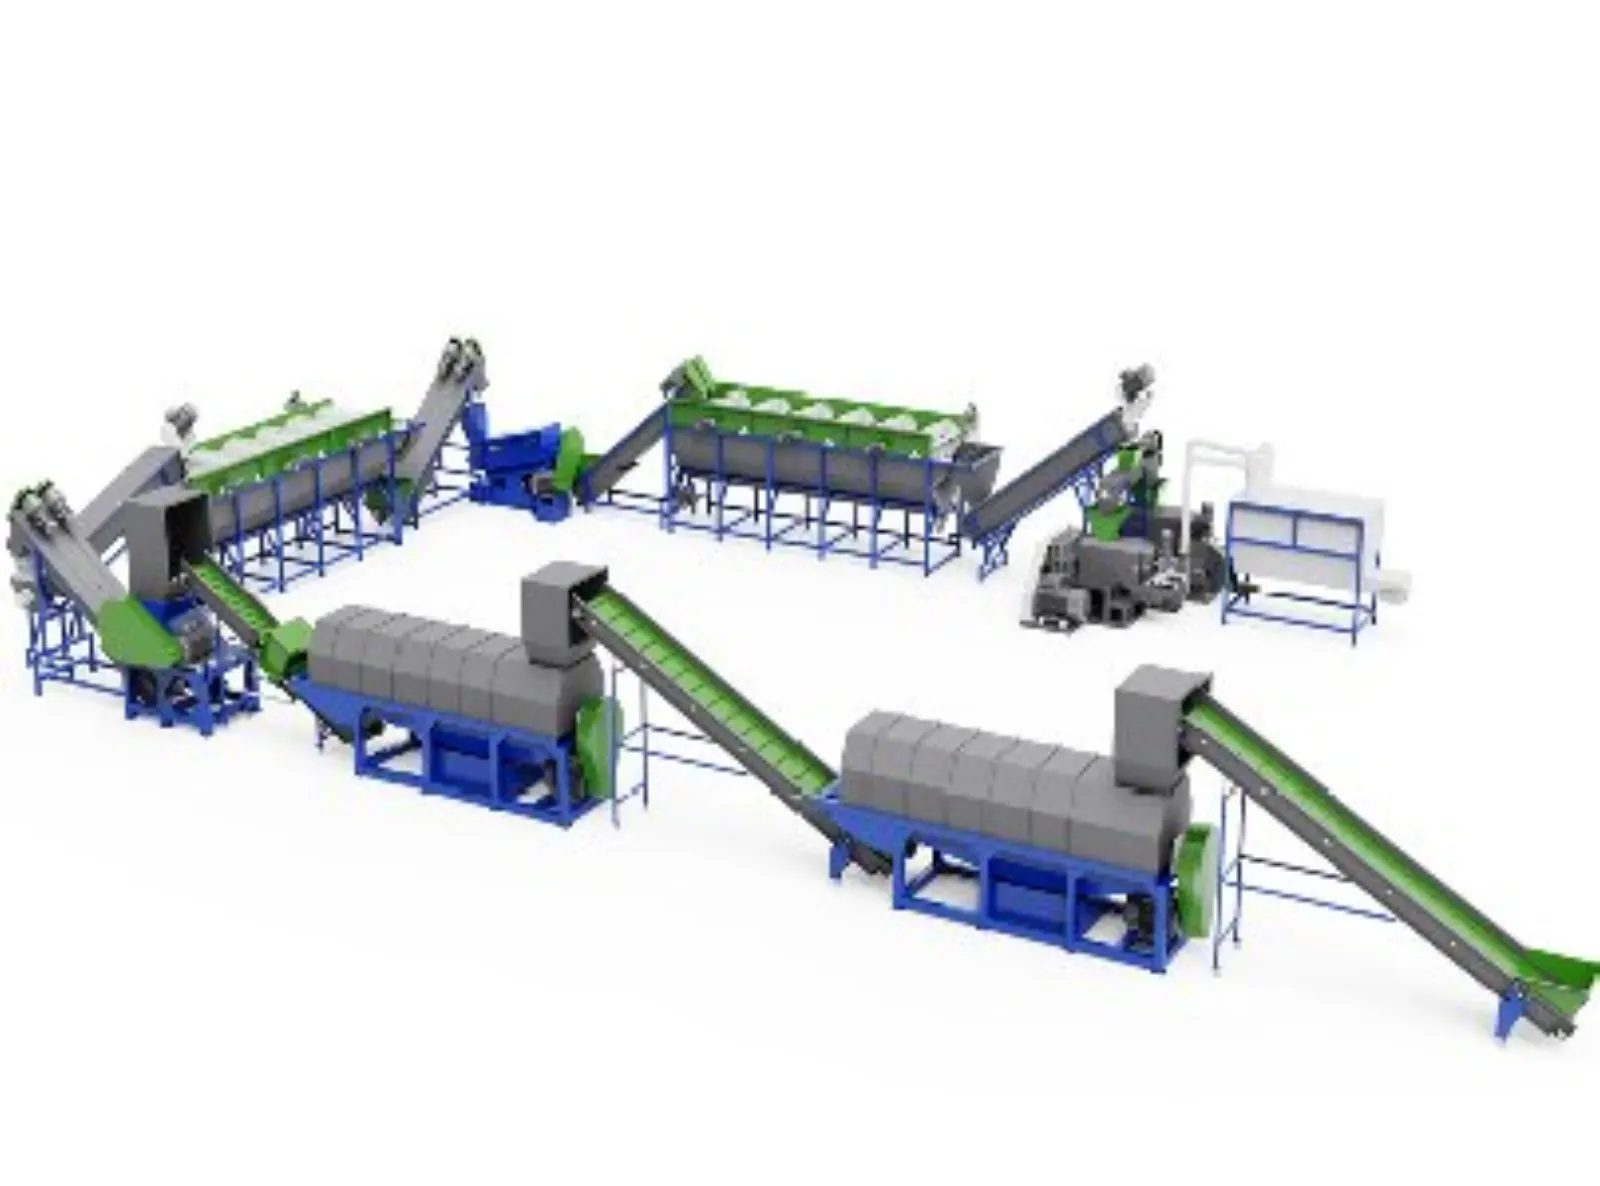
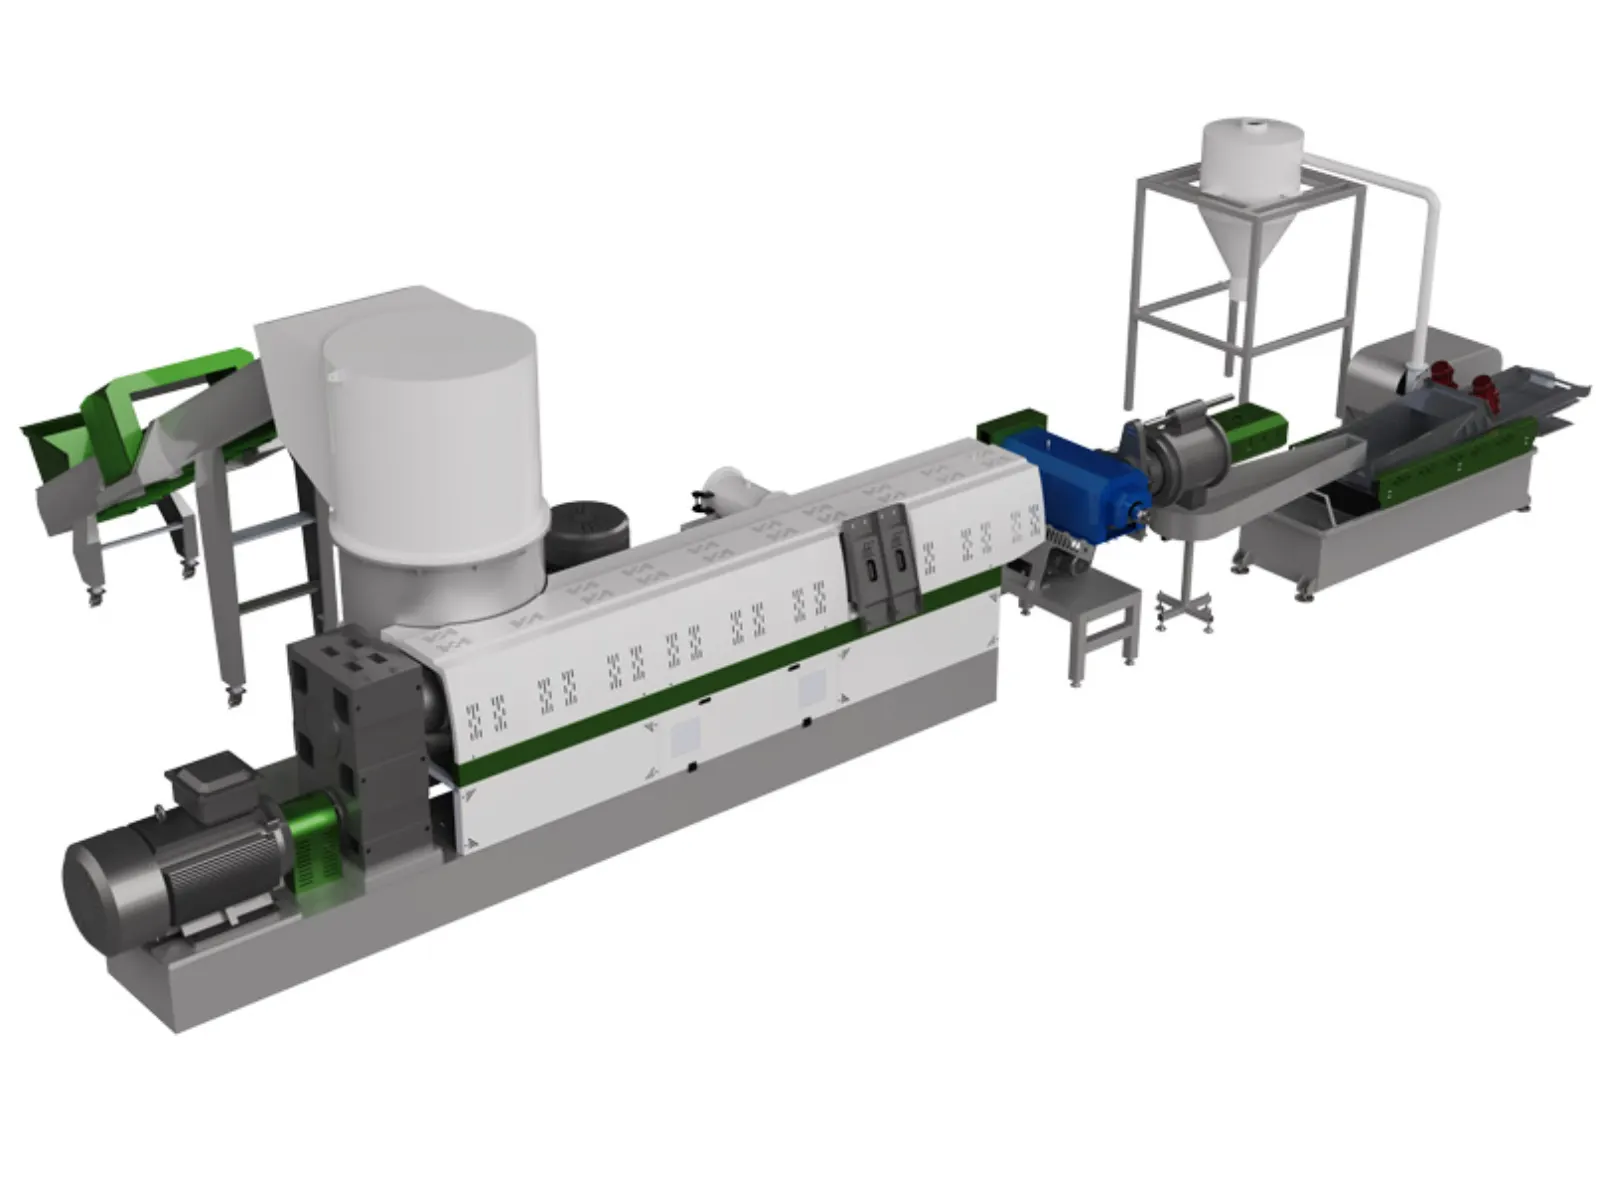
بحلول الوقت الذي يصل فيه البوليمر المنصهر إلى القالب، يكون خط إعادة التدوير أو التركيب قد أنجز بالفعل معظم المهام الشاقة - الغسيل، والتجفيف، والصهر، وإزالة الغازات، والترشيح. وتعد آلة التحبيب هي الخطوة الأخيرة، ولكنها أيضًا الخطوة التي قد يكلفك فيها الاختيار الخاطئ أموالًا طائلة لسنوات. فكل من شكل الحبيبات، واتساق الحجم، والحد الأقصى للإنتاجية، ووقت التوقف للتنظيف، يعود في النهاية إلى ذلك القرار الواحد. في Retech Machine, ، قمنا بتهيئة خطوط تحبيب لكل شيء بدءًا من إعادة تحبيب أفلام البولي إيثيلين (PE) بعد الاستهلاك وصولًا إلى تركيب اللدائن الهندسية، وتعد طريقة التحبيب دائمًا أول ما نتفق عليه مع العميل - قبل أي شيء آخر.
تهيمن ثلاث طرق تقطيع رئيسية على صناعة اللدائن الحرارية: التحبيب بالخيوط، والحلقة المائية، والتحبيب تحت الماء. هذه الطرق ليست قابلة للتبديل؛ فكل منها يناسب مزيجًا مختلفًا من المواد والإنتاجية ومتطلبات جودة الحبيبات. والادعاء بخلاف ذلك هو السبب في انتهاء المطاف بالمصانع بكتل مشوهة بدلًا من الحبيبات، أو بآلة تحتاج إلى تنظيف كل أربع ساعات.
كيف تعمل كل طريقة في الواقع
قبل مقارنتها، من المفيد أن نكون دقيقين بشأن ما تفعله كل طريقة. قد تبدو الاختلافات صغيرة على الورق، لكنها في الإنتاج ليست كذلك.
التحبيب بالخيوط هي الأقدم والأبسط بين الطرق الثلاث. يخرج البوليمر المنصهر من قالب أفقي على شكل صف من الخيوط المستمرة، ويسقط في حمام مائي طويل للتبريد، ثم يتم سحبه إلى آلة تحبيب حيث تقوم أسطوانتان بسحب الخيوط أمام سكين دوار يقطعها إلى حبيبات أسطوانية أو بيضاوية. يحدث التبريد والتقطيع في مكانين منفصلين، تفصل بينهما عدة أمتار.
التحبيب بالحلقة المائية تنقل عملية التقطيع إلى وجه القالب. يخرج البوليمر المنصهر من قالب رأسي، ويتم تقطيعه بواسطة سكاكين دوارة فور خروجه من القالب، ثم تُقذف الحبيبات المقطوعة حديثًا للخارج إلى حلقة دوارة من الماء تقوم بتبريدها ونقلها إلى وحدة نزح المياه. يحدث التقطيع في الهواء عند وجه القالب، بينما يحدث التبريد بعد جزء من الثانية في الحلقة المائية.
التحبيب تحت الماء تغمر عملية التقطيع بالكامل. يقع وجه القالب داخل غرفة مملوءة بالماء، وتقوم السكاكين الدوارة بقطع البوليمر لحظة خروجه من القالب - تحت الماء. يقوم الماء في الوقت نفسه بتبريد السطح المقطوع، وتبريد الحبيبة، ونقلها إلى وحدة نزح المياه والتجفيف. يحدث كل شيء في مكان واحد، في الماء، وفي نفس الوقت.
التحبيب بالخيوط - بسيط، وموثوق، ويصعب منافسته من حيث التكلفة
لو كان التحبيب بالخيوط طريقة أسوأ، لما ظل هو الخيار الافتراضي في العديد من خطوط التركيب. نقاط قوته حقيقية: المعدات بسيطة ميكانيكيًا، والقالب سهل التنظيف، وعملية التقطيع لطيفة، والحبيبات - سواء كانت أسطوانية أو بيضاوية، ذات أطراف مقطوعة بشكل نظيف - مناسبة تمامًا للمعالجة اللاحقة أو البيع المباشر.
تكون خطوط الخيوط في أفضل حالاتها مع البوليمرات التي تشكل خيوطًا مستقرة ومستمرة ولا تلتصق ببعضها البعض في حمام الماء. وهذا يشمل معظم درجات البولي إيثيلين (PE) والبولي بروبيلين (PP)، والبوليسترين (PS) للأغراض العامة، وABS، وSAN، وPMMA، ومعظم اللدائن الهندسية، وحوامل الماسترباتش. تتراوح الإنتاجية عادةً من بضع مئات من الكيلوجرامات في الساعة في خطوط المختبرات أو إعادة التدوير الصغيرة إلى عدة أطنان في الساعة في خطوط التركيب الكبيرة.
يواجه التحبيب بالخيوط صعوبة مع البوليمرات اللينة أو اللزجة أو ذات قوة الصهر المنخفضة جدًا. فالمواد اللاصقة بالصهر الساخن، وبعض اللدائن المرنة الحرارية (TPE)، والبولي فينيل كلوريد (PVC) اللين، والمركبات عالية الحشو أو اللزجة تميل إلى كسر الخيوط في الحمام أو الالتصاق ببعضها البعض - مما يجعل الخط يقضي وقتًا في إعادة التشغيل أكثر من وقت الإنتاج. كما أن التحبيب بالخيوط يتطلب مساحة كبيرة: يجب أن يكون حمام الماء طويلًا بما يكفي للتبريد الكامل، وهو ما قد يعني في خطوط الإنتاج العالية من خمسة إلى عشرة أمتار من مساحة الأرضية للحمام فقط.
بالنسبة لمعظم تطبيقات إعادة التدوير الصلبة وشبه الصلبة، لا يزال التحبيب بالخيوط هو الحل الصحيح. فتكلفة رأس المال أقل، والصيانة أبسط، ومهارة المشغل المطلوبة في حدها الأدنى. إنها آلة التحبيب التي نعتمدها افتراضيًا ما لم تفرض المادة أو الإنتاجية خيارًا مختلفًا.
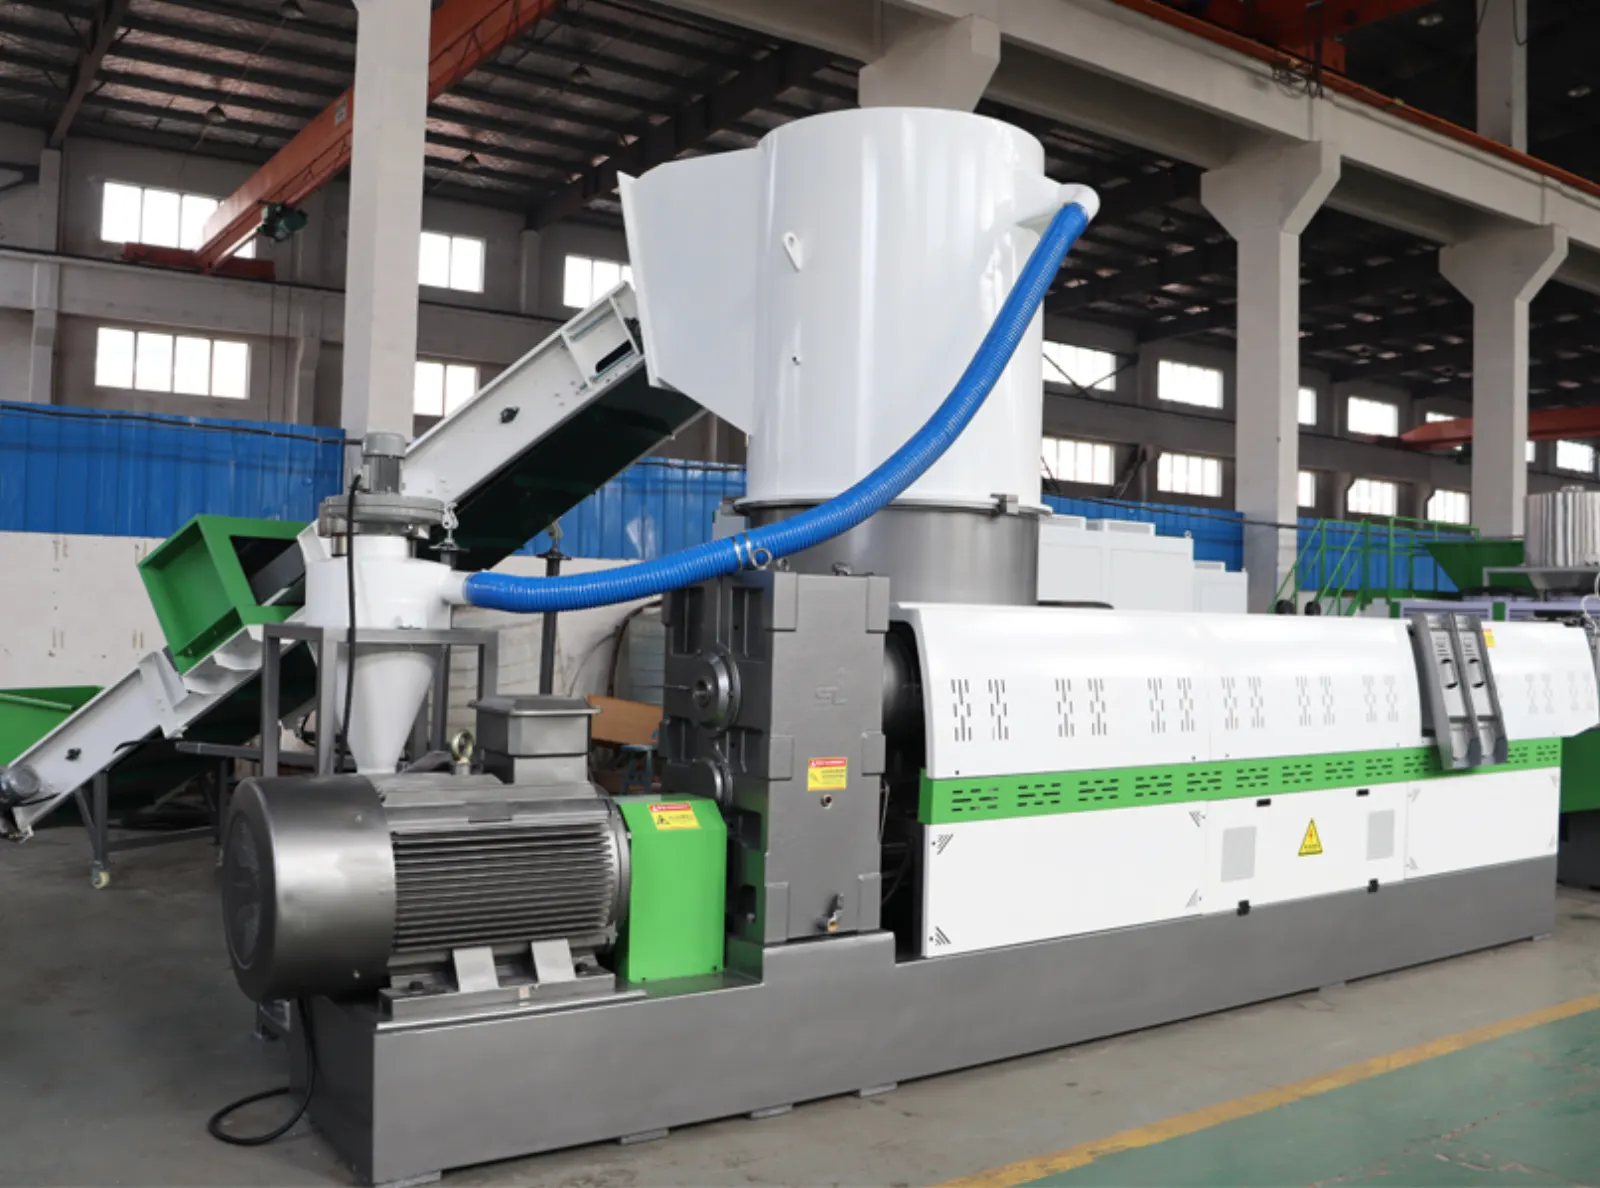
التحبيب بالحلقة المائية - الحل الوسط للمواد اللينة واللزجة
يوجد التحبيب بالحلقة المائية لحل المشكلات التي لا يستطيع التحبيب بالخيوط حلها. فمن خلال التقطيع عند وجه القالب بدلًا من التقطيع بعد حمام مائي طويل، فإنه يقضي على كسر الخيوط تمامًا. تكون الحبيبات على شكل عدسات أو أقراص، متساوية الحجم، ومساحة الخط أصغر بكثير لعدم وجود حمام مائي.
تتألق هذه الطريقة مع البوليمرات ذات قوة الصهر المنخفضة واللزجة قليلًا التي لا تشكل خيوطًا مستقرة - مثل البولي إيثيلين (PE) والبولي بروبيلين (PP) اللين، وEVA، واللدائن المرنة الحرارية، وبعض مركبات المواد اللاصقة، والأفلام المعاد تدويرها حيث تختلف قوة الصهر من دفعة إلى أخرى. كما أنها الخيار القياسي في العديد من خطوط إعادة تدوير أفلام PE/PP، حيث تكون المادة الأولية غير منتظمة ولا يمكن للمشغل تحمل عناء مراقبة سلامة الخيوط طوال الوردية.
المقايضة هنا تكون في الإنتاجية وشكل الحبيبات. عادة ما تكون آلات التحبيب بالحلقة المائية محدودة في نطاق الإنتاجية المنخفض إلى المتوسط - حوالي 200 إلى 2000 كجم/ساعة في معظم الوحدات التجارية - والحبيبات على شكل أقراص، على الرغم من أنها جيدة تمامًا للمعالجة اللاحقة، لا تتمتع بالمظهر المتميز للحبيبات المستديرة الناتجة عن التحبيب تحت الماء. وهذا مهم إذا كنت تبيع الحبيبات في سوق يكون فيه المظهر جزءًا من المواصفات.
تصميم القالب أكثر أهمية مما هو عليه في خط الخيوط. ثقوب القالب أصغر وهندسة السكين يجب أن تكون دقيقة، لأن التقطيع يحدث وهو ساخن في الهواء، وأي تلطخ يظهر على شكل ذيول أو تشوه في الحبيبة. تتآكل السكاكين بشكل أسرع من سكاكين آلة التحبيب بالخيوط، وتصبح صيانة القالب مهمة مجدولة بانتظام بدلًا من كونها عرضية.
التحبيب تحت الماء - إنتاجية عالية وجودة حبيبات متميزة
يعد التحبيب تحت الماء الأكثر تطلبًا بين الطرق الثلاث، والأكثر قدرة. ولأن التقطيع يحدث تحت الماء، يتم تبريد سطح الحبيبة على الفور، مما يمنحها المظهر المستدير والمتجانس واللامع تمامًا الذي يتوقعه مشترو البوليمرات البكر والحبيبات المعاد تدويرها عالية الجودة. يمكن أن تتراوح الإنتاجية من بضع مئات من الكيلوجرامات في الساعة في وحدات المختبرات إلى 10 أطنان في الساعة أو أكثر في خطوط الإنتاج الكبيرة، دون وجود سقف حقيقي في الطرف الأعلى بخلاف حجم القالب وسعة نظام المياه.
يمكن تحبيب أي لدائن حرارية تقريبًا تحت الماء - PE، PP، PET، PS، PA، PC، PMMA، TPU، الماسترباتش، المركبات المحشوة، واللدائن المرنة الحرارية (TPE) اللينة التي تعجز عنها أنظمة الخيوط والحلقة المائية. يمنع الماء عند وجه القالب مشاكل التلطخ والتشوه والالتصاق التي تعاني منها الطريقتان الأخريان مع المواد الصعبة. بالنسبة للمنتجات اللزجة أو اللينة أو ذات الإنتاجية العالية أو التي تتطلب مظهرًا مثاليًا، لا يوجد بديل حقيقي.
التكلفة تكمن في رأس المال، والتعقيد، وحساسية العملية. تتطلب الأنظمة تحت الماء حلقة مياه مكيفة مع تحكم في درجة الحرارة، ومجفف طرد مركزي، ونظام تحكم أكثر تطورًا. بدء التشغيل أكثر تعقيدًا - يجب رفع درجة حرارة القالب بينما يتدفق الماء بالفعل، ويجب تنفيذ تسلسل بدء التشغيل بشكل صحيح وإلا سيتجمد القالب. الصيانة أكثر تخصصًا، وقد يعني انسداد ثقب واحد في القالب أثناء الإنتاج توقفًا كاملًا وعملية تنظيف.
بالنسبة لمصانع إعادة التدوير ذات الإنتاجية العالية - وخاصة خطوط زجاجات PET وأفلام PE - ولشركات التركيب التي تبيع في أسواق تتطلب هندسة حبيبات متسقة، فإن التحبيب تحت الماء هو الحل الصحيح على الرغم من تكلفة رأس المال الأعلى. بالنسبة لأي شخص آخر، يعتبر هذا مبالغة.
مطابقة الطريقة مع مادتك وخط إنتاجك
نادرًا ما يكون منطق الاختيار معقدًا كما يظن المشترون. عادة ما تحسمه ثلاثة أسئلة: هل تشكل المادة خيطًا مستقرًا، وما مقدار الإنتاجية التي تحتاجها، وهل يهم مظهر الحبيبات المشتري الخاص بك.
| نوع المادة | الإنتاجية | جودة الحبيبات المطلوبة | الطريقة الموصى بها |
|---|---|---|---|
| PE / PP / PS / ABS معاد تدويره صلب | متوسطة إلى عالية | قياسي | الخيوط (Strand) |
| أفلام PE / PP، بوليمرات لينة أو لزجة | منخفضة إلى متوسطة | قياسي | حلقة المياه (Water-ring) |
| PET, PA, PC, TPU, ماسترباتش | متوسطة إلى عالية | عالية (مستديرة، متجانسة) | تحت الماء (Underwater) |
| TPE لينة، مواد لاصقة، مركبات لزجة | منخفضة إلى متوسطة | قياسي | حلقة مائية أو تحت الماء |
| حبيبات معاد تدويرها عالية الإنتاجية ومكافئة للمواد الخام | عالية | ممتازة | تحت الماء (Underwater) |
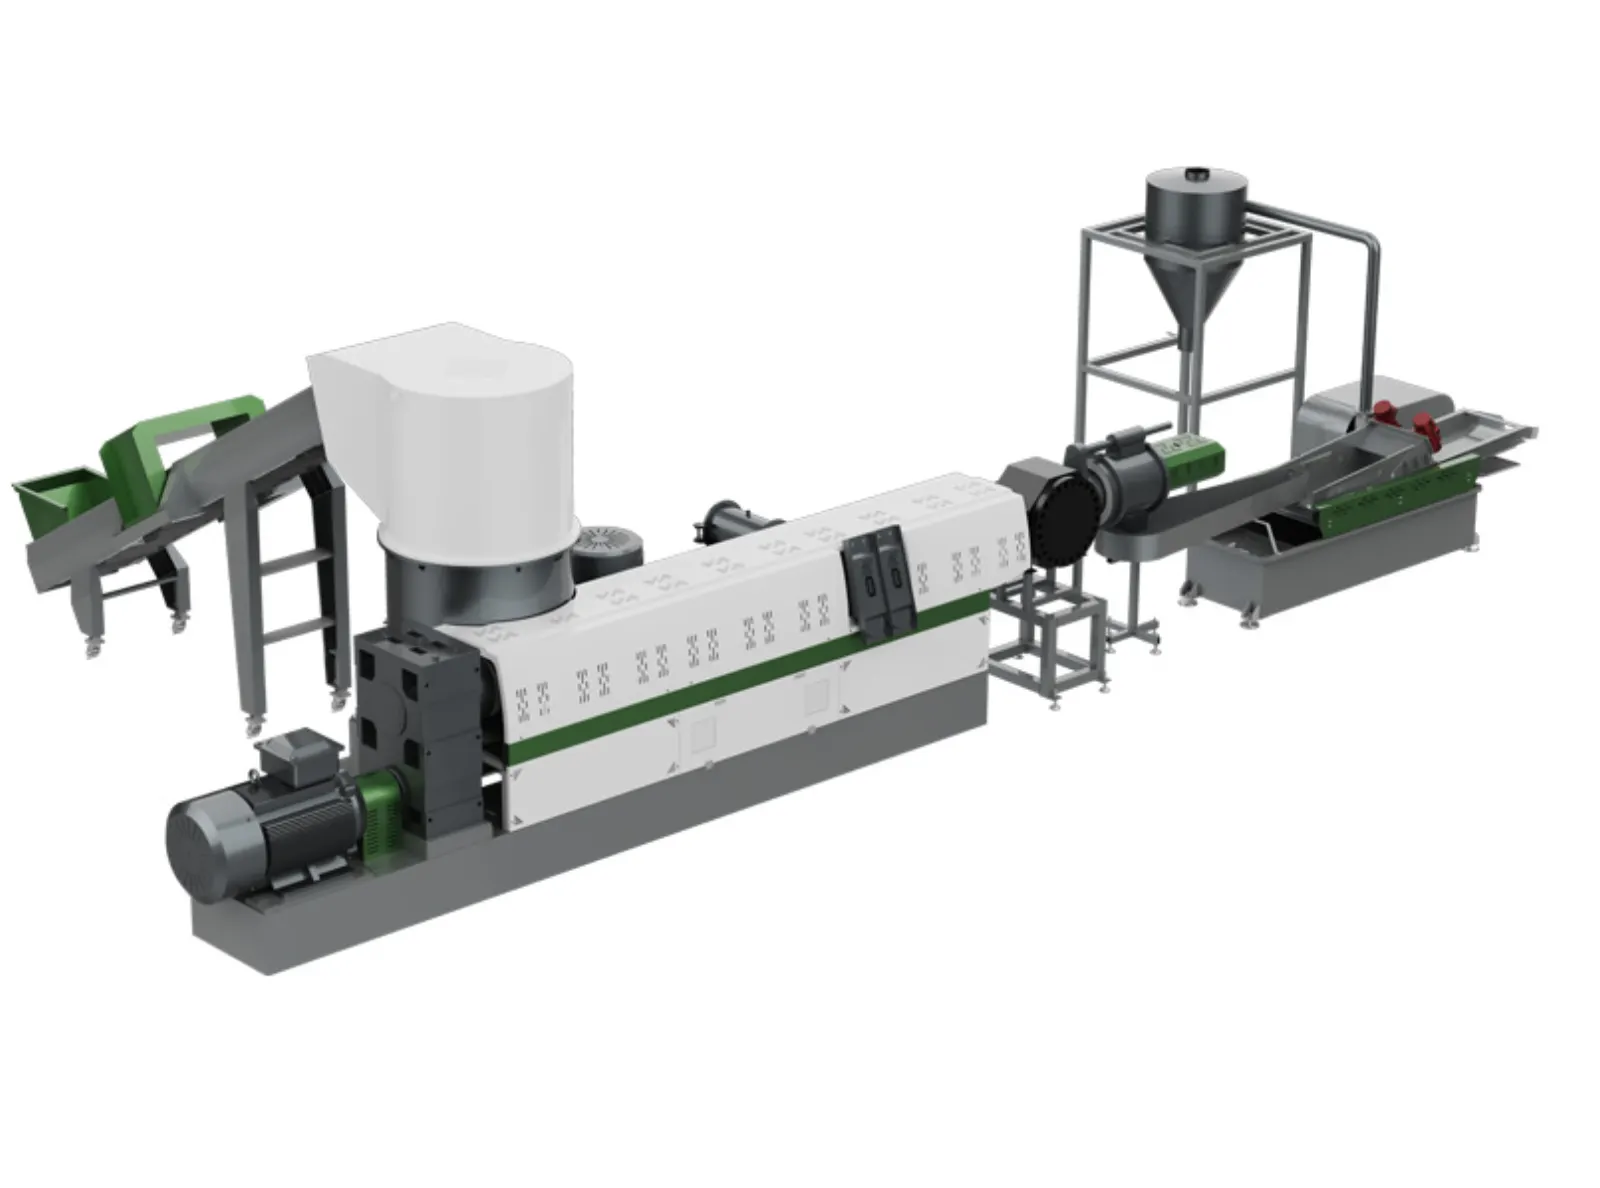
إذا كانت مادتك تشكل خيطاً مستقراً، فأنت لست بحاجة إلى التحبيب تحت الماء - وفر التكاليف الرأسمالية. أما إذا لم تكن كذلك، وكانت الإنتاجية متواضعة، فعادة ما يكون التحبيب بالحلقة المائية هو الحل. وإذا كانت الإنتاجية عالية أو كان مظهر الحبيبات عاملاً أساسياً في البيع، فإن التحبيب تحت الماء هو الخيار الوحيد من بين الثلاثة الذي سيحقق لك ذلك.
نقطة غالباً ما يتم إغفالها: طريقة التحبيب ليست مستقلة عن خط الإنتاج السابق لها. تتحمل خطوط الخيوط نطاقاً أوسع من درجات حرارة الصهر وضغوط الفلتر؛ بينما تكون خطوط التحبيب تحت الماء حساسة لكليهما. إذا كان مخرج الطارد متغيراً - وهو أمر شائع في خطوط إعادة التدوير، خاصة مع الأفلام المغسولة - فإن التحبيب بالخيوط أو الحلقة المائية سيتعامل مع هذا التباين بشكل أفضل من التحبيب تحت الماء. لقد رأينا عملاء يطلبون التحبيب تحت الماء في خطوط كان التغذية فيها غير منتظمة لدرجة أن القالب كان يتجمد في كل وردية عمل. لم تكن المشكلة في المحبب، بل في تكوين الخط. اختر المحبب الذي يتناسب مع الخط، وليس الذي يبدو الأكثر إثارة للإعجاب في ورقة البيانات.
المحبب هو الخطوة الأخيرة، لكنه الخطوة التي تقرر ما إذا كانت حبيباتك ستباع أم لا. اختر المحبب الذي يناسب المادة أولاً، ثم الإنتاجية ثانياً، وأخيراً الكتيب التعريفي.
حول هذا التحديث
نُشر بواسطة فريق ريتيك للتسويق والاتصالات
ينشر فريق ريتيك للتسويق والاتصالات أخبار الشركة الرسمية، ومعلومات المعارض، وتحديثات المصنع، وإنجازات المشاريع، وإعلانات المنتجات.
للأسئلة الفنية حول أنظمة إعادة تدوير البلاستيك، يرجى التواصل مع فريق الهندسة لدينا.